Sisteme të Përgjithshme Automatizimi dhe Kontrolli për Shkëlqim Operacional
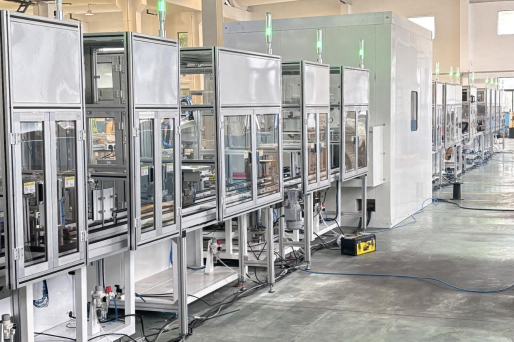
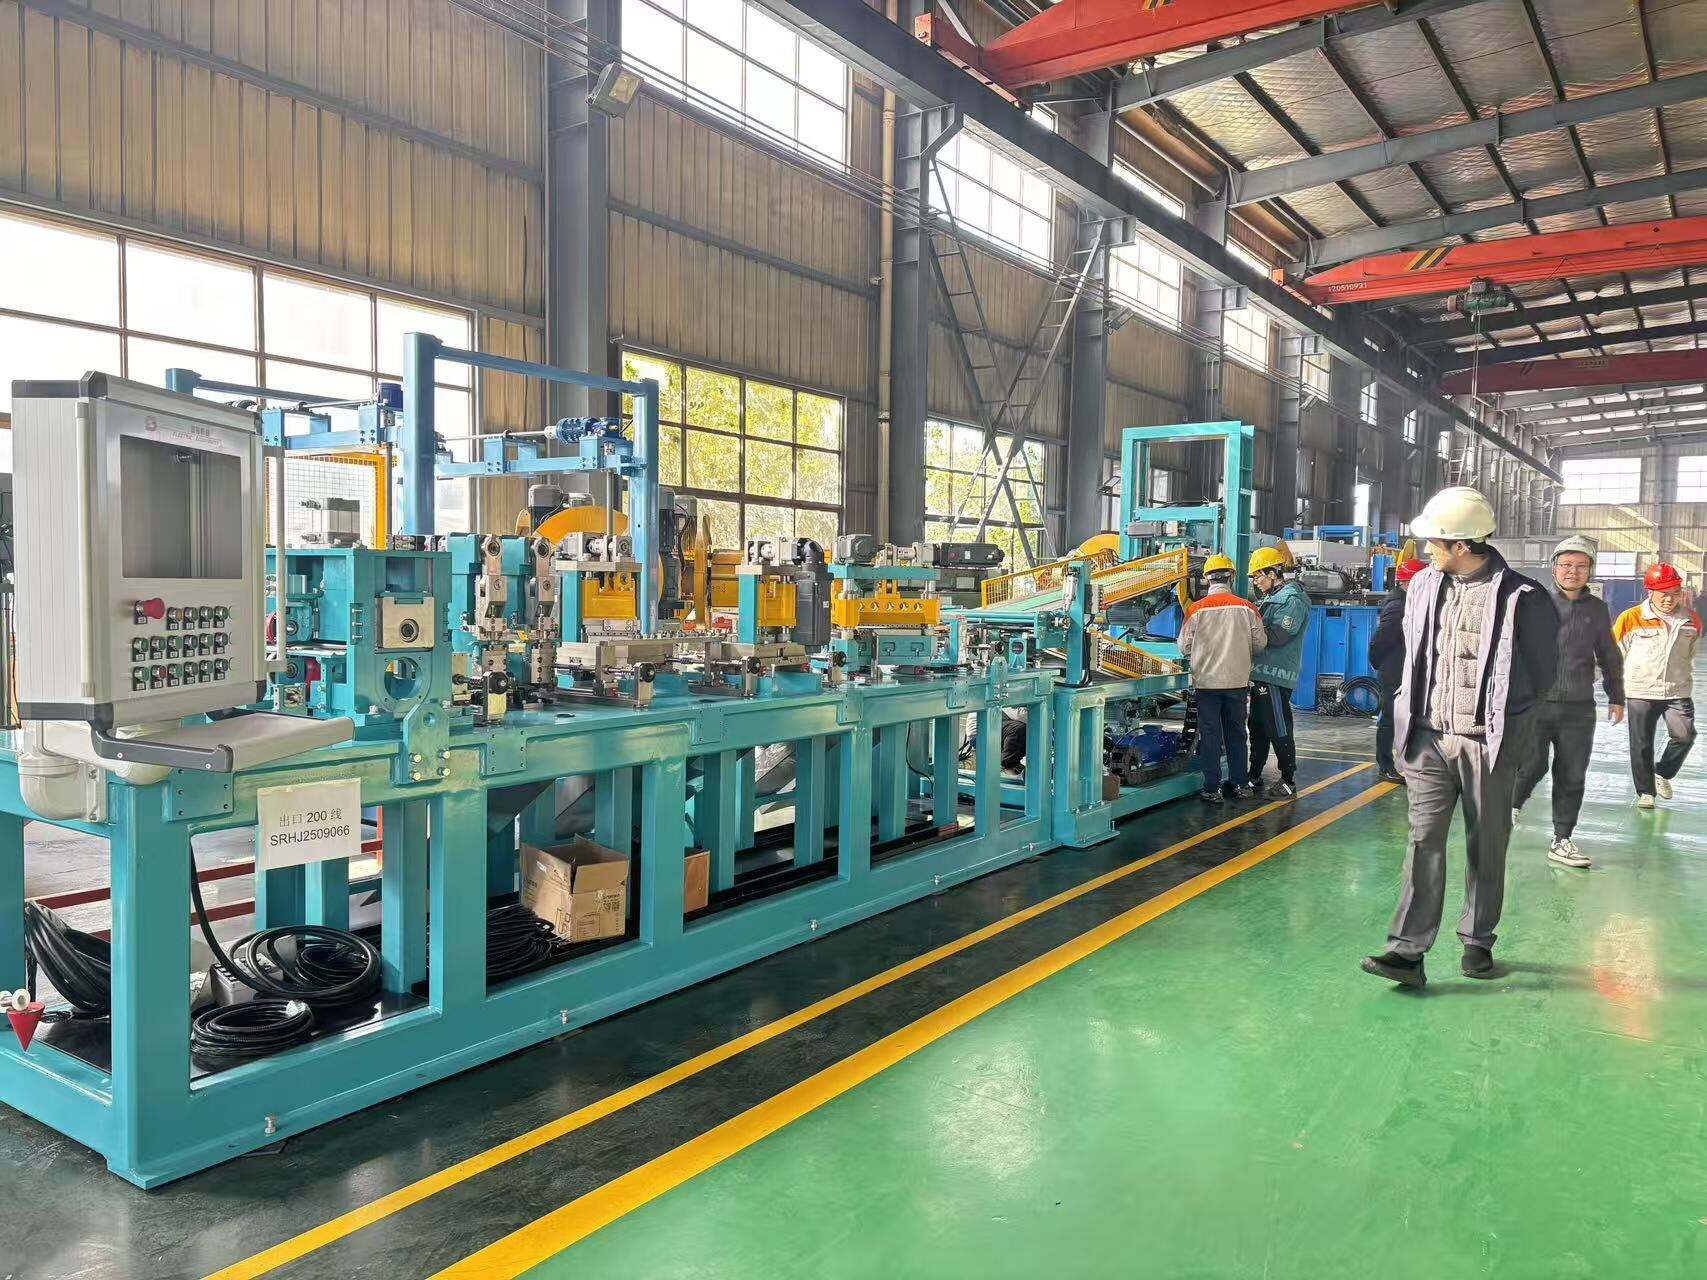
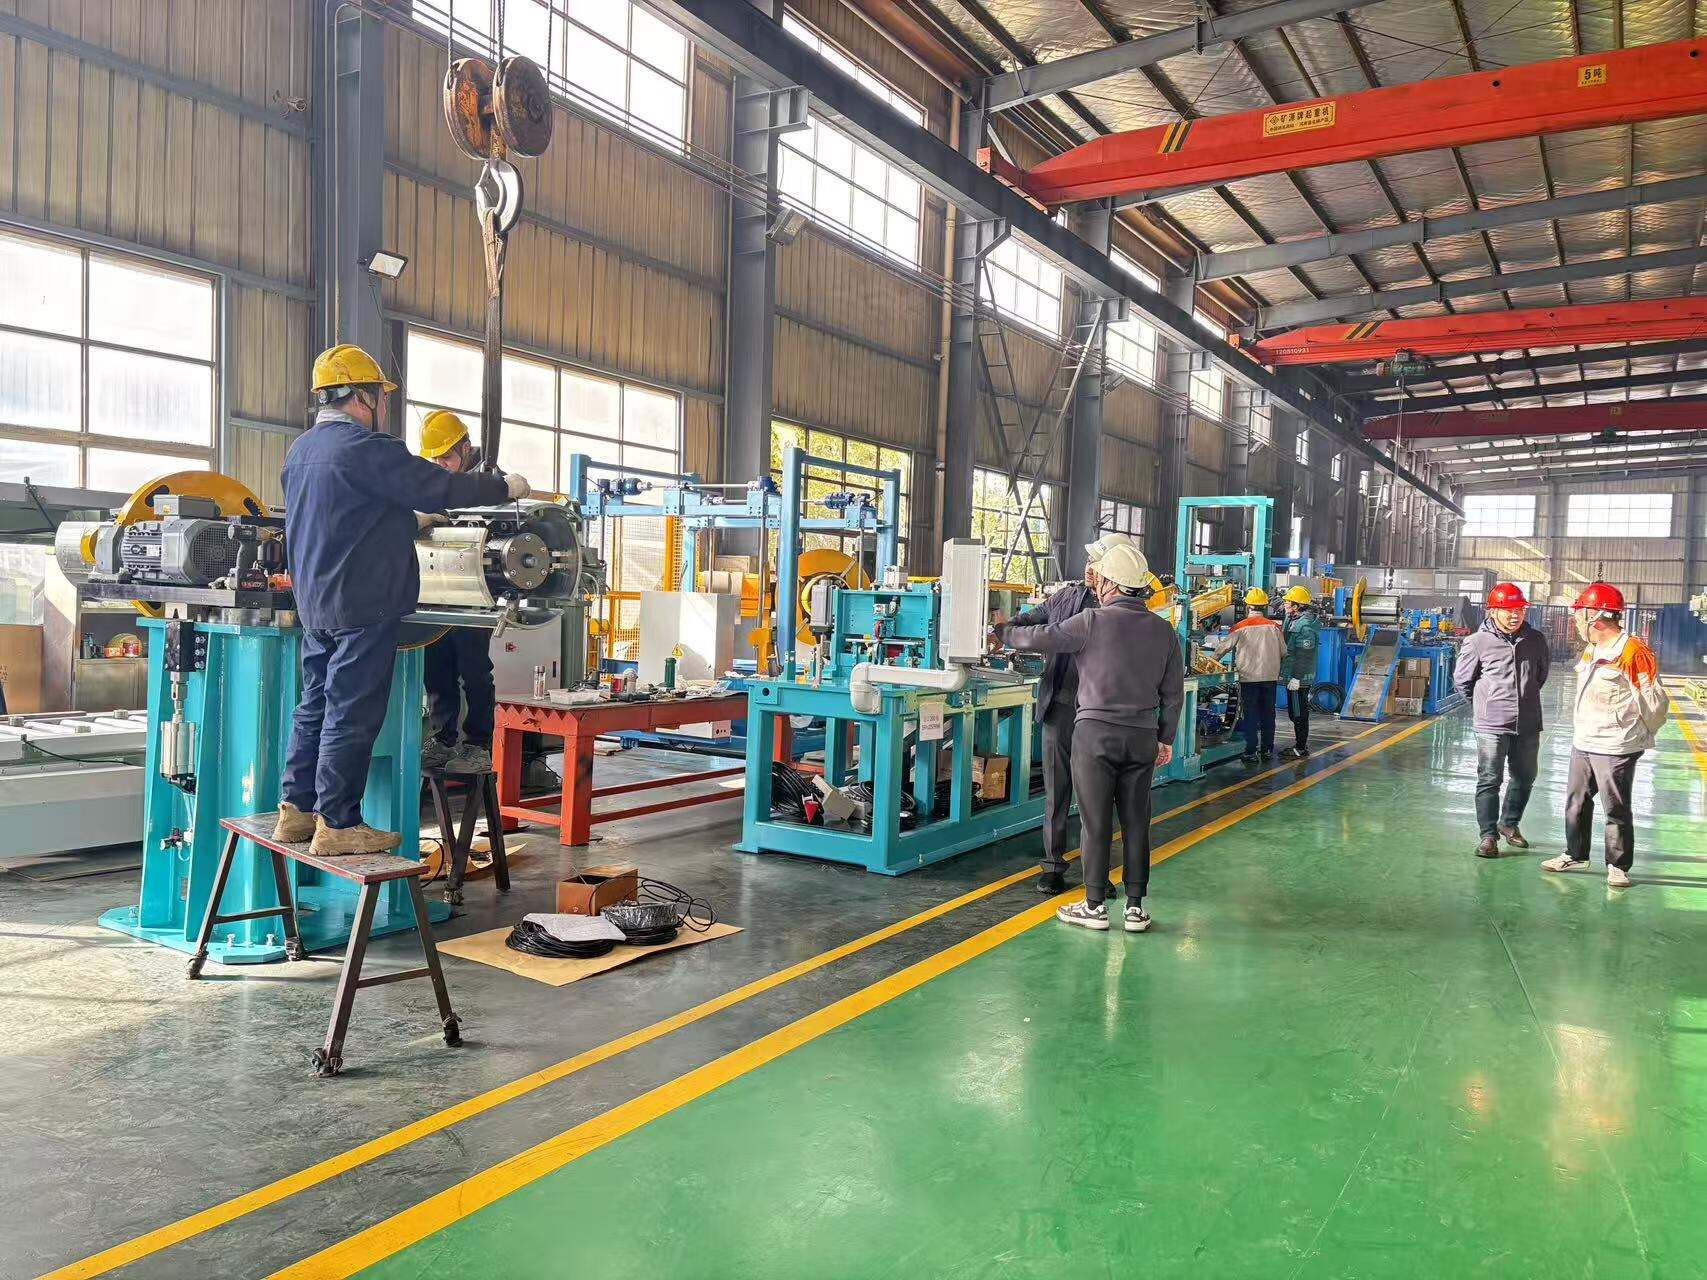
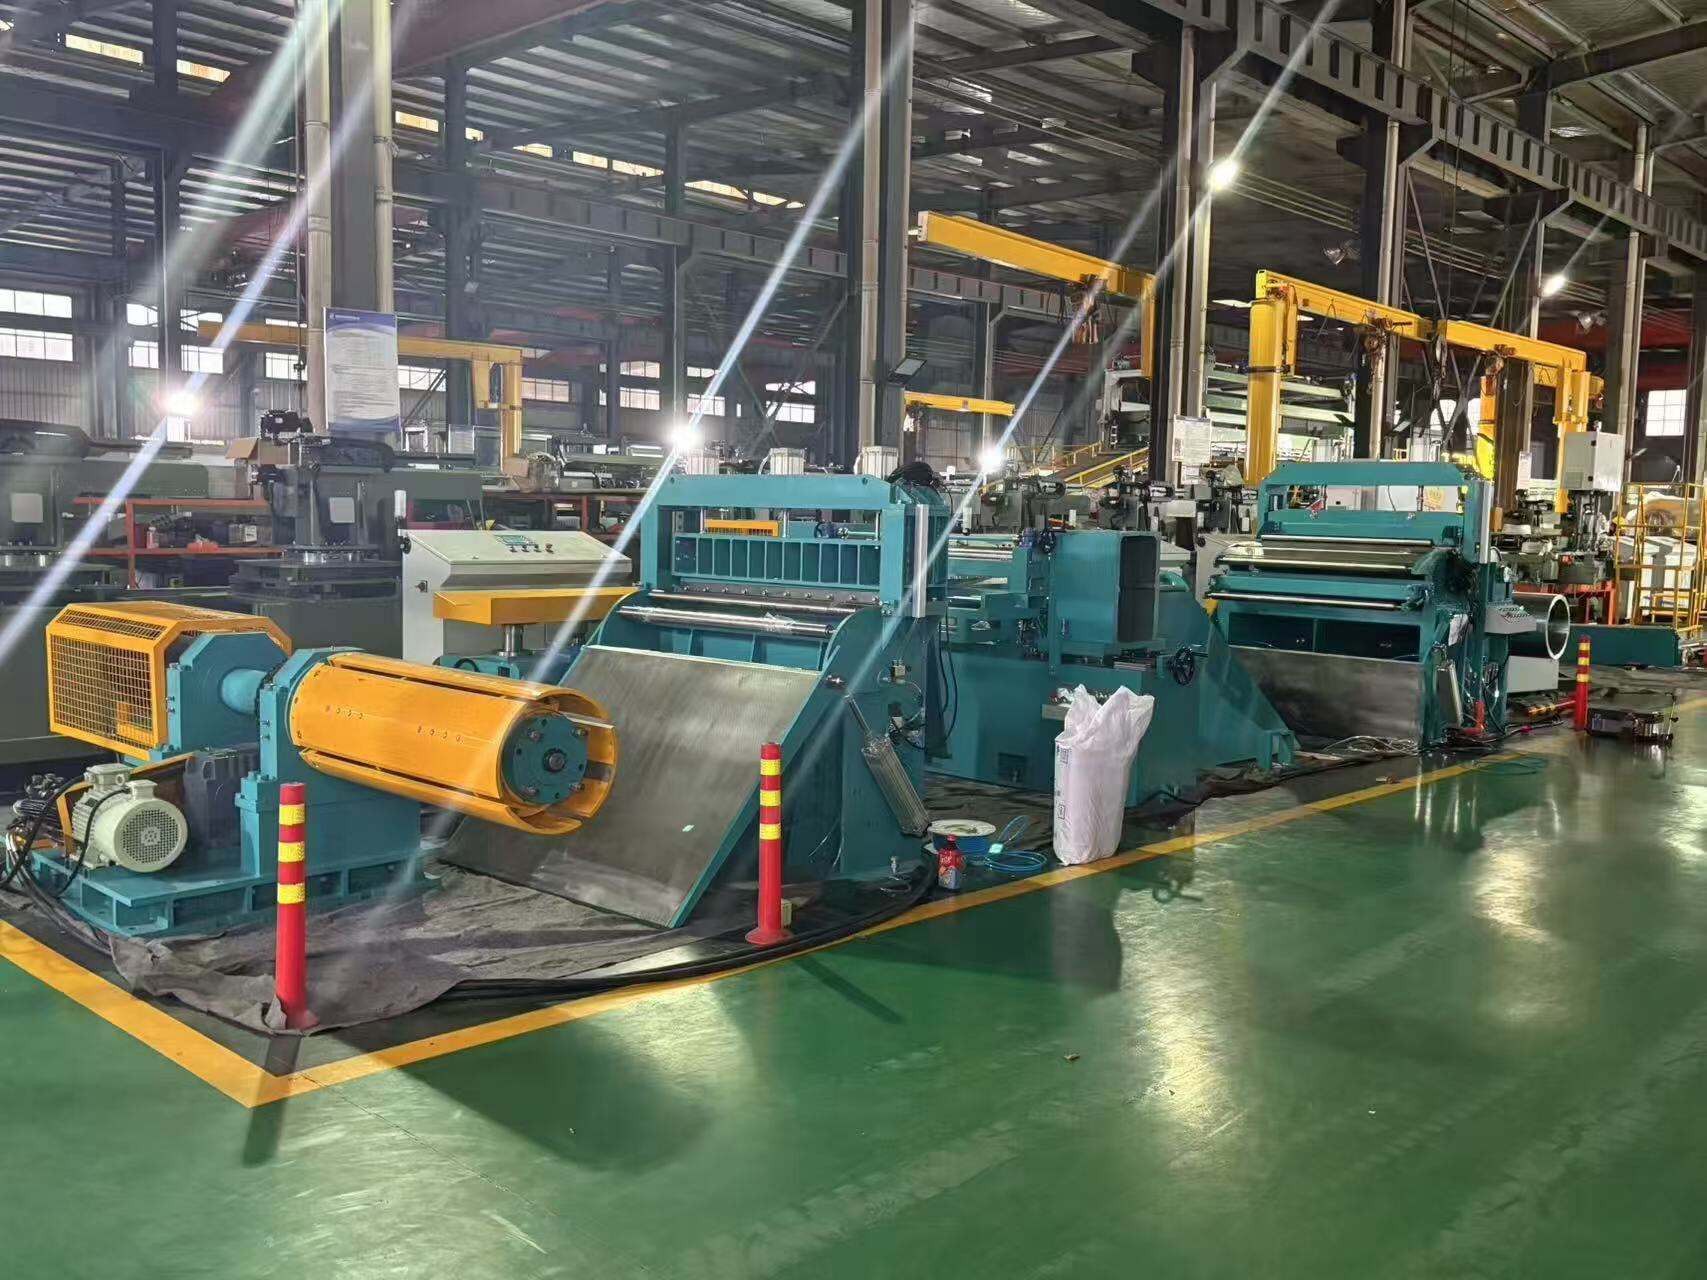
Makinat moderne për prerje të çelikut silikonik karakterizohen nga një automatizim i sofistikuar dhe një arkitekturë kontrolli që transformon detyrat e përpunimit të komplikuara në operime të rrjedhshme dhe të lehta për operatorin, duke maksimizuar produktivitetin dhe konzistencën e cilësisë. Kontrollori logjik programues i integruar vepron si 'truri qendror' i sistemit, duke koordinuar të gjitha funksionet e makinës, nga manipulimi i materialit, deri te prerja dhe mbingjyra e bobinave të përfunduara, me kohëzgjatje të saktë dhe sinkronizim. Operatorët ndërveprojnë me sistemin përmes ndërfaqeve intuitive njeri-makinë me ekran me prekje, të cilat shfaqin të dhëna reale të prodhimit, informacionin e statusit të makinës dhe përgjigjet diagnostike në formate të lehta për t'u kuptuar, që kërkojnë minimalisht trajnim për t'u masteruar. Këto sisteme kontrolli ruajnë pa kufi reçeta për specifikimet e ndryshme të materialit dhe konfigurimet e shiritave, duke lejuar operatorëve të rikujtojnë menjëherë parametrat e provuar kur ndryshojnë midis serive të prodhimit, në vend që të konfigurojnë manualisht shumë parametra dhe të rrezikojnë gabime në konfigurim. Automatizimi shtrihet edhe në funksionet e manipulimit të materialit, me sisteme të motorizuara për zhvëllimin e bobinave, të cilat mbështesin peshat e bobinave të mëdha deri në disa tone, duke ruajtur tensionin e kontrolluar kur materiali ushqehet në seksionin e prerjes. Sistemet automatike të udhëzimit të skajit përdorin sensorë për të zbuluar pozicionin e materialit dhe për të bërë rregullime mikroskopike që mbajnë çelikun në aligjim të saktë me thikat e prerjes gjatë tërë procesit, duke parandaluar dëmtimin e skajit dhe siguruar vendosjen e saktë të shiritit. Seksioni i mbingjyrjes përfshin kontrollin individual të tensionit për secilin shirit, duke iu përshtatur realitetit se gjerësitë e ndryshme të shiritave mund të kërkojnë tensione të ndryshme të mbingjyrjes për të prodhuar bobina të përfunduara të formuara mirë, pa fenomenin e 'teleskopimit' ose defekte të tjera. Makinat e avancuara përfshijnë sisteme automatike për zbulimin e defekteve, të cilat përdorin kamera ose sensorë për të identifikuar defekte sipërfaqësore, variacione dimensionale ose probleme me skajin në kohë reale, duke aktivizuar alarmera ose duke shënuar automatikisht seksionet e pasqyruara për heqje. Aftësitë e monitorimit të prodhimit gjenerojnë raporte detajuese performancash, ku tregohen shpejtësitë e kalimit, përdorimi i materialit, shkaqet e pushimeve dhe metrikat e cilësisë, që mbështesin iniciativat e përmirësimit vazhdimtar dhe ofrojnë të dhëna objektive për planifikimin e prodhimit. Sistemi i kontrollit menaxhon planifikimin e mirëmbajtjes parandaluese duke gjurmuar orët e përdorimit të komponentëve dhe duke alarmuar personelin e mirëmbajtjes kur afrohen intervalet e shërbesës, duke reduktuar dështimet e papritura dhe zgjatuar jetëgjatësinë e pajisjeve. Lidhjet e sigurisë (interlocks) të integruara në tërë arkitekturën e kontrollit parandalojnë kushtet e padëshiruara të punësimit dhe mbrojnë si personelin, ashtu edhe pajisjet nga dëmtimi që mund të shkaktohet nga gabime operative ose mospunimi i sistemit, duke krijuar një mjedis prodhimi të sigurt që plotëson standardet industriale të rrepta të sigurisë.
 ×


 EN