Վակուումային ճնշման իմպրեգնացիայի համակարգ. Առաջադեմ լուծումներ խոռոչավորության կնքման համար՝ արտադրության բարձր որակի հասնելու համար

Ստացեք անվճար գնահատական

Մեր ներկայացուցիչը շուտով կապվի ձեզ հետ:
Էլ. փոստ
Անուն
Շարժական հեռախոս / WhatsApp
Ընկերության անվանում
Հաղորդագրություն
0/1000

վակուումային ճնշման ներծծման համակարգ

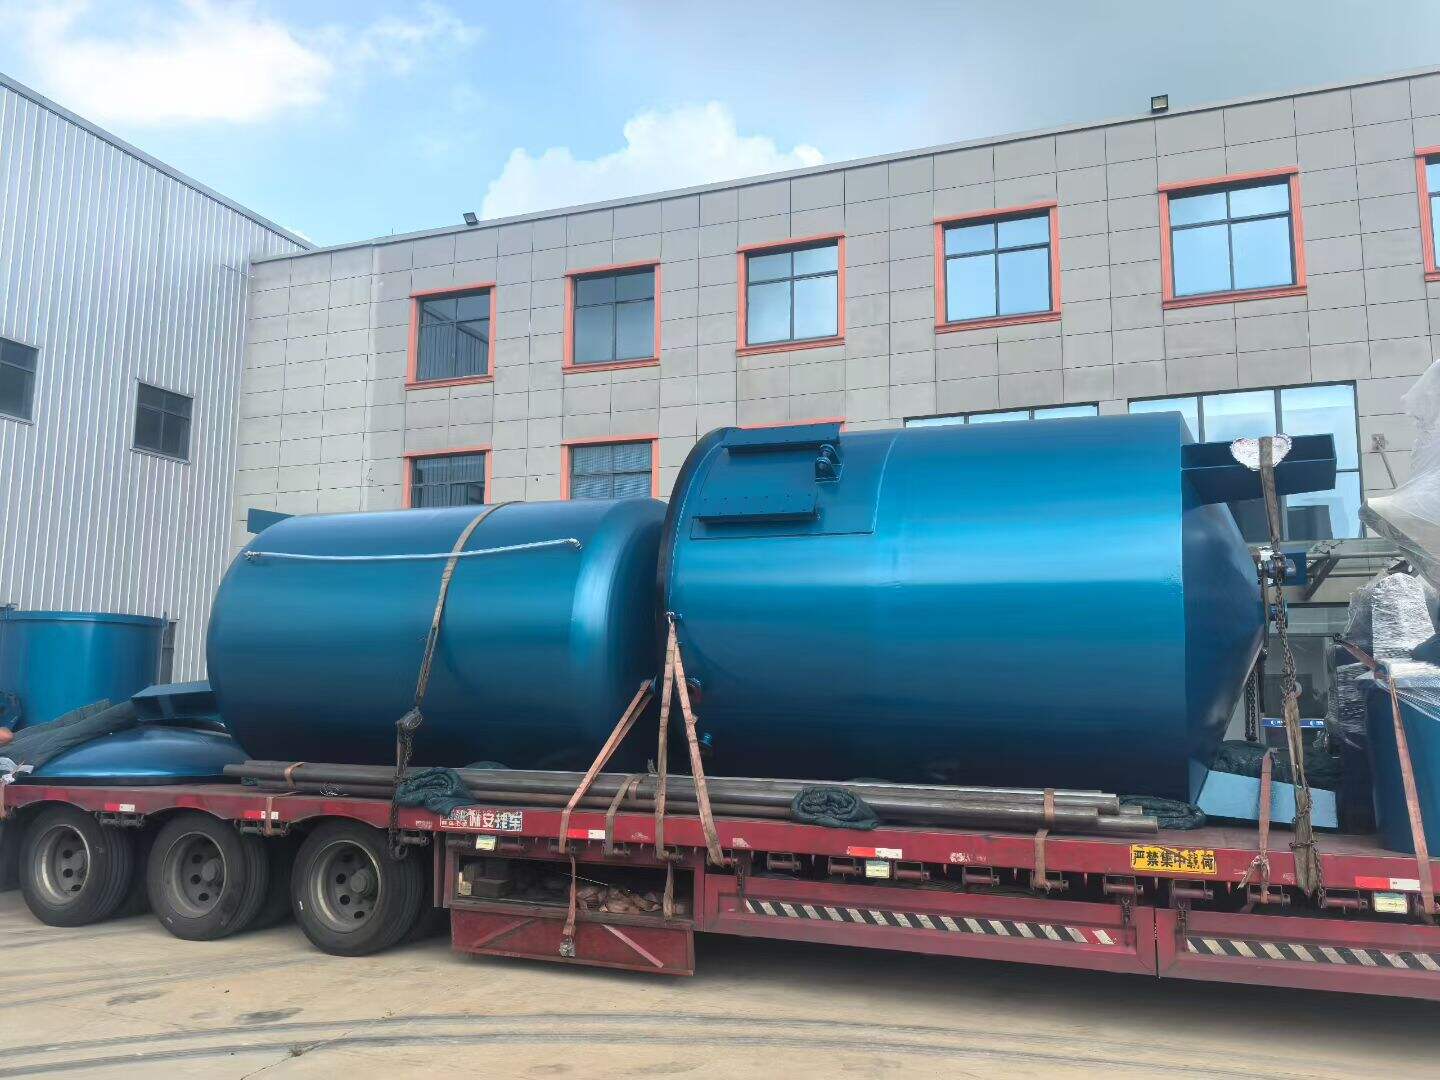
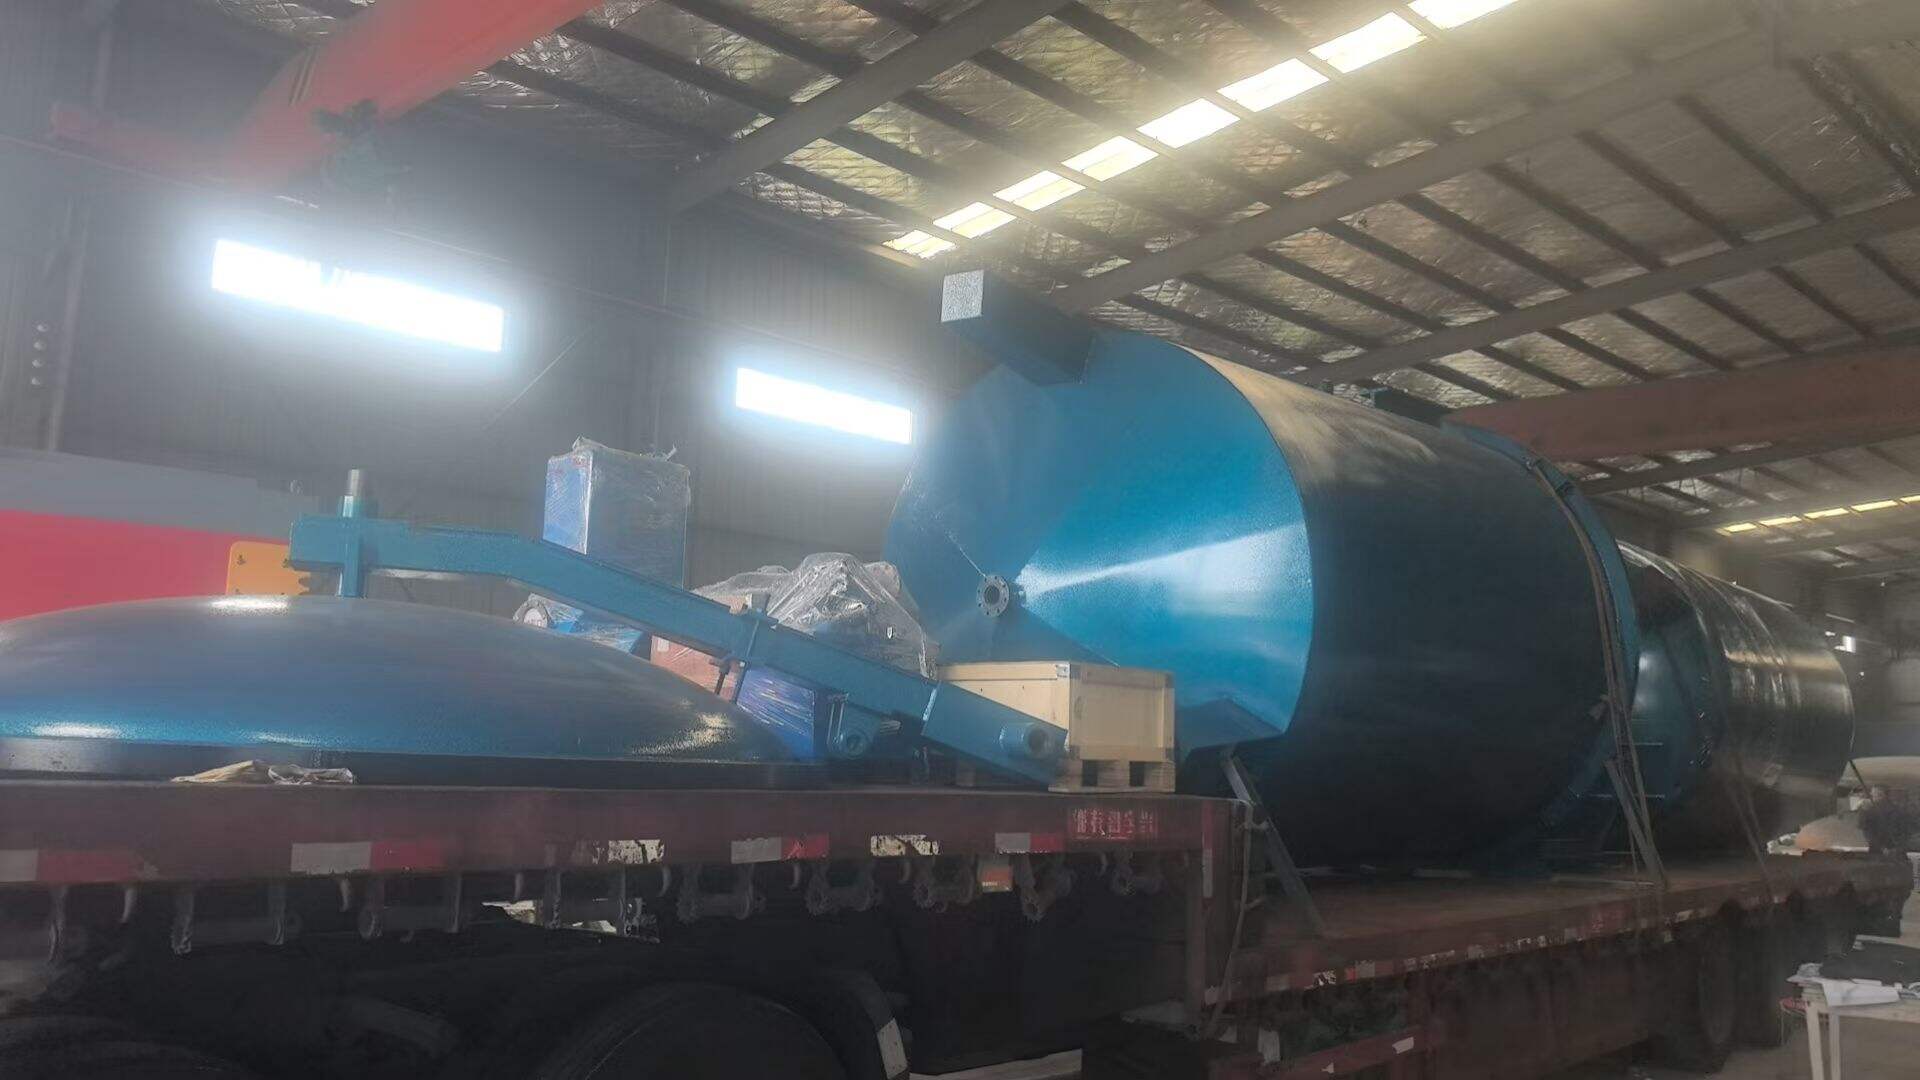
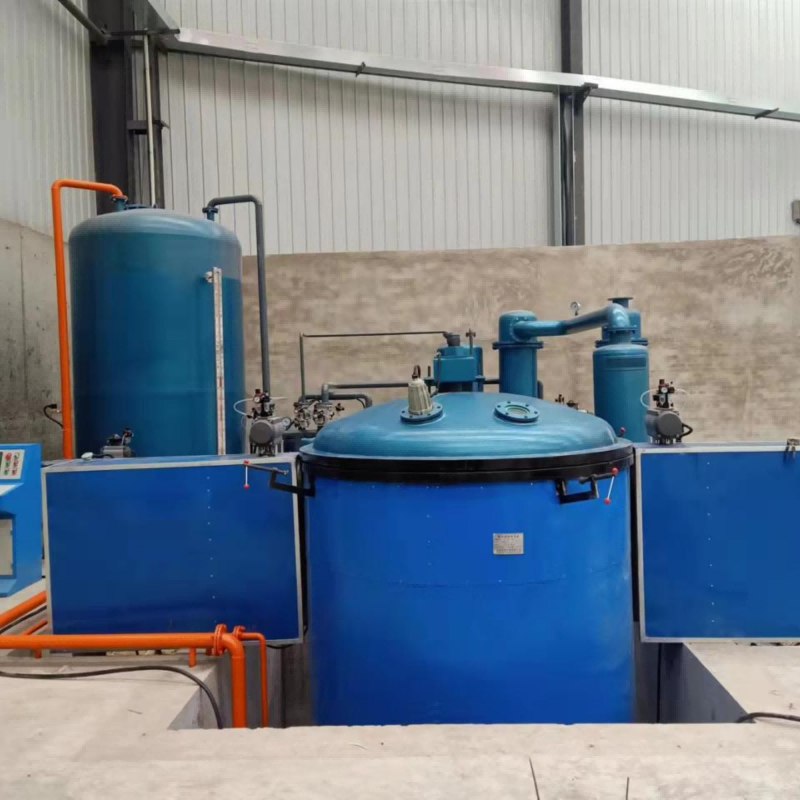
Վակուումային ճնշման տակ իմպրեգնացման համակարգը ներկայացնում է բարդ արդյունաբերական լուծում, որը նախատեսված է մասնիկավոր նյութերի որակի և տևականության բարելավման համար՝ մասնագիտացված լուծարման գործընթացի միջոցով: Այս առաջադեմ տեխնոլոգիան աշխատում է մասնակի խոռոչներից օդի և խոնավության հեռացման միջոցով՝ մինչև սեղմված պայմաններում լուծարի ներմուծումը: Վակուումային ճնշման տակ իմպրեգնացման համակարգը լայն կիրառում ունի արտադրության բազմաթիվ ոլորտներում, որտեղ պորոսավորության վերացումը կարևոր է արտադրանքի աշխատանքային ցուցանիշների և երկարատևության համար: Հիմնականում համակարգը գործում է ճշգրիտ վերահսկվող հաջորդականությամբ՝ վակուումի ստեղծում, լուծարի ներմուծում, ճնշման կիրառում և սառեցման փուլեր: Սկզբնական վակուումային փուլում վակուումային ճնշման տակ իմպրեգնացման համակարգը հեռացնում է օդը ներքին խոռոչներից և մակերևույթի թերավարժություններից՝ ստեղծելով միջավայր, որը նպաստում է լիարժեք ներթափանցմանը: Այնուհետև մասնագիտացված լուծարի սմուռները ներմուծվում են վակուումային պայմանների պահպանմամբ, ինչը թույլ է տալիս նյութին ազատ հոսել նախկինում մատչելի չեղած տարածքների մեջ: Ճնշման կիրառման փուլում վակուումային ճնշման տակ իմպրեգնացման համակարգը կիրառում է մեծ ուժ՝ լուծարը խորը մտցնելու համար ենթաշերտի կառուցվածքի մեջ: Այս տեխնոլոգիական մոտեցումը հատկապես արժեքավոր է ձուլման, սպրինտինգի կամ փոշետար մետաղագործության գործընթացներով արտադրված մասերի համար, որոնք բնականաբար պարունակում են միմյանց կապված պորոսավորություն: Վակուումային ճնշման տակ իմպրեգնացման համակարգը լուծում է որակի հետ կապված խնդիրներ՝ հեռացնելով հոսքի ճանապարհները, կանխելով հեղուկի արտահոսքը և ամրապնդելով կառուցվածքային ամրությունը: Ժամանակակից համակարգերը ներառում են ավտոմատացված վերահսկողություն, ծրագրավորելի ցիկլեր և իրական ժամանակում մոնիտորինգի հնարավորություններ՝ ապահովելու արտադրատարածքների միջև համասեռ արդյունքներ: Վակուումային ճնշման տակ իմպրեգնացման համակարգի բազմակողմանիությունը տարածվում է տարբեր ոլորտների վրա, այդ թվում՝ ավտոմոբիլային, ավիատիեզերական, էլեկտրոնիկայի, հիդրավլիկայի և պնևմատիկայի արտադրության ոլորտներ: Ջերմաստիճանի կարգավորման հնարավորությունները թույլ են տալիս շահագործողներին օպտիմալացնել լուծարի ծանրությունը և սառեցման բնութագրերը՝ տարբեր նյութերի համադասավորությունների համար: Ժամանակակից վակուումային ճնշման տակ իմպրեգնացման համակարգերի փակ ցիկլի դիզայնը նվազեցնում է շրջակա միջավայրի վրա ունեցած ազդեցությունը՝ միաժամանակ մաքսիմալացնելով լուծարի օգտագործման արդյունավետությունը, ինչը նպաստում է կայուն արտադրության մասնակցությանը և արդյունավետ ծախսերի կառավարմանը:

Նոր արտադրանք

Վակուումային ճնշման ներծծման համակարգի իրականացումը բերում է մատերիալական առավելությունների, որոնք ուղղակիորեն ազդում են ձեր արտադրական որակի և շահույթի վրա: Առաջին հերթին՝ այս տեխնոլոգիան զգալիորեն նվազեցնում է մերժման ցուցանիշները՝ փրկելով այն մասերը, որոնք այլապես չեն անցնի ճնշման փորձարկման կամ հեղուկի արտահոսքի հայտնաբերման պրոտոկոլները: Փոխարենը՝ թափոնների տեսքով վերացնել թանկարժեք լիացված կամ մեքենայացված մասեր պորոզության խնդիրների պատճառով, արտադրողները կարող են վերականգնել այդ մասերը՝ վերածելով հնարավոր կորուստները վաճառելի արտադրանքի: Ֆինանսական հետևանքները կարևոր են՝ հաշվի առնելով յուրաքանչյուր մասի վրա ծախսված նյութերի արժեքը, մեքենայացման ժամանակը և արտադրական ծախսերը: Ծախսերի նվազեցման վրա հիմնված առավելություններից բացի՝ վակուումային ճնշման ներծծման համակարգը զգալիորեն բարելավում է արտադրանքի հավաստիությունը և սպառողների բավարարվածությունը: Այս գործընթացով մշակված մասերը ցուցադրում են գերազանց դիմացկունություն հեղուկների արտահոսքի նկատմամբ, ինչը դրանք հարմարեցնում է այնպիսի պահանջկոտ կիրառումների, որտեղ ձախողումը չի թույլատրվում: Ձեր սպառողները ստանում են արտադրանք, որը համապատասխան կերպ է աշխատում իր նախատեսված ծառայության ամբողջ ժամանակահատվածում, ինչը նվազեցնում է երաշխիքային պահանջները և ամրապնդում ձեր բրենդի հեղինակությունը մրցակցային շուկաներում: Համակարգը գործում է արտակարգ արդյունավետորեն՝ մեկ ժամանակում մշակելով մի քանի մասեր խմբային կարգավորմամբ: Այս արտադրանքի հզորությունը նշանակում է, որ ձեր արտադրական գրաֆիկը պահպանում է իր մոմենտումը՝ առանց որակի հետ կապված խոչընդոտների: Ժամանակակից վակուումային ճնշման ներծծման համակարգերի ավտոմատացված բնույթը նվազեցնում է աշխատավարձի պահանջը՝ միաժամանակ ապահովելով կրկնելիություն, որը ձեռքով մշակման մեթոդները չեն կարող ապահովել: Օպերատորները պարզապես լիցքավորում են մասերը, սկսում են ծրագրավորված ցիկլերը և վերցնում են արդեն կնքված մասերը՝ պատրաստ վերջնական մշակման համար: Շրջակա միջավայրի և աշխատավայրի անվտանգության բարելավումը նույնպես մեկ այլ համոզիչ առավելություն է: Վակուումային ճնշման ներծծման համակարգը կնքված ամանի մեջ պահում է կնքող նյութերը՝ կանխելով մթնոլորտային արտանետումները և նվազեցնելով աշխատողների քիմիական նյութերի ազդեցության տակ մնալը: Այս կնքման մոտեցումը համապատասխանում է ավելի խիստ շրջակա միջավայրի կանոնակարգերին՝ միաժամանակ ստեղծելով մաքուր և ավելի անվտանգ արտադրական միջավայր: Համակարգը նաև առավելագույնի է հասցնում կնքող նյութի օգտագործումը, քանի որ ավելցուկային նյութը վերականգնվում է և կրկին օգտագործվում՝ այլ կերպ թափոնների տեսքով չվերացվելով, ինչը նպաստում է կայուն գործունեության իրականացմանը: Պատկերացումների ճկունությունը համարվում է հիմնական շահարկման առավելություններից մեկը: Վակուումային ճնշման ներծծման համակարգը հարմարվում է տարբեր չափսերի, երկրաչափական ձևերի և նյութերի մասերի՝ առանց մասշտաբային վերակառուցման անհրաժեշտության: Արդյունքում՝ արտադրական գործընթացում կարող են մշակվել ինչպես փոքր էլեկտրոնային կապսուլներ, այնպես էլ մեծ ավտոմեքենայային շարժիչների մարմիններ՝ համապատասխանելով ձեր հատուկ պահանջներին: Կարող են օգտագործվել տարբեր կնքող նյութերի բաղադրություններ՝ համապատասխանեցնելով ենթաշերտի նյութերին և վերջնական օգտագործման պայմաններին՝ այսպիսով ապահովելով տարբեր կիրառումների համար հարմարեցված լուծումներ: Ժամանակակից համակարգերում ներդրված որակի փաստաթղթերի կազմման հնարավորությունները ապահովում են հետագծելիություն, որը պահանջվում է որակի կառավարման համակարգերի կողմից՝ ավտոմատացված կերպով գրանցելով յուրաքանչյուր արտադրական խմբի գործընթացի պարամետրերը և ստեղծելով աուդիտի հետքեր, որոնք հաստատում են արդյունաբերական ստանդարտների պահպանումը:

Խորհուրդներ եւ հնարքներ

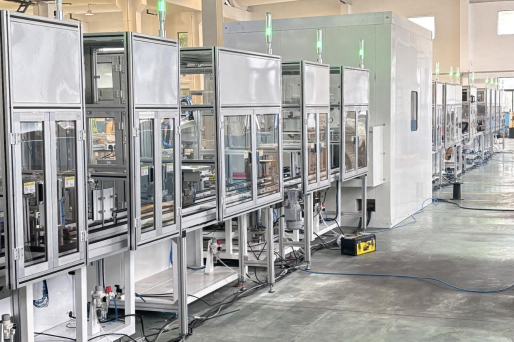
2026 թվականի հունվարի 15՝ օդի սառեցման սարքերի BLDC շարժիչների արտադրական գիծը ուղարկվեց Հնդկաստան

08

Apr

2026 թվականի հունվարի 15՝ օդի սառեցման սարքերի BLDC շարժիչների արտադրական գիծը ուղարկվեց Հնդկաստան

ՏԵՍՆԵԼ ԱՎԵԼԻՆ
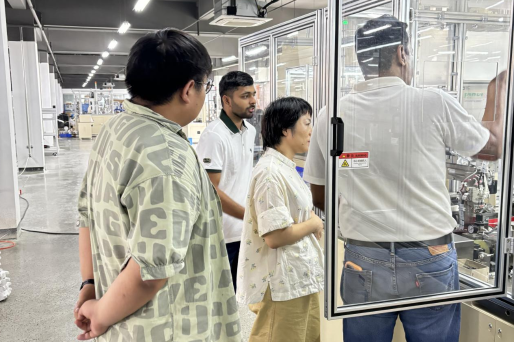
2025 թվականի օգոստոսի 30-ին՝ 45 Վտ օդի սառեցման սարքի ODU BLDC շարժիչի հավաքման գծի ստուգումը Հնդկաստանի հաճախորդի կողմից

08

Apr

2025 թվականի օգոստոսի 30-ին՝ 45 Վտ օդի սառեցման սարքի ODU BLDC շարժիչի հավաքման գծի ստուգումը Հնդկաստանի հաճախորդի կողմից

ՏԵՍՆԵԼ ԱՎԵԼԻՆ
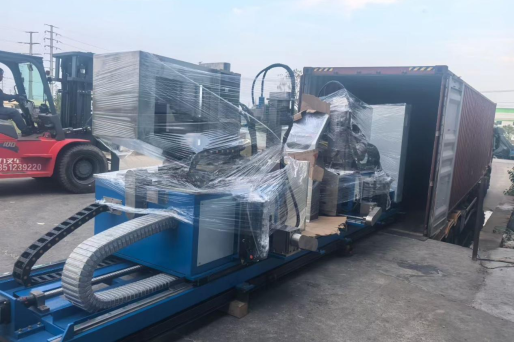
2026 թվականի հունվարի 5-ին՝ բարձր լարման շարժիչների համար CNC սարքավորում սարքավորումների ուղարկումը Ուզբեկստան (UZ)

07

Apr

2026 թվականի հունվարի 5-ին՝ բարձր լարման շարժիչների համար CNC սարքավորում սարքավորումների ուղարկումը Ուզբեկստան (UZ)

ՏԵՍՆԵԼ ԱՎԵԼԻՆ

Ստացեք անվճար գնահատական

Մեր ներկայացուցիչը շուտով կապվի ձեզ հետ:
Էլ. փոստ
Անուն
Շարժական հեռախոս / WhatsApp
Ընկերության անվանում
Հաղորդագրություն
0/1000

վակուումային ճնշման ներծծման համակարգ

Մասնագիտական կիրառումների համար լիարժեք թափանցելիության վերացում

Մասնագիտական կիրառումների համար լիարժեք թափանցելիության վերացում

Վակուումային ճնշման տակ իմպրեգնացման համակարգը գերազանցում է այլընտրանքային սեռլինգի մեթոդները՝ գիտականորեն մշակված մոտեցմամբ լուծելով արտադրված մասերում խոռոչավորության հիմնարար խնդիրը: Խոռոչավորությունը բնական երևույթ է շատ արտադրական գործընթացներում, հատկապես ձուլման գործընթացներում, որտեղ գազի կալապտումը, սեղմվելը և սառչելու օրինաչափությունները ստեղծում են մետաղական կառուցվածքի ներսում միմյանց հետ կապված դատարկ տարածքների ցանց: Այս միկրոսկոպիկ անցուղիները վնասում են մասերի ամբողջականությունը՝ ստեղծելով հեղուկի արտահոսման ճանապարհներ, նվազեցնելով մեխանիկական ամրությունը և ստեղծելով կոռոզիայի առաջացման վայրեր: Վակուումային ճնշման տակ իմպրեգնացման համակարգը այս խնդրին մոտենում է բազմափուլ գործընթացով, որն ապահովում է ամբողջական դատարկ տարածքների ներթափանցումը և մշտական սեռլինգը: Սկզբնական վակուումային փուլը կարևոր է, քանի որ այն վերացնում է մթնոլորտային գազերն ու խոնավությունը, որոնք հակառակ դեպքում կխոչընդոտեին սեռլինգի նյութի ներթափանցմանը կամ կառաջացնեին սառեցման խնդիրներ: Ներքին ճնշումը նվազեցնելով մոտավորապես բացարձակ վակուումի մակարդակի, համակարգը ստեղծում է հզոր շարժիչ ուժ հետագայում սեռլինգի նյութի մտցման համար: Երբ սեռլինգի նյութը մտնում է խցիկ՝ վակուումը պահպանելով, ճնշման տարբերությունը ֆիզիկապես ձգում է հեղուկ ռեզինը նույնիսկ ամենափոքր միմյանց հետ կապված դատարկ տարածքների մեջ: Այս կապիլյար երևույթը, որն ամրապնդվում է վակուումային պայմաններով, հասնում է ներթափանցման խորության, որը անհնար է ստանալ մթնոլորտային ճնշման տակ կիրառվող մեթոդներով: Վակուումային ճնշման տակ իմպրեգնացման համակարգի հաջորդ ճնշման տակ մշակման փուլը կիրառում է ուժեր, որոնք կարող են գերազանցել 100 PSI-ն, սեղմելով սեռլինգի նյութը և ստիպելով այն ներթափանցել բարդ ճանապարհներով, որոնք կարող են դիմադրել սկզբնական վակուումային ներթափանցմանը: Վակուումի ձգողության և ճնշման հրման այս համադրությունը ապահովում է ամբողջ խոռոչավորության ցանցի լրացումը սեռլինգի ռեզինով: Վակուումային ճնշման տակ իմպրեգնացման համակարգում օգտագործվող նյութերը հատուկ ձևավորված են՝ ցուցադրելու ցածր վիսկոզություն հեշտ հոսքի համար, հետաքրքիր մակերեսի հետ մշտական շփման համար լավ թաղանթավորման հատկություններ և համապատասխան սառեցման հատկություններ, որոնք հեղուկ ռեզինը վերածում են պինդ պոլիմերային մատրիցայի: Սառեցվելուց հետո այս սեռլինգները դառնում են մասերի կառուցվածքի անբաժանելի մասեր, ստեղծելով հեղուկի տեղաշարժի դեմ մշտական արգելափակիչներ՝ միաժամանակ նպաստելով ընդհանուր մեխանիկական հատկությունների բարելավմանը: Այս համապարփակ սեռլինգի արժեքը գերազանցում է պարզապես արտահոսման կանխարգելման սահմանները և ընդգրկում է մեքենայացման բարելավումը, մակերեսի մշակման հատկությունների բարելավումը և շահագործման ժամանակ գործառնական լարվածության տակ մասերի ավելի երկար ծառայության ժամանակը:
Ավտոմատացված գործընթացի վերահսկում՝ համապատասխան արտադրական արդյունքների համար

Ավտոմատացված գործընթացի վերահսկում՝ համապատասխան արտադրական արդյունքների համար

Ժամանակակից վակուումային ճնշման տակ իմպրեգնացիայի համակարգի տեխնոլոգիան ներառում է բարդ ավտոմատացման և կառավարման հատկանիշներ, որոնք վերածում են այն, ինչ մի ժամանակ արվեստ էր, ճշգրիտ կրկնվող գիտության։ Արտադրության համատարապետությունը որակի ապահովման հիմնարար պահանջ է, իսկ ժամանակակից սարքավորումների մեջ ինտեգրված առաջադեմ կառավարման համակարգերը ճշգրիտ այս հավաստիությունն են ապահովում հազարավոր արտադրական ցիկլերի ընթացքում։ Վակուումային ճնշման տակ իմպրեգնացիայի համակարգի սրտում գտնվող ծրագրավորելի տրամաբանական կառավարիչները հնարավորություն են տալիս օպերատորներին սահմանել հարմարեցված գործընթացային բաղադրատոմսեր, որոնք սահմանում են իմպրեգնացիայի հաջորդականության յուրաքանչյուր պարամետրը։ Վակուումի խորությունը, պահման ժամանակը, ճնշման մակարդակը, ջերմաստիճանի սահմանային արժեքները և սարքավորման ժամանակը բոլորը կարող են ճշգրիտ սահմանվել և պահվել՝ անմիջապես վերականչելու համար որոշակի բաղադրիչների մշակման ժամանակ։ Այս բաղադրատոմսերի կառավարման հնարավորությունը անգնահատելի է տարբեր արտադրանքների տեսակներ արտադրող ձեռնարկություններում, քանի որ տարբեր իմպրեգնացիայի պրոտոկոլների միջև անցումը դառնում է պարզապես համապատասխան ծրագրի ընտրություն, այլ ոչ թե մի քանի գործընթացային փոփոխականների ձեռքով ճշգրտում։ Վակուումային ճնշման տակ իմպրեգնացիայի համակարգը ամեն ցիկլի ընթացքում անընդհատ հսկում է իրական պայմանները՝ համեմատելով իրական չափումները ծրագրավորված նպատակային արժեքների հետ և իրականացնելով ավտոմատ ճշգրտումներ՝ պահպանելու օպտիմալ պարամետրերը։ Ջերմաստիճանի կառավարումը պետք է հատուկ ուշադրության արժանանա, քանի որ սեղմանային նյութի ծակումը զգալիորեն փոխվում է ջերմային պայմանների փոփոխության հետ։ Համակարգը կառավարում է տաքացման տարրերը և սառեցման շղթաները՝ պահպանելու սեղմանային լուծույթի լուսանցքը ճշգրիտ այն ջերմաստիճանում, որը օպտիմալացնում է մշակվող բաղադրիչների համար հոսքի բնութագրերը։ Որոշ առաջադեմ վակուումային ճնշման տակ իմպրեգնացիայի համակարգեր ներառում են մի քանի ջերմաստիճանային գոտիներ, որոնք թույլ են տալիս վակուումի, իմպրեգնացիայի և սարքավորման փուլերի համար տարբեր ջերմային պրոֆիլներ օգտագործել։ Տվյալների գրանցման հնարավորությունները ապահովում են յուրաքանչյուր մշակման ցիկլի ամբողջական փաստաթղթավորումը՝ գրանցելով ժամանակավոր պարամետրերի արժեքներ, որոնք ստեղծում են յուրաքանչյուր արտադրական շարքի համար մշտական որակի գրառում։ Այս փաստաթղթավորումը բավարարում է որակի կառավարման համակարգերի պահանջները՝ միաժամանակ ապահովելով արժեքավոր գործընթացային տեղեկատվություն շարունակական բարելավման նախաձեռնությունների համար։ Երբ գործընթացում տեղի են ունենում շեղումներ, պատմական տվյալները թույլ են տալիս ինժեներներին հայտնաբերել հիմնական պատճառները և իրականացնել ուղղիչ միջոցառումներ։ Վակուումային ճնշման տակ իմպրեգնացիայի համակարգի մեջ ներառված զգուշացման համակարգերը զգուշացնում են օպերատորներին թույլատրելի սահմաններից ցանկացած շեղման մասին՝ կանխելով բաղադրիչների մշակումը այնպիսի անբարենպաստ պայմաններում, որոնք կարող են վնասել սեղմանային արդյունավետությունը։ Անվտանգության միջոցառումները պաշտպանում են ինչպես սարքավորումները, այնպես էլ անձնակազմին՝ կանխելով վտանգավոր շահագործման հաջորդականությունները և պահելով վտանգավոր նյութերը ճնշման ամանի ներսում ամբողջ գործընթացի ընթացքում։
Բազմակի արդյունաբերական կիրառումներում հարմարեցվող ինտեգրում

Բազմակի արդյունաբերական կիրառումներում հարմարեցվող ինտեգրում

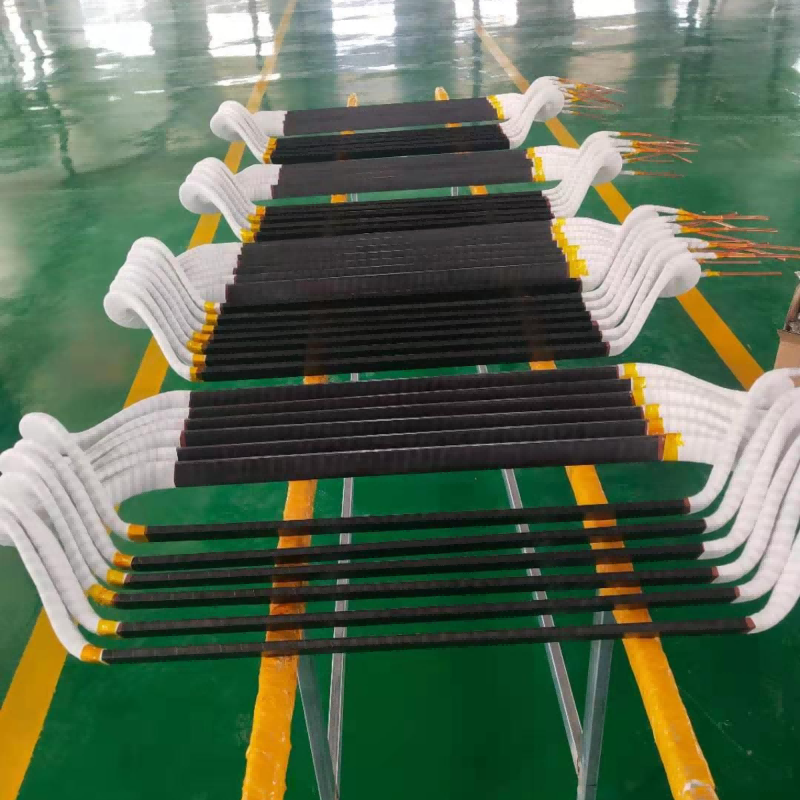
Վակուումային ճնշման իմպրեգնացիայի համակարգը ցուցադրում է հիասքանչ ճկունություն տարբեր արդյունաբերական ոլորտներում՝ լուծելով միայնակ կնքման խնդիրներ հավելվածներում, որոնք տարածվում են մինիատյուր էլեկտրոնային բաղադրիչներից մինչև մեծ ավտոմոբիլային շարժիչային համակարգերի հավաքվածքներ։ Այս բազմակի կիրառելիությունը բխում է գործընթացի հիմքում ընկած հիմնարար ֆիզիկայից, որը արդյունավետ է ցանկացած չափսի, երկրաչափական բարդության կամ հիմնական նյութի բաղադրության դեպքում։ Ավտոմոբիլային արտադրության մեջ վակուումային ճնշման իմպրեգնացիայի համակարգը կարևոր դեր է խաղում շարժիչի մարմինների, գլխավոր շարժիչի գլուխների, փոխանցման տուփերի և արգելակման բաղադրիչների ամբողջականությունը երաշխավորելու գործում, որտեղ նույնիսկ միկրոսկոպիկ հոսքի ճանապարհները կարող են հանգեցնել կատաստրոֆիկ ձախողման։ Այս բաղադրիչները ստեղծելու համար օգտագործվող լերավորման գործընթացները անխուսափելիորեն առաջացնում են թափանցելիություն, իսկ իմպրեգնացիայի համակարգը վերածում է հնարավոր թերություններ ունեցող մասերը ամբողջովին գործող հավաքվածքների, որոնք համապատասխանում են խիստ կատարողական սպեցիֆիկացիաներին։ Օդագնացության կիրառությունները պահանջում են նույնիսկ ավելի բարձր հուսալիության ստանդարտներ, իսկ վակուումային ճնշման իմպրեգնացիայի համակարգը ապահովում է զրո թերություններ ունեցող աշխատանքը՝ անհրաժեշտ ինքնաթիռների շարժիչներում, հիդրավլիկական համակարգերում և կառուցվածքային հավաքվածքներում օգտագործվող բաղադրիչների համար, որտեղ ձախողումը ստեղծում է անընդունելի անվտանգության ռիսկեր։ Էլեկտրոնիկայի արտադրության մեջ վակուումային ճնշման իմպրեգնացիայի համակարգը օգտագործվում է շատրվանների, միացման միջոցների և պաշտպանիչ կափարիչների կնքման համար՝ խուսափելու խոնավության ներթափանցման և շրջակա միջավայրի աղտոտման դեմ։ Կառավարվող իմպրեգնացիայի միջոցով ձեռք բերված ճշգրտությունը ապահովում է, որ զգայուն էլեկտրոնային հավաքվածքները պաշտպանված մնան իրենց ամբողջ շահագործման ժամանակահատվածում՝ նույնիսկ ծանր շահագործման պայմաններում։ Պուդրային մետաղագիտության բաղադրիչները, որոնք իրենց սինտերացված կառուցվածքի պատճառով բնականաբար պարունակում են միմյանց հետ կապված թափանցելիություն, շատ շատ օգուտ են ստանում վակուումային ճնշման իմպրեգնացիայի համակարգի մշակման արդյունքում։ Գործընթացը վերածում է թափանցելի նախնական մասերը ճնշման նկատմամբ ամբողջովին կնքված վերջնական մասերի, որոնք հարմար են հիդրավլիկական և պնևմատիկական կիրառությունների համար։ Համակարգը հարմարվում է տարբեր կնքող նյութերի քիմիական բաղադրություններին, ինչը թույլ է տալիս արտադրողներին ընտրել նյութեր, որոնք համատեղելի են իրենց բաղադրիչների համար նախատեսված կոնկրետ շահագործման հեղուկների, ջերմաստիճանային միջակայքերի և քիմիական ազդեցությունների հետ։ Ջրի վրա հիմնված, լուծիչի վրա հիմնված և 100 տոկոս պինդ կնքող նյութերի բաղադրատոմարկերը բոլորը կարող են մշակվել համապատասխանաբար կարգավորված վակուումային ճնշման իմպրեգնացիայի համակարգի սարքավորումներով։ Բաղադրիչի երկրաչափական ձևը սահմանափակում չի հանդիսանում, քանի որ վակուումային և ճնշման ուժերը ազդում են միատեսակ ամբողջ ներքին կառուցվածքի վրա՝ անկախ արտաքին ձևի բարդությունից։ Մետաղական մասերի մեջ գտնվող մետաղական մասերը, ներքին անցումները և բարդ կոնտուրները բոլորը ստանում են համարժեք մշակում։ Խմբային մշակման հնարավորությունները թույլ են տալիս միաժամանակ մշակել մի քանի բաղադրիչ, ինչը օպտիմալացնում է արտադրական արդյունավետությունը՝ միաժամանակ պահպանելով բեռնվածքի մեջ գտնվող յուրաքանչյուր մասի համասեռ որակը։
Ստացեք անվճար գնահատական

Մեր ներկայացուցիչը շուտով կապվի ձեզ հետ:
Էլ. փոստ
Անուն
Շարժական հեռախոս / WhatsApp
Ընկերության անվանում
Հաղորդագրություն
0/1000