EN


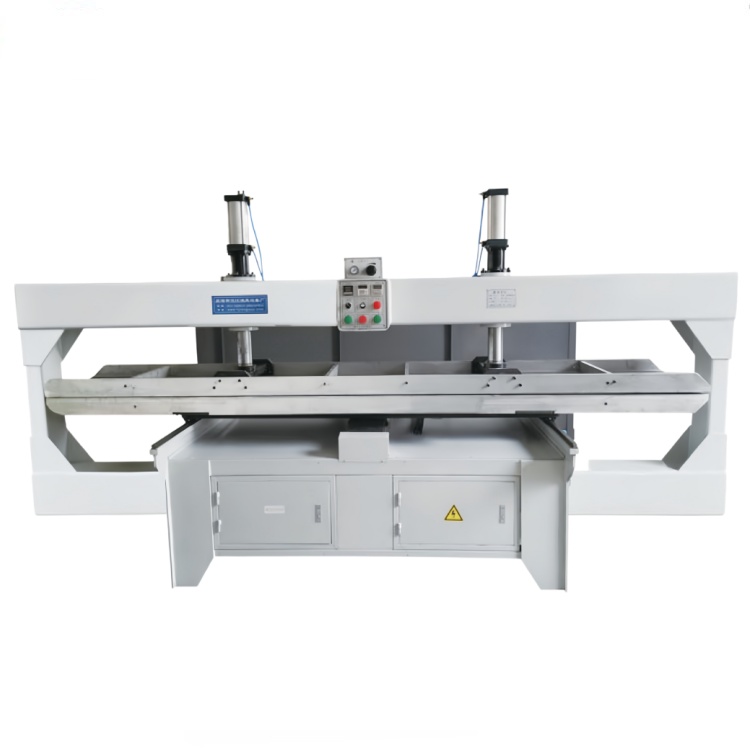
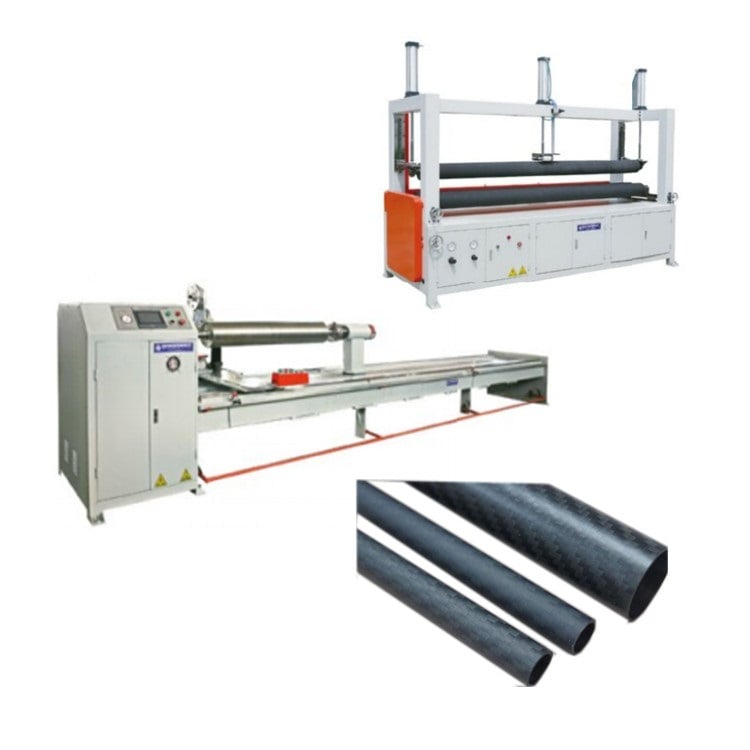
Трубозавивальна машина з порталом для великих труб із вуглецевого та скловолокна, подвійний пресовий циліндр, привід кульковим гвинтом, рівномірне шарування
✔ Конструкція з подвійним пресовим циліндром
✔ Передача кульковим гвинтом
✔ Підходить для великих довгих композитних труб
- Огляд
- Рекомендовані товари
- Виробництво труб із вуглецевого волокна
- Виробництво труб із скловолоконного пластиковго матеріалу
- Формування довгих композитних трубчастих виробів
- Прокатка труб із волокна великого діаметра
Огляд продукту
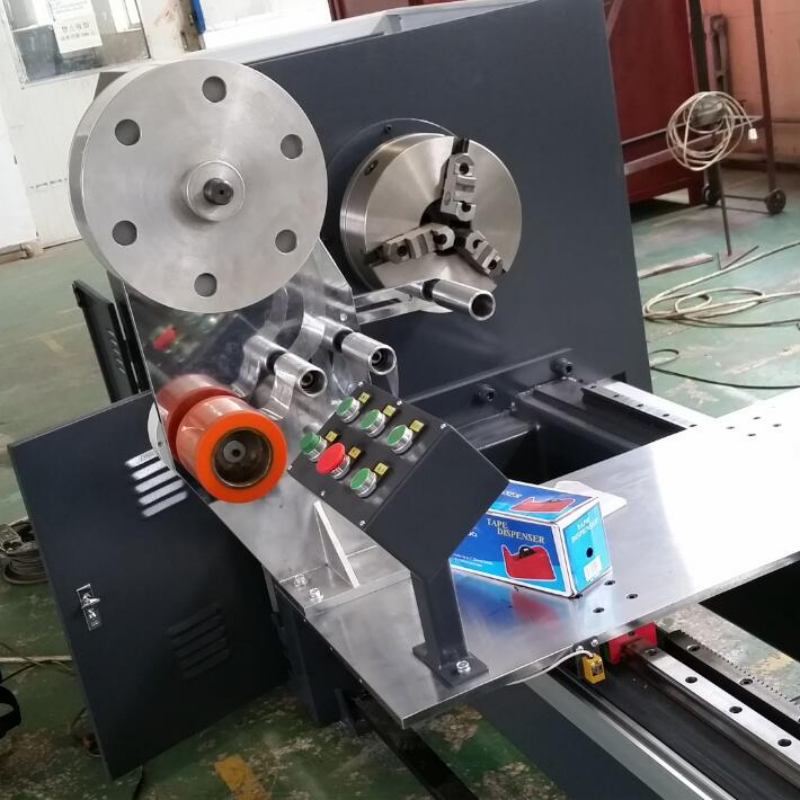
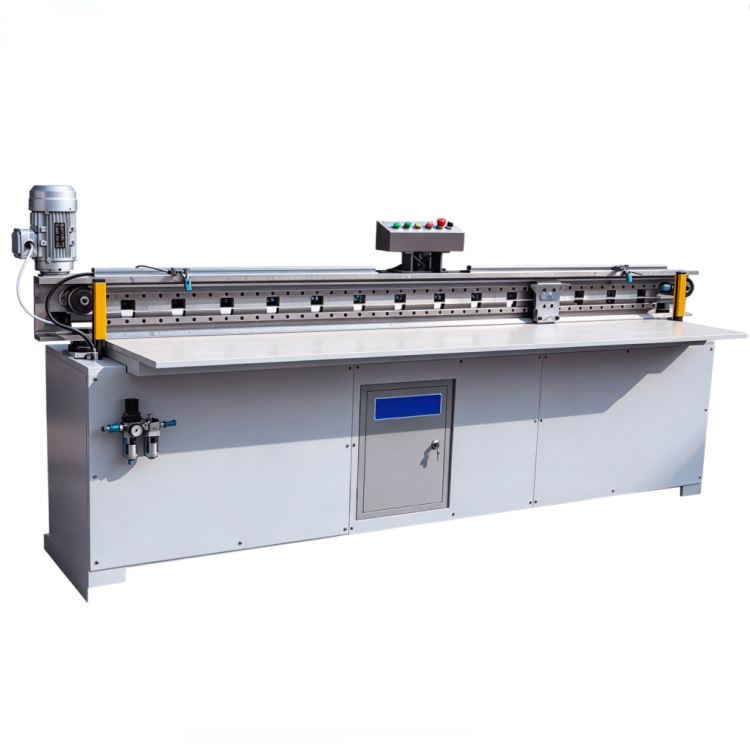
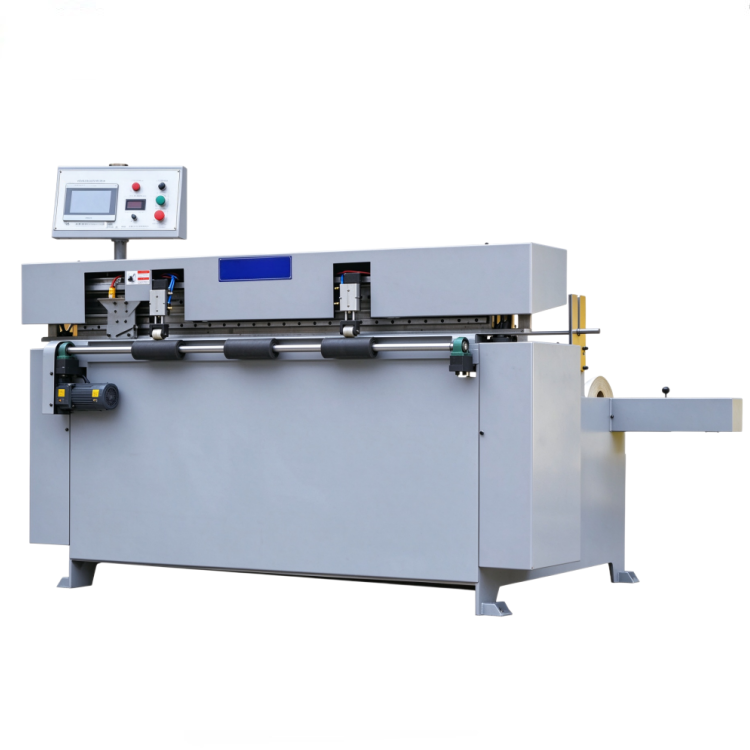
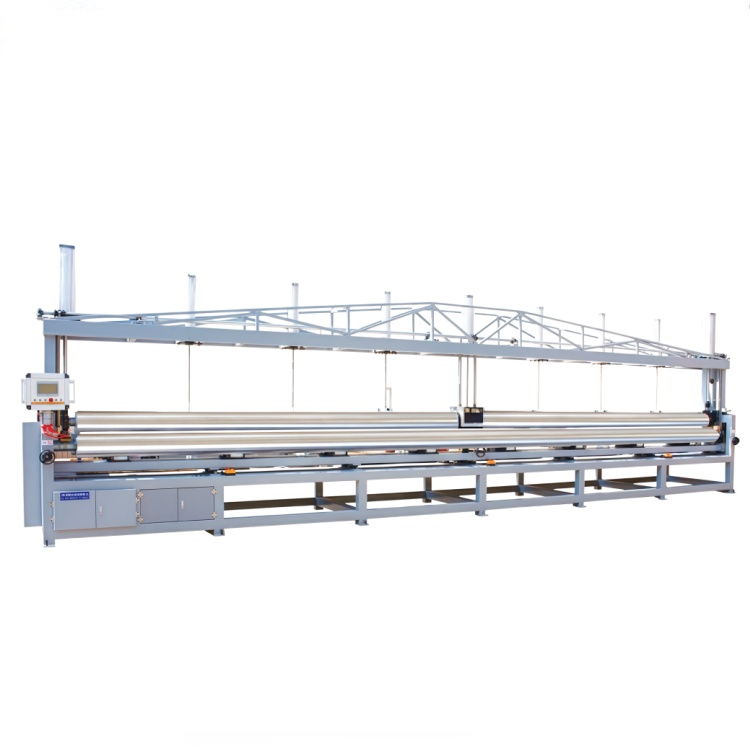
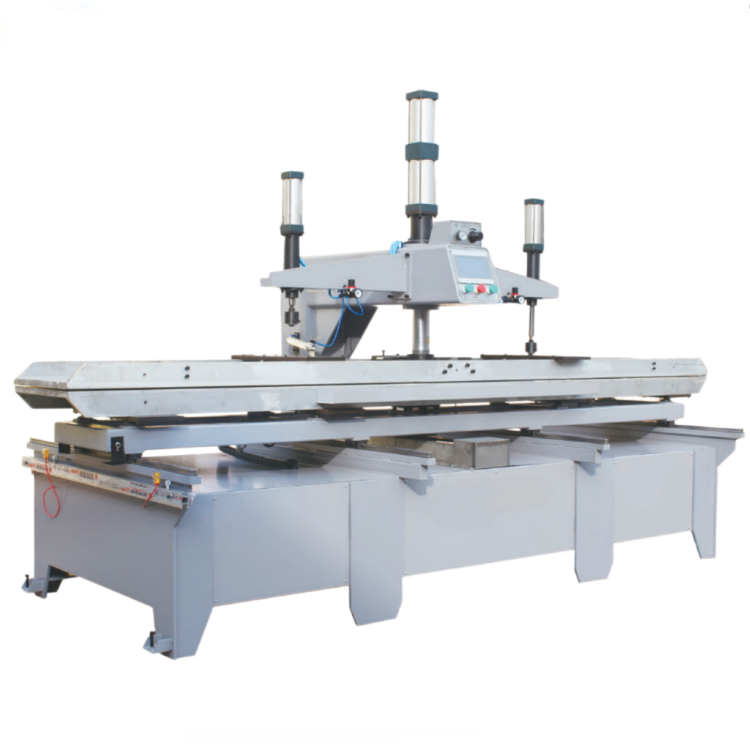
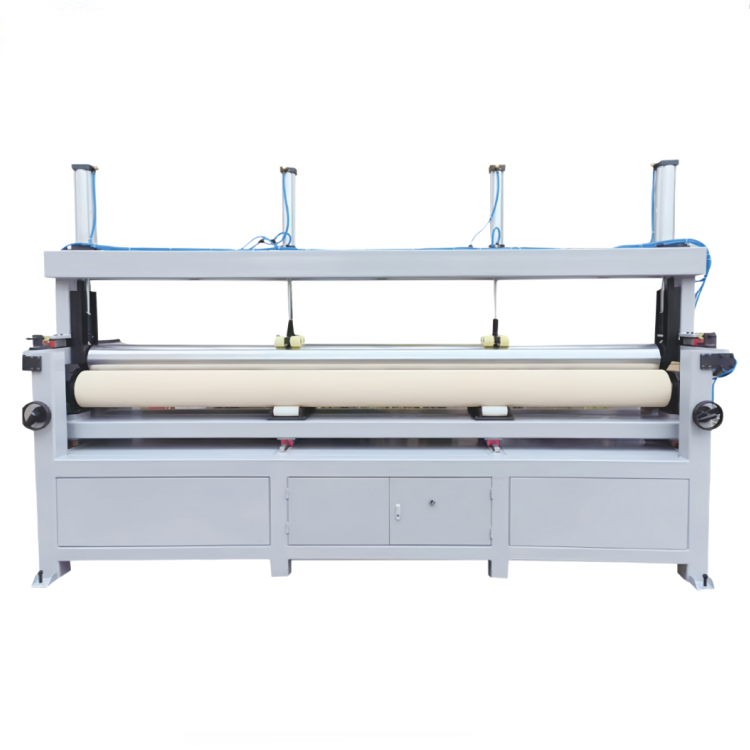
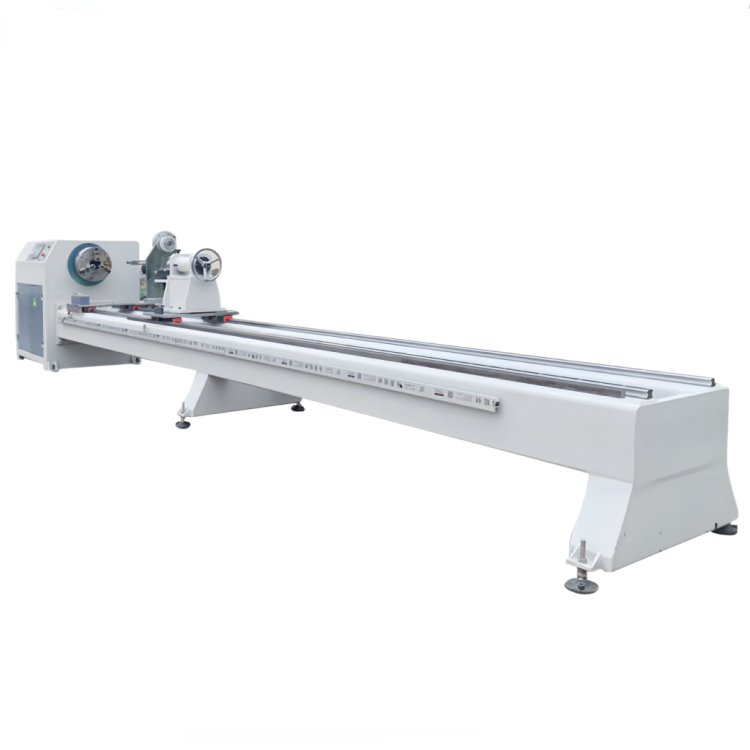
Ця машина для намотування труб на порталі LMJG-3000 призначена для процесу намотування труб із вуглецевого та скловолокна з великим співвідношенням діаметра до довжини та значною довжиною. Верхня плита виконана у вигляді прямої руки з двома циліндрами, а нижня плита приводиться в рух кульковим гвинтом. Горизонтальні й вертикальні рухи відбуваються стабільно, що забезпечує високу рівномірність між шарами й точками намотаних виробів.
Ключові переваги
1. Стабільні рухи та рівномірна якість намотування
Привід кулькового гвинта та регулювання швидкості зворотно-поступального руху за допомогою частотного перетворювача забезпечують стабільний горизонтальний і вертикальний рух, а також однакове ущільнення кожного шару трубчастої заготовки.
2. Структура пресування з двома циліндрами
Обладнаний двома циліндрами опускання, що забезпечує збалансовану й надійну силу пресування для виконання вимог до формування труб із довгих волокон.
3. Програмоване керування довжиною
Керування довжиною прокатки здійснюється за допомогою комп’ютерної програми; параметри легко налаштовуються, а повторювана точність — висока.
4. Налаштовані специфікації
Максимальна довжина й діаметр прокатуваних труб можуть бути адаптовані відповідно до виробничих вимог замовника.
Застосування
Ця машина широко використовується в:
Основна конфігурація обладнання
| No | Ім’я | Кількість (комплект) | Застосування обладнання |
| 1 | Корпус рами порталу | 1 | Основна несуча конструкція |
| 2 | Подвійний пресуючий циліндр | 2 | Нижньовпресовування верхньої плити |
| 3 | Збірка передачі кулькового гвинта | 1 | Привід нижньої плити та зворотно-поступальний рух |
| 4 | Система регулювання швидкості з частотним перетворювачем | 1 | Регулювання швидкості зворотно-поступального руху |
| 5 | Контролер із комп’ютерним програмуванням | 1 | Задання довжини прокатки та керування роботою |
| 6 | Модуль нагріву | 1 | Опаливання під час прокатки труб |
| 7 | Електричний двигун | 1 | Привід потужності |
| 8 | Пневматичний керуючий блок | 1 | Керування тиском повітряного джерела |
Часті запитання
П1: Чи можна налаштувати довжину й діаметр труби для прокатки?
Так, максимальну довжину й максимальний діаметр прокатки труби можна налаштувати відповідно до ваших вимог.
П2: Яка робоча потужність цього обладнання?
За звичайних умов роботи продуктивність становить 1500 вузлів за зміну.
П3: Яке повітряне джерело потрібне для цього обладнання?
Необхідний тиск повітряного джерела — 0,4–0,6 МПа, живлення — 380 В/50 Гц.