Ավտոմատացված գործընթացի վերահսկում՝ համասեռ որակի և աշխատանքային ուժի նվազեցման համար
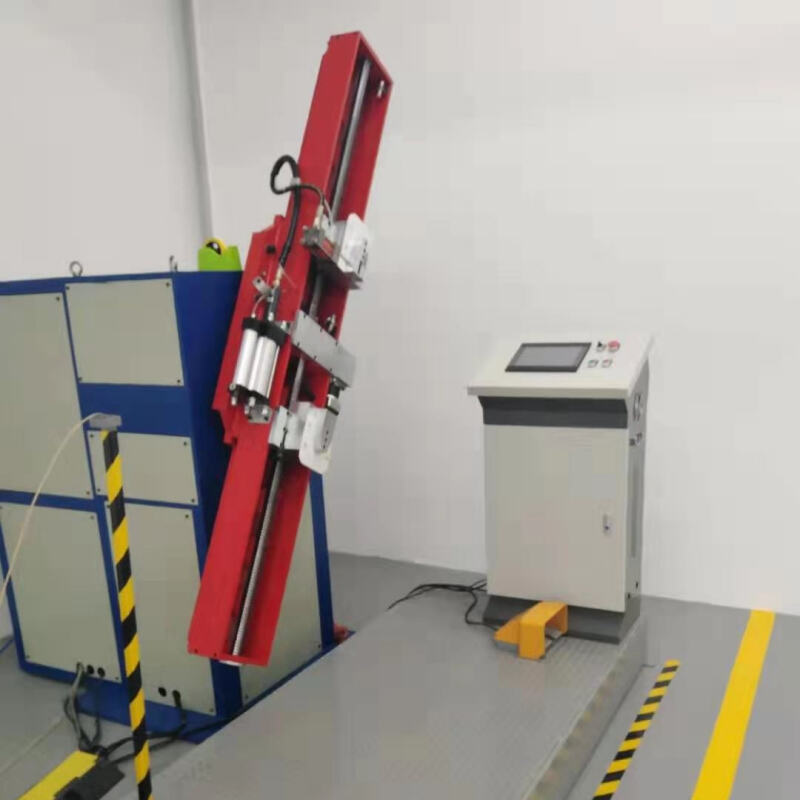
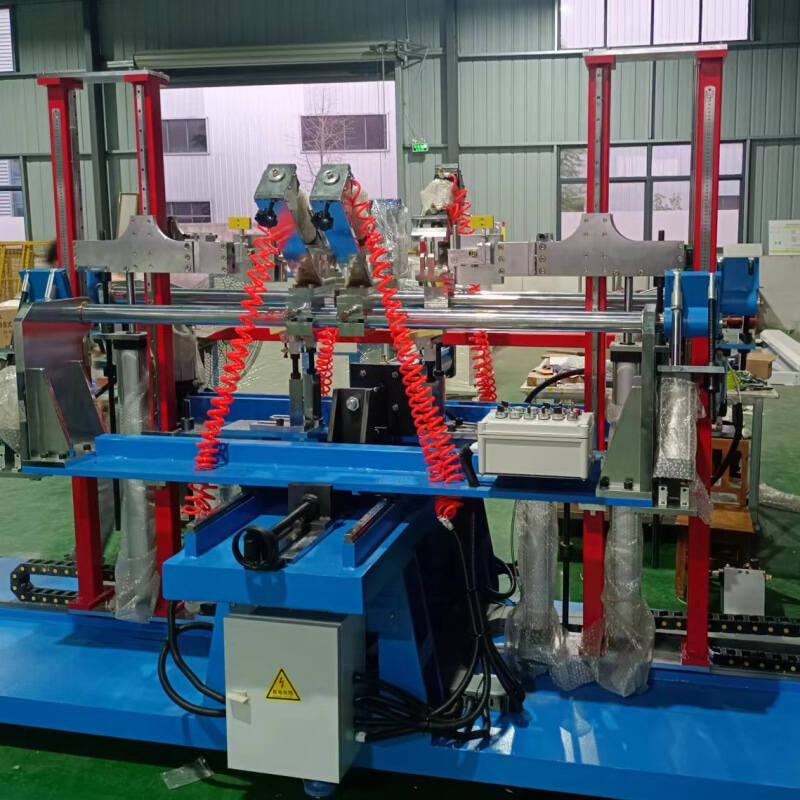
Ժամանակակից ստատորեն վերջացված սարքավորումների մեջ ներդրված բարդ ավտոմատացման հնարավորությունները ապահովում են արտադասական առավելություն արտադրողների համար, որոնք ձգտում են օպտիմալացնել իրենց արտադրական գործողությունները՝ միաժամանակ պահպանելով խիստ որակի ստանդարտներ: Ի տարբերություն ձեռքով իրականացվող իմպրեգնացման մեթոդների, որոնք շատ ավելի շատ կախված են օպերատորի մասնագիտական վարպետությունից և ուշադրությունից՝ ընդունելի արդյունքներ ստանալու համար, ավտոմատացված վակուում-ճնշման համակարգերը իրականացնում են ճշգրիտ ծրագրավորված ցիկլեր, որոնք յուրաքանչյուր սարքավորման խմբին տրամադրում են նույնական մշակում՝ անկախ նրանից, թե որ շիֆտն է սարքավորումները շահագործում կամ թե որքան երկար է արտադրական շարքը: Սարքավորման սրտում գտնվող ծրագրավորվող տրամաբանական կառավարիչը (PLC) թույլ է տալիս ինժեներներին մշակել տարբեր սարքավորումների համար առանձին ծրագրեր՝ թվային հիշողության մեջ պահելով պարամետրեր, ինչպես օրինակ՝ վակուումի տևողությունը, վերջնական վակուումի նպատակային մակարդակը, ռեզինի ներմուծման արագությունը, ճնշման պահման ժամանակը և ջերմաստիճանի սահմանային արժեքները՝ անմիջապես վերականչելու համար: Օպերատորները փոխազդում են ինտուիտիվ շոշափելի էկրանների միջոցով, որոնք ցուցադրում են գործընթացի իրական ժամանակի տվյալներ, այդ թվում՝ ընթացիկ վակուումի մակարդակը, խցիկի ճնշումը, ռեզինի ջերմաստիճանը և ցիկլի ընթացքը, ինչը հնարավորություն է տալիս նրանց հսկել գործընթացները՝ առանց մասնագիտական տեխնիկական գիտելիքների անհրաժեշտության: Անվտանգության միջոցառումները կանխում են սխալ գործողություններ, օրինակ՝ վակուումի տակ խցիկի դուռը բացելը կամ բավարար գազազրկում չկատարելու դեպքում ճնշում ստեղծելը, ինչը պաշտպանում է ինչպես սարքավորումները, այնպես էլ անձնակազմը վտանգավոր պայմաններից: Ավտոմատացումը տարածվում է նաև ռեզինի կառավարման համակարգերի վրա, որոնք պահպանում են ճիշտ պահեստավորման ջերմաստիճանները, ֆիլտրում են աղտոտիչները՝ խցիկի մեջ ներմուծելուց առաջ, և ճշգրիտ չափում են յուրաքանչյուր խմբին տրամադրվող ռեզինի քանակը՝ վերացնելով ավելցուկային կիրառման պատճառով առաջացած թափոնները և ապահովելով ամբողջական հագեցման համար բավարար ռեզինի առկայությունը: Տվյալների գրանցման հնարավորությունները ստեղծում են յուրաքանչյուր արտադրական ցիկլի մշտական գրառումներ, վավերացնելով, որ յուրաքանչյուր սարքավորում ստացել է սահմանված պարամետրերին համապատասխան մշակում, ինչը անգնահատելի է որակի աուդիտների, գործընթացի օպտիմալացման ուսումնասիրությունների և երաշխիքային պահանջների հետաքննությունների համար: Երբ առաջանում են արտադրական խնդիրներ, ինժեներները կարող են վերանայել պատմական տվյալները՝ հայտնաբերելու գործընթացի փոփոխությունների և արտադրանքի թերությունների միջև կապերը, ինչը հնարավորություն է տալիս արագ ուղղող միջոցառումներ իրականացնել: Աշխատավարձի արդյունավետության աճը անմիջապես նկատելի է դառնում, քանի որ մեկ օպերատորը կարող է միաժամանակ կառավարել մի քանի սարքավորման VPI իմպրեգնացման համակարգեր, մի խցիկի մեջ սարքավորումներ լցնելով, մյուսը ցիկլը ավարտելով, իսկ երրորդը՝ ավտոմատացված մաքրման գործընթացի մեջ գտնվելով: Յուրաքանչյուր սարքավորման վրա ծախսված աշխատաժամի նվազումը ուղղակիորեն նվազեցնում է յուրաքանչյուր միավորի արտադրման աշխատավարձի ծախսերը, ինչը բարելավում է շահույթի մարժինները՝ միաժամանակ պահպանելով կամ բարելավելով արտադրանքի որակը: Վերապատրաստման պահանջները զգալիորեն նվազում են, քանի որ նոր աշխատակիցները պետք է սովորեն միայն հիմնական լցման ընթացակարգերը և շոշափելի էկրանների հետ աշխատանքի հիմունքները՝ այլ ոչ թե ձեռքով իրականացվող իմպրեգնացման մեթոդների համար անհրաժեշտ նրբերանգված դատողությունը ձեռք բերել: Համասեռության բարելավումը վերացնում է նախկինում տեղի ունեցող որակի տատանումները՝ տարբեր օպերատորների միջև կամ աշխատակիցների հոգնածության շրջաններում, ինչը հանգեցնում է կանխատեսելի արտադրանքի աշխատանքի ցուցանիշների, որոնք ամրապնդում են հաճախորդների վստահությունը և նվազեցնում են ստուգման պահանջները:
 ×


 EN