Ճշգրտության վերահսկման տեխնոլոգիա բարձրորակ սաղավարտների համար
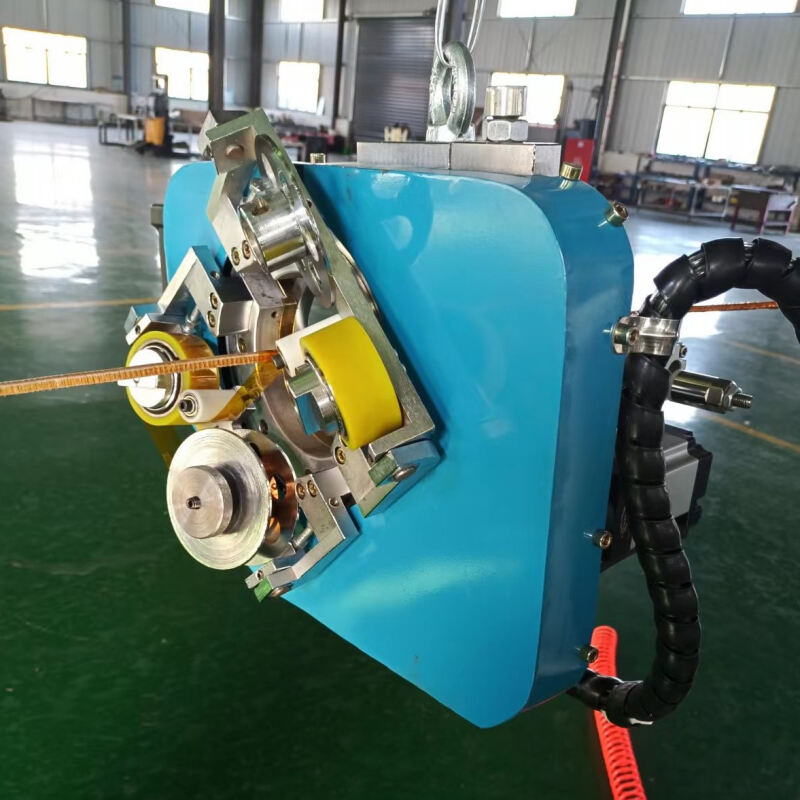
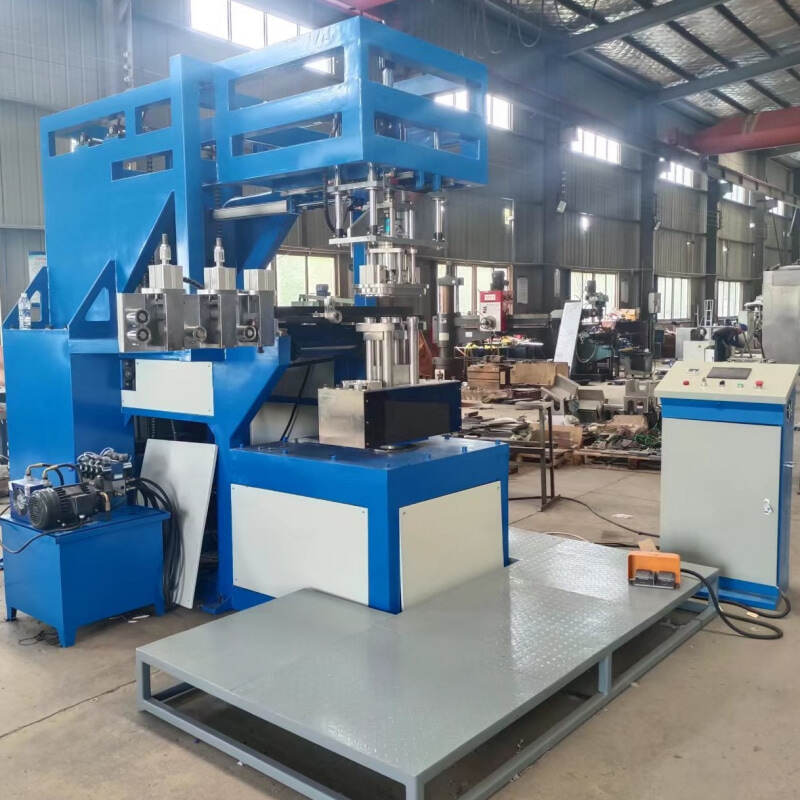
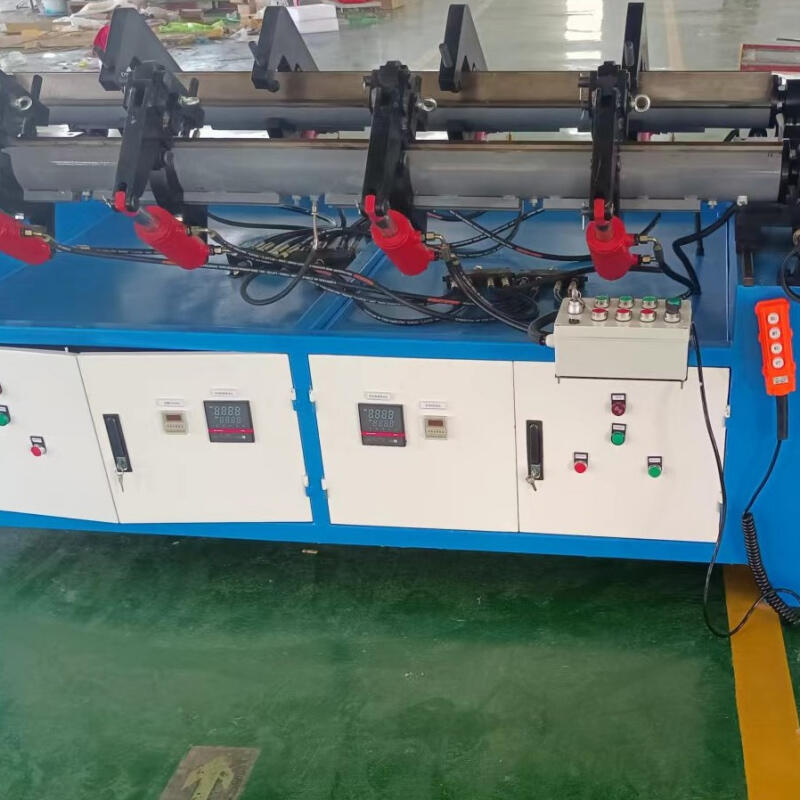
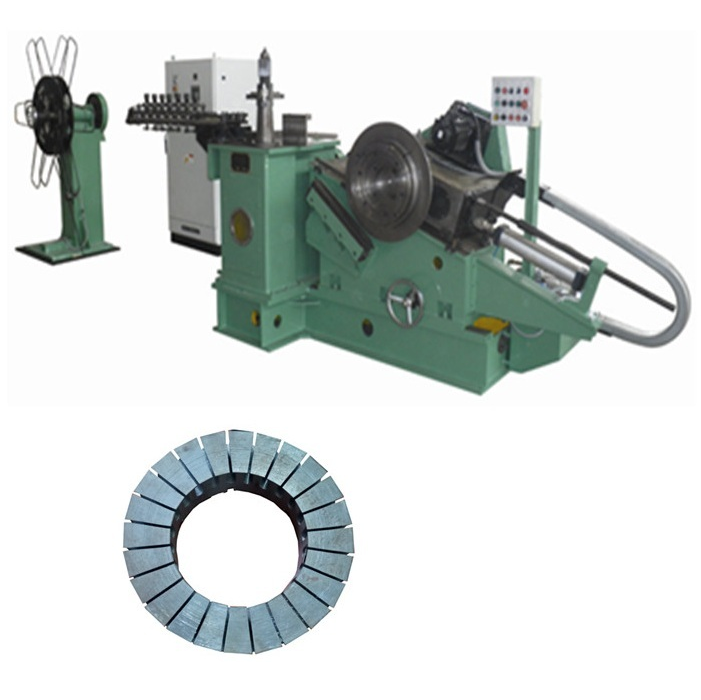
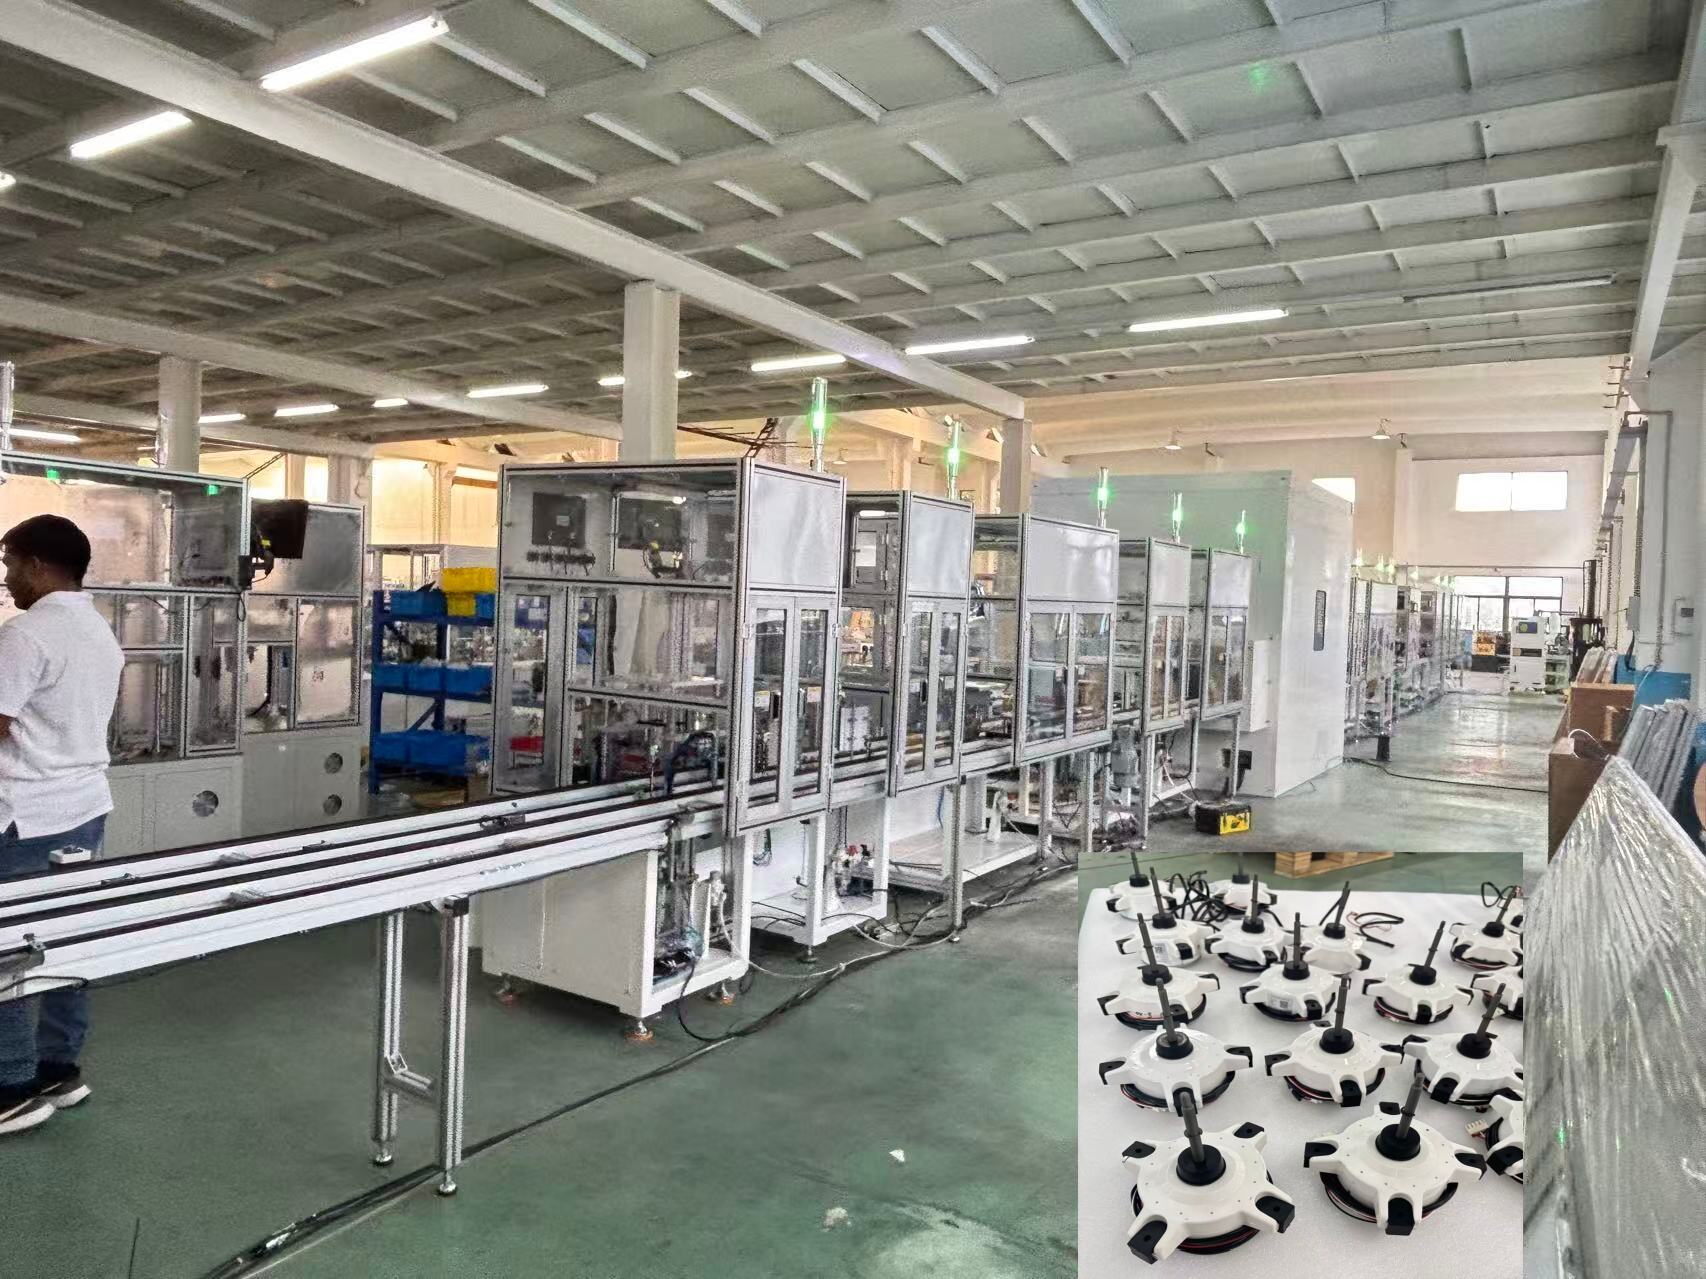
Փոխակերպիչի ստատորի մետաղալարի մեքենան օգտագործում է առաջադեմ ճշգրտության վերահսկման տեխնոլոգիա, որը հիմնարարորեն փոխում է արտադրողների մոտեցումը սարքավորումների արտադրության նկատմամբ: Այս հնարավորության սիրտը բարդ սերվոշարժիչների համակարգն է, որը կարգավորում է պտտման արագությունը բացառիկ ճշգրտությամբ՝ ապահովելով, որ յուրաքանչյուր մետաղալարի պտույտը տեղադրվի ճիշտ այնտեղ, որտեղ նախագծման սահմանադրությունները պահանջում են: Այս ճշգրտությունը տարածվում է նաև լարման վերահսկման մեխանիզմի վրա, որը անընդհատ հսկում է և ճշգրտում մետաղալարի լարվածությունը մետաղալարի մեկնարկի ընթացքում՝ խուսափելով լարման թույլ տեղամասերից, որոնք վնասում են էլեկտրական աշխատանքի ցուցանիշները, կամ չափից շատ լարված տեղամասերից, որոնք վտանգում են մետաղալարի ամբողջականությունը: Մեքենայի ծրագրավորելի տրամաբանական վերահսկիչը պահպանում է մի քանի մետաղալարի ծրագրեր, ինչը հնարավորություն է տալիս շահագործողներին անմիջապես վերականչել արդեն ստուգված պարամետրերի հավաքածուները՝ արտադրանքի տարբեր տարատեսակների միջև անցնելիս, որով վերացվում է ենթադրությունների և սկզբնական կարգավորման սխալների անհրաեկությունը: Դիրքի կոդավորման համակարգերը հսկում են սայլակի պտույտը և անցումային շարժումը՝ ճշգրտությամբ, որը չափվում է աստիճանների մասնիկներով, ապահովելով, որ շերտերի անցումները տեղի ունենան ճիշտ հաշվարկված միջակայքերում: Այս տեխնոլոգիական բարդությունը ուղղակիորեն ազդում է փոխակերպիչի աշխատանքի վրա, քանի որ միատեսակ մետաղալարի խտությունը ապահովում է կանխատեսելի ինդուկտիվության արժեքներ, նվազեցնում է պարազիտային կապակցվածությունը և նպաստում է արդյունավետ ջերմության արտանետմանը շահագործման ընթացքում: Հատկապես այն արտադրողները, որոնք արտադրում են փոխակերպիչներ կրիտիկական կիրառումների համար, ինչպես օրինակ՝ բժշկական սարքավորումներ, ավիատիեզերական համակարգեր կամ ճշգրիտ սարքավորումներ, գնահատում են այս համատեղելիությունը, քանի որ աշխատանքի ցուցանիշների տատանումները կարող են ունենալ լուրջ հետևանքներ: Ճշգրտության վերահսկման տեխնոլոգիան հնարավորություն է տալիս իրականացնել բարդ մետաղալարի նախշեր, որոնք ձեռքով իրականացնել գրեթե անհնար են, ներառյալ օրթոցիկլիկ դասավորությունները, որտեղ յուրաքանչյուր մետաղալար ճիշտ տեղավորվում է ստորին շերտի մետաղալարերի միջև գտնվող բացվածքներում՝ առավելագույնի հասցնելով ստատորի պատուհանում տարածքի օգտագործումը: Իրական ժամանակում հսկման համակարգերը շահագործողներին տրամադրում են անմիջական հետադարձ կապ մետաղալարի ընթացքի մասին՝ ընթացիկ պարամետրերը ցուցադրելով ինտուիտիվ շոշափելի էկրանների վրա, ինչը պարզեցնում է գործընթացի վերահսկումը: Երբ ծրագրավորված սահմանադրություններից շեղումներ են առաջանում, մեքենան ինքնաբերաբար կանգնում է և զգուշացնում է շահագործողներին, ինչը կանխում է ամբողջ արտադրական շարքի վնասվելը՝ աննկատ մնացած խնդիրների պատճառով: Այս ակտիվ սխալների հայտնաբերումը խնայում է զգալի ժամանակ և նյութեր՝ համեմատած արտադրությունից հետո ստուգման ընթացքում սխալների հայտնաբերման հետ: Ճշգրտության հնարավորությունները տարածվում են նաև մետաղալարի մատակարարման մեխանիզմների վրա, որոնք պահպանում են հաստատուն մատակարարման արագություն՝ անկախ մետաղալարի սպուլի տրամագծի փոփոխությունից, քանի որ մետաղալարը սպառվում է, ինչը մեկ այլ գործոն է, որը ձեռքով կատարվող գործողությունները դժվար է վերահսկել: Ընդհանուր առմամբ, այն արտադրողների համար, որոնք սպառում են խիստ սերտիֆիկացման պահանջներ ունեցող արդյունաբերություններ, այս մեքենաների կողմից տրամաբանված ճշգրտությունը և կրկնելիությունը դառնում են անգնահատելի աուդիտի ընթացքում՝ ցույց տալով գործընթացի վերահսկման հնարավորություններ, որոնք ձեռքով մեթոդները չեն կարող համեմատվել:
 ×


 EN