
 EN


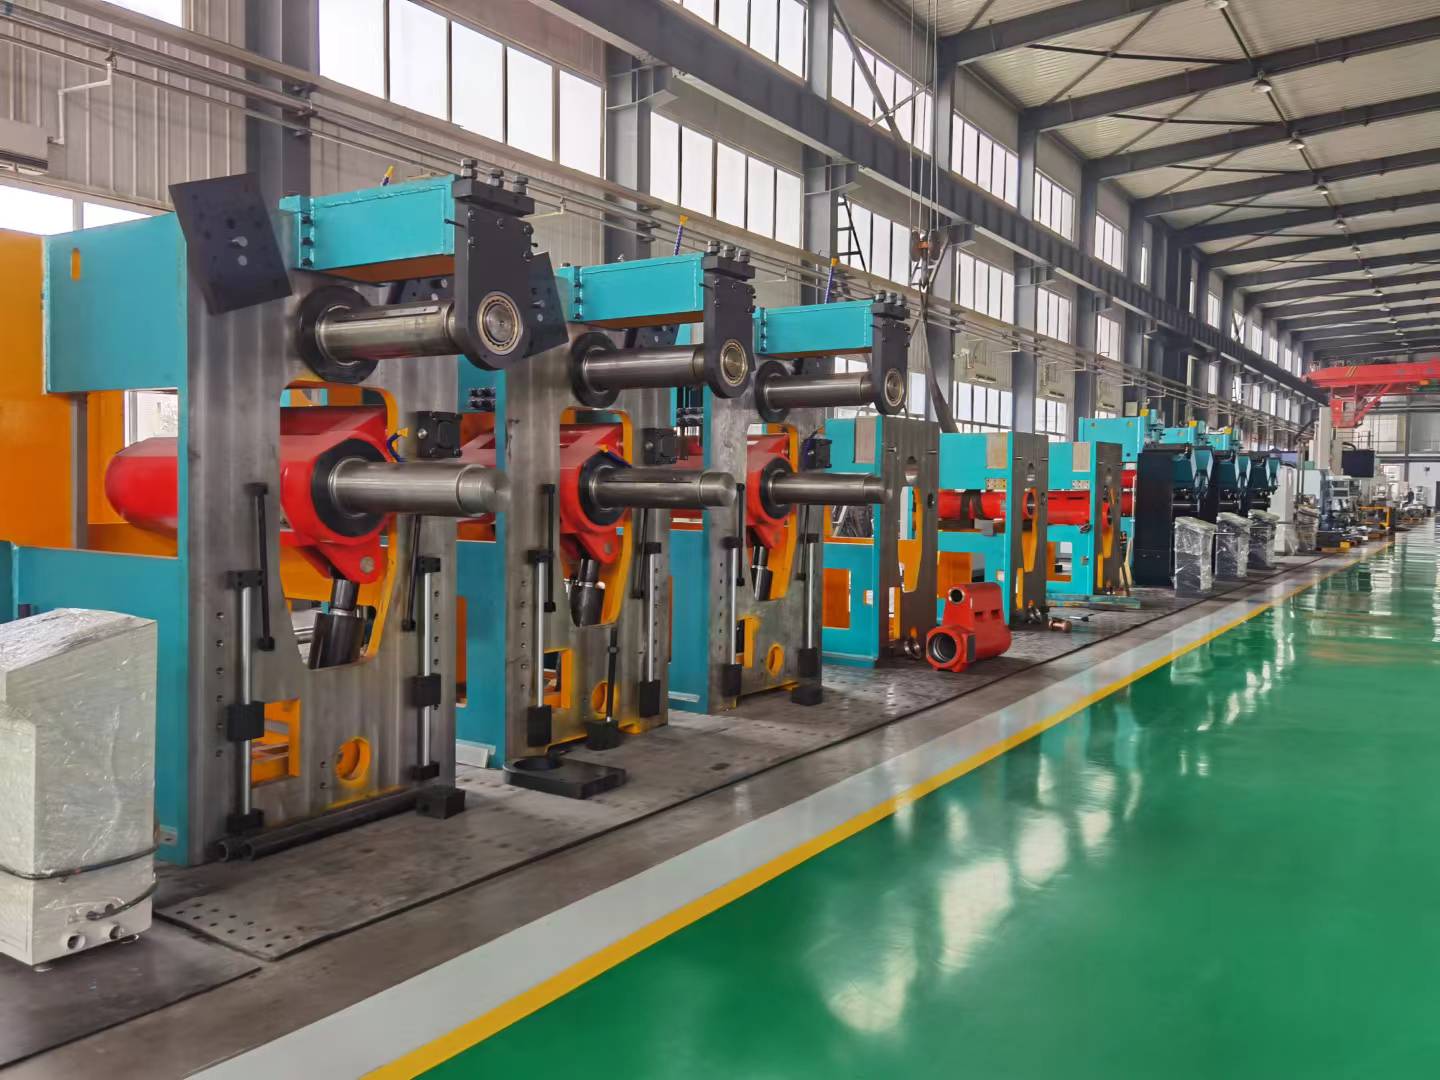
Ա անիվների սալիկների ձևավորման մեքենա կարևոր դեր է խաղում ժամանակակից անիվների արտադրության մեջ՝ հարթ պողպատե ժապավենը ձևավորելով ճշգրիտ, բեռնվածություն կրող մասնահատակի պրոֆիլների: Ավարտված անիվի կառուցվածքային որակը մեծապես կախված է այն բանից, թե ինչպես է մասնահատակը ձևավորվում արտադրության ընթացքում՝ այն այնքան համասեռ և ճշգրիտ, որքան հնարավոր է: Երբ արտադրողները ներդրում են հուսալի մասնահատակի ձևավորման սարքի մեջ, նրանք ստանում են ուղղակի վերահսկողություն չափային ճշգրտության, նյութի լարվածության բաշխման և ընդհանուր մասնահատակի երկրաչափության վրա, ինչը բոլորը նպաստում է վերջնական արտադրանքի կառուցվածքային ամրությանը:
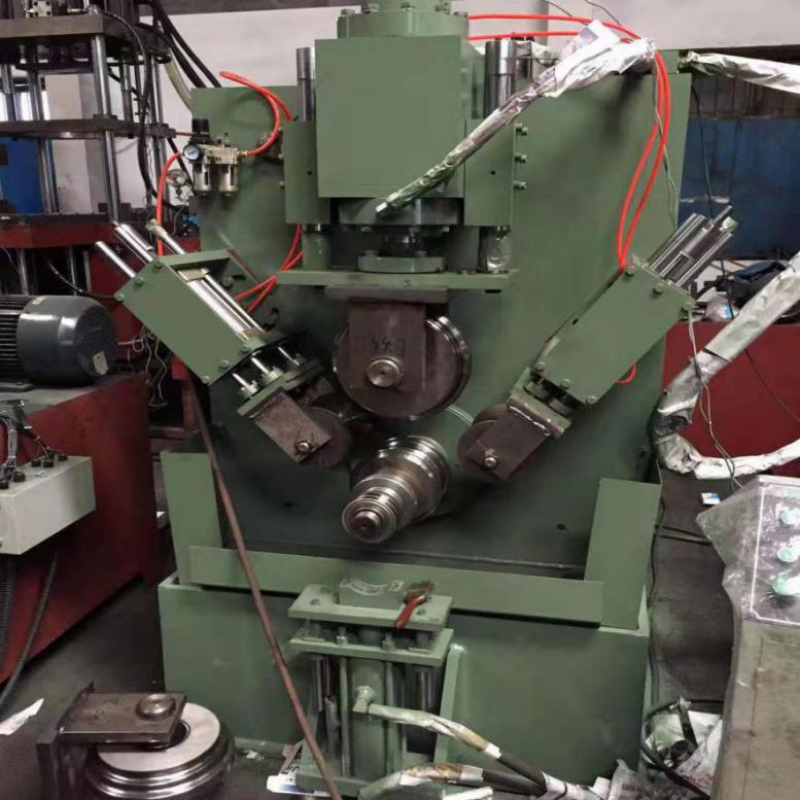
Անիվների կառուցվածքային ամրությունը չի վերաբերում միայն դիզայնին. այն ուղղակիորեն ազդում է մեքենայի անվտանգության, բեռնվածության կարողության և ծառայության տևողության վրա: Մասնահատակի ձևավորման սարք, որն ապահովում է համասեռ ձևավորման ճնշում, միատեսակ կլորություն և վերահսկվող եզրային պրոֆիլներ, երաշխավորում է, որ արտադրության գծից դուրս եկող յուրաքանչյուր մասնահատակ համապատասխանում է խիստ կատարողական ստանդարտներին: Մասնահատակի ձևավորման սարքի այս արդյունքն ինչպես է ստացվում, սա հասկանալը օգնում է արտադրողներին ավելի լավ ընտրել սարքավորումներ և կայացնել գործընթացների վերաբերյալ որոշումներ:
Ինչպես է անվայի մակերեսի ձևավորման մեքենան ստեղծում կառուցվածքային որակ
Ձևավորման գործընթացը և նյութի վարքագիծը
Անվայի մակերեսի ձևավորման մեքենան աշխատում է՝ աստիճանաբար ծալելով և գլանելով հարթ կամ նախօրոք կտրված ստալյան ժապավենը մի շարք գլանային կայանների միջով: Յուրաքանչյուր կայան անվայի մակերեսի ձևավորման մեքենայում կիրառում է մեկ առ մեկ դեֆորմացիա, որոնք նյութը ուղղում են դեպի վերջնական շրջանաձև հատվածը՝ առանց առաջացնելու չափից շատ լարվածության կենտրոններ: Այս աստիճանաբար կիրառվող մոտեցումը կարևոր է, քանի որ անվայի մակերեսի ձևավորման մեքենայում սուր ծալումը կարող է առաջացնել տեղական աշխատանքային կարծրացում, ներքին միկրոճեղքեր կամ անհավասար պատի հաստություն՝ բոլորը վնասելով կառուցվածքային ամրությունը:
Լավ մշակված անիվների եզրերի ձևավորման մեքենան վերահսկում է ծռման շառավիղը յուրաքանչյուր ձևավորման փուլում, ապահովելով պողպատի աստիճանաբար և հավասարաչափ պլաստիկ դեֆորմացիան: Երբ անիվների եզրերի ձևավորման մեքենան պահպանում է մշտական գլանների ճնշումը և դասավորությունը, ստացված եզրը ցուցադրում է պողպատում համաչափ հատվածային հոսք, ինչը ուղղակիորեն բերում է մեծացված վարակվածության դիմացկունության և բարձր բեռնվածության կրման ունակության: Այն արտադրողները, որոնք հասկանում են այս փոխհարաբերությունը, օգտագործում են անիվների եզրերի ձևավորման մեքենան ոչ միայն որպես ձևավորման գործիք, այլև որպես կառուցվածքային որակի վերահսկման սարք:
Չափային ճշգրտություն և կլորացման վերահսկում
Շրջանակի ձևավորման մեքենայի կառուցվածքային ներդրումներից մեկը ճշգրտության հասնելն է շրջանակի կլորության և տրամագծի համապատասխանության մեջ: Շրջանակի կլորության ցանկացած շեղում առաջացնում է անհավասար շփում շրջանակի և անվայի բեդի (ամրացման մասի) միջև, ինչը հանգեցնում է թարթումների, վաղաժամկետ մաշվելու և բեդի անջատման ռիսկի բեռնվածության տակ: Բարձրորակ շրջանակի ձևավորման մեքենան օգտագործում է ճշգրիտ մշակված ռոլերներ, կայուն մեքենայի շրջանակներ և վերահսկվող մատակարարման համակարգեր՝ այդ շեղումները նվազեցնելու համար յուրաքանչյուր արտադրական ցիկլում:
Շրջանակի ձևավորման մեքենան վերահսկում է նաև թեքված մասի (ֆլանցի) պրոֆիլի ճշգրտությունը, որը որոշում է, թե ինչպես է անվան ամրացվում շրջանակին: Երբ շրջանակի ձևավորման մեքենան արտադրում է ֆլանցներ համապատասխան բարձրությամբ և անկյունով, անվայի և շրջանակի միջև առաջացած միջերեսը լատերալ (կողային) ուժերը հավասարաչափ է բաշխում, ինչը նվազեցնում է շրջանակի կառուցվածքային վնասվելու ռիսկը պտույտի կամ մեծ բեռնվածության ժամանակ: Այս մակարդակի չափային վերահսկումն է, որը տարբերում է կառուցվածքային ամրությամբ ապահովված շրջանակը միայն վերջացված տեսք ունեցող շրջանակից:
Անվայի եզրագոտու ձևավորման մեքենայի կառուցվածքային առավելությունները
Եզրագոտու համաչափ պատի հաստություն
Ճիշտ կարգավորված անվայի եզրագոտու ձևավորման մեքենան պահպանում է մուտքային պողպատի սկզբնական հաստությունը ձևավորման ամբողջ ընթացքում: Ի տարբերություն մետաղամշակման կամ մետաղաձուլման մեթոդների՝ անվայի եզրագոտու ձևավորման մեքենայում օգտագործվող գլանավորման մեթոդը դեֆորմացիան բաշխում է երկար շփման երկարությամբ, ինչը նվազեցնում է եզրագոտու կտրված կենտրոնի և ամրացման տեղամասերի նման կրիտիկական գոտիներում հաստության նվազումը: Անվայի եզրագոտու ձևավորման մեքենայով արտադրված եզրագոտու համաչափ պատի հաստությունը նշանակում է կանխատեսելի կոշտություն և հարվածային բեռնվածությունների դիմացկունություն:
Այն արտադրողները, որոնք օգտագործում են անվայի եզրի ձևավորման սարք, որը օպտիմալացված է պատի հաստության համասեռության համար, զեկուցում են որակի ստուգման ժամանակ ավելի քիչ անվայի եզրի վնասվածքների մասին և դաշտային կիրառումներում երկարացված սպասարկման ժամկետի մասին: Անվայի եզրի ձևավորման սարքը սա հասնում է ճշգրիտ ռոլիկների միջև բացվածքի պահպանմամբ և երաշտահավաքի ստալի ժապավենի մեկնարկային համասեռ լայնության ու հաստության ապահովմամբ սարքի մեջ մտնելու ժամանակ: Անվայի եզրի ձևավորման սարքում գործընթացի կայունությունը ուղղակիորեն աջակցում է վերջնական անվայի եզրի կառուցվածքային հավաստիությանը:
Կառուցվածքային միացման ամրությունը անվայի եզրի կապի վրա
Երբ անիվների մատակարարման սարքը ավարտում է գլանավորման անցումը, մատակարարման ծայրերը միացվում են ճարպային կոնտակտային եռակցմամբ կամ այլ հալվելու եռակցման եղանակով: Այս եռակցման միացման որակը մեծապես կախված է այն բանից, թե ինչպես է անիվների մատակարարման սարքը ճշգրիտ դասավորել և չափել եռակցման առաջ մատակարարման ծայրերը: Երբ անիվների մատակարարման սարքը արտադրում է ծայրեր, որոնք երկրաչափորեն համապատասխանում են իրար տրամագծով, անկյունով և հաստությամբ, եռակցման միացումը ձեռք է բերում լրիվ ներթավալման հալվելու վիճակ՝ նվազագույն պորոզությամբ կամ սառը եռակցման սխալներով:
Ճակատագրված սարք՝ ճշգրիտ կտրման և ծայրերի պատրաստման ֆունկցիաներով, որը ապահովում է սալիկի մուտքը եռակցման կայան՝ օպտիմալ վիճակում: Ճակատագրված սարքով մշակված սալիկի ստացված եռակցակապը վարվում է որպես բնական նյութի կառուցվածքային շարունակություն, այլ ոչ թե թույլ կետ: Սա հատկապես կարևոր է ծանր բեռնվածության ենթակա գյուղատնտեսական, արդյունաբերական և առևտրային տրանսպորտային մեքենաների սալիկների համար, որտեղ եռակցակապի միացման գիծը ծառայության ամբողջ ժամանակահատվածում ենթարագվում է ցիկլիկ ձգողական և ծալման լարումների:
Կառուցվածքային կատարումից ելնելով՝ սալիկի ճակատագրված սարքի ընտրություն
Սարքի կարծրություն և ռոլերների որակ
Երբ գնահատում եք անվայի օղակի ձևավորման սարքի կառուցվածքային ելքի որակը, սարքի կոշտությունը ամենակритիկ գործոններից մեկն է: Անվայի օղակի ձևավորման սարք, որը կառուցված է կոշտ, կարավորված պողպատե շրջանակի վրա և ունի ճշգրիտ մեքենայացված ռոլերների տեղակայման տուփեր, նվազագույնի է հասցնում ձևավորման բեռնվածքի տակ առաջացող թեքումը, ինչը ուղղակիորեն պահպանում է չափային ճշգրտությունը երկար արտադրական շարքերի ընթացքում: Օպերատորները, որոնք ընտրում են անվայի օղակի ձևավորման սարք, պետք է ստուգեն ռոլերների նյութը, կարծրությունը, մակերեսի վերջնամշակումը և յուրաքանչյուր ռոլերի առանցքը պահող սայլակների որակը:
Անվայի օղակի ձևավորման սարքի ճշգրտման համակարգերը նույնպես կարևոր են կառուցվածքային համատեղելիության համար: Անվայի օղակի ձևավորման սարք, որը սարքավորված է ճշգրիտ ճշգրտման մեխանիզմներով և հուսալի արգելափակման համակարգերով, հնարավորություն է տալիս օպերատորներին պահպանել ստրիկտ թույլատրելի շեղումներ աշխատաժամերի և նյութերի մեկ շարքի ընթացքում: Այս կրկնվող ճշգրտությունն է տալիս անվայի օղակի ձևավորման սարքին կառուցվածքային արժեք՝ ոչ միայն մեկ անվայի համար, այլև համապատասխան կերպով՝ հազարավոր արտադրական ցիկլերի ընթացքում:
Գործընթացի ինտեգրում և որակի վերահսկում
Ժամանակակից անիվների շրջանակների ձևավորման մեքենաների տեղադրումը շատ շահում է ինտեգրված գործընթացի վերահսկման համակարգից: Ռեալ ժամանակում ռոլերների ուժը, շղթայի լարումը և շրջանակի տրամագիծը վերահսկող զգայուն սարքերը թույլ են տալիս անիվների շրջանակների ձևավորման մեքենային հայտնաբերել շեղումները՝ նախքան դրանք արտացոլվեն վերջնական շրջանակներում: Փակ համակարգի հետ կապված հետադարձ կապի համակարգերով ապահովված անիվների շրջանակների ձևավորման մեքենան կարող է պահպանել ձևավորման պարամետրերը ստույգ սահմաններում՝ նույնիսկ երբ նյութի հատկությունները փոքր-ինչ տարբերվում են մետաղալարի տարբեր կույտերի միջև:
Անիվների շրջանակների ձևավորման մեքենայի ինտեգրումը ավելի ընդարձակ որակի կառավարման աշխատակարգում՝ ներառյալ նախնական մետաղալարի ստուգումը և հետադարձ կլորության չափման սարքերը, ստեղծում է արտադրական միջավայր, որտեղ կառուցվածքային ամրությունը ստուգվում է յուրաքանչյուր փուլում: Անիվների շրջանակների ձևավորման մեքենան դառնում է կառուցվածքային կենտրոնացված արտադրական համակարգի կենտրոնական տարրը՝ ոչ թե պարզապես ձևավորման փուլ:
Հաճախադեպ տրվող հարցեր
Ինչպե՞ս է անիվների շրջանակների ձևավորման մեքենան բարելավում շրջանակների կառուցվածքային ամրությունը:
Շրջանակի եզրի ձևավորման մեքենան բարելավում է կառուցվածքային ամրությունը՝ կիրառելով աստիճանաբար աճող և վերահսկվող դեֆորմացիա, որը պահպանում է նյութի հաստությունը, հասնում ճշգրիտ կլորավունության և ապահովում է համասեռ եզրային պրոֆիլներ։ Շրջանակի եզրի ձևավորման մեքենան նվազեցնում է լարվածության կենտրոնացումները, որոնք հակառակ դեպքում թուլացնեին ավարտված շրջանակը բեռնվածության տակ։
Ո՞ր ստալի դասերն են հարմար շրջանակի եզրի ձևավորման մեքենայի համար։
Շրջանակի եզրի ձևավորման մեքենան սովորաբար կարգավորված է բարձր ամրության ցածր համաձուլվածքային ստալերի, տաք գլոցված ածխածնային ստալի ժապավենների և միջազգային ստանդարտներով սահմանված հատուկ շրջանակի ստալի դասերի համար։ Շրջանակի եզրի ձևավորման մեքենայի ռոլերների երկրաչափությունը և բացվածքների կարգավորումները հարմարեցվում են օգտագործվող յուրաքանչյուր ստալի դասի համար նրա հատվածային ամրության և հաստության համապատասխան։
Կարո՞ղ է շրջանակի եզրի ձևավորման մեքենան մշակել բազմաթիվ շրջանակների չափսեր։
Այո, անվայի սալիկների ձևավորման մեքենան, որը նախագծված է հարմարեցվող ռոլիկներով և արագ փոխարինվող գործիքավորման համակարգերով, կարող է արտադրել սալիկներ տարբեր տրամագծերով և լայնություններով: Օպերատորները վերակազմավորում են անվայի սալիկների ձևավորման մեքենան՝ փոխելով ռոլիկների հավաքածուները և հարմարեցնելով մեքենայի պարամետրերը՝ յուրաքանչյուր նոր սալիկի սպեցիֆիկացիային համապատասխանեցնելու համար: