
 EN


« առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենա դարձել է ժամանակակից արդյունաբերական շարժիչների արտադրության հիմնարար տեխնոլոգիա: Քանի որ առանցքային հոսանքի շարժիչները ավելի մեծ տարածում են ստանում էլեկտրական ավտոմեքենաներում, վերականգնվող էներգիայի համակարգերում և բարձր արդյունավետության արդյունաբերական շարժիչներում, առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի ճշգրտությունն ու հնարավորությունները ուղղակիորեն որոշում են արտադրանքի որակը և արտադրության ծավալը: Այս տեխնոլոգիայի հասկացումը անհրաժեշտ է ցանկացած արտադրողի համար, որը ձգտում է մնալ մրցունակ էլեկտրաշարժիչների արտադրության զարգացող շուկայում։
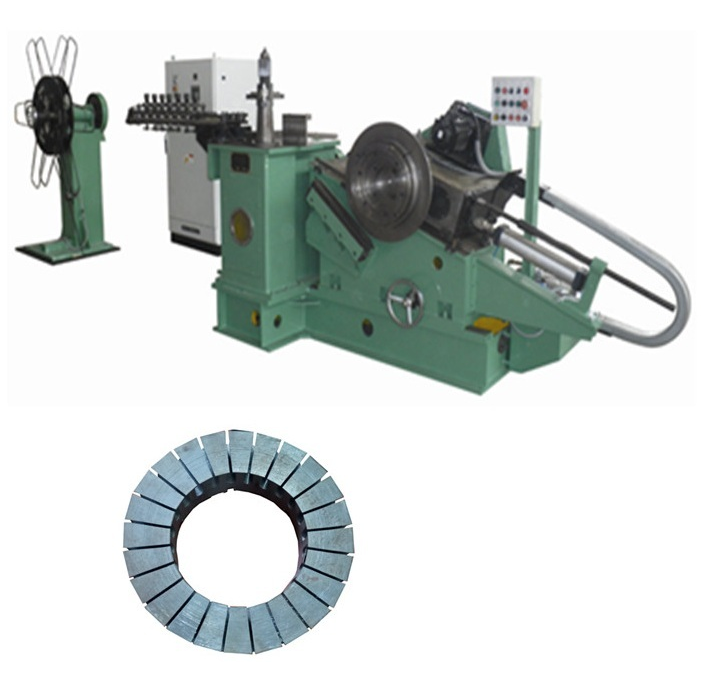
Առանց սովորական շառավիղային հոսքի շարժիչների արտադրության, առանցքային հոսքի շարժիչի ստատորի արտադրությունը պահանջում է լամինացման հիմնարարորեն այլ մոտեցում: Առանցքային հոսքի շարժիչի ստատորի լամինացման սարքը մշակված է ստատորի յուրահատուկ սկավառակաձև երկրաչափությունը մշակելու համար և ապահովում է կրկնվող ճշգրտություն բարակ սիլիցիումային պողպատե լամինացիաների վրա: Արդյունաբերական գծում տեղադրված յուրաքանչյուր առանցքային հոսքի շարժիչի ստատորի լամինացման սարք ստիպված է հավասարակշռել արագությունը, չափային թույլատվությունները և նյութի ամբողջականությունը՝ համապատասխանելու ժամանակակից շարժիչների դիզայնի բարձր պահանջներին:
Առանցքային հոսքի շարժիչի ստատորի լամինացման սարքի հիմնարար տեխնոլոգիա
Ճշգրտությամբ ստամպավորման մեխանիզմ
Յուրաքանչյուր առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի սրտում գտնվում է բարձր ճշգրտությամբ ստեմպելու մեխանիզմ: Առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան օգտագործում է սերվո-վարող ինդեքսավորում՝ յուրաքանչյուր ստեմպելու հարվածից առաջ սիլիկոնային պողպատե ժապավենի նյութը միկրոնային ճշգրտությամբ դիրքավորելու համար: Այս ճշգրտությունը անպայման անհրաժեշտ է, քանի որ առանցքային հոսանքի ստատորի լամինացիաները պետք է պահպանեն սահմանափակ թույլատրելի շեղումներ սլոտի երկրաչափության, արտաքին տրամագծի և շարքի բարձրության վերաբերյալ: Լավ նախագծված առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան ինտեգրում է բազմասերվո վերահսկում՝ համատեղելով մեքենայի կերակրման, ծակման և դուրս մղման փուլերը: Արդյունքում ստացվում է համասեռ լամինացիայի շարք, որը համապատասխանում է առանցքային հոսանքի շարժիչների նախագծման բնորոշ սահմանափակ օդային բացվածքների պահանջներին:
CNC վերահսկում և սերվո ինտեգրում
Ժամանակակից արդյունաբերական առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի հարթակները հիմնված են հիմնականում CNC կառավարման ճարտարապետության վրա: Առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան օգտագործում է ծրագրավորելի սերվոառանցքներ՝ մեխանիկական վերասարքավորման առանց կարգավորելու մատակարարման քայլը, ինդեքսավորման անկյունը և հարվածի խորությունը: Այս ճկունությունը հնարավորություն է տալիս առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենային մեկ արտադրական գծով մշակել բազմաթիվ ստատորի պրոֆիլներ՝ պարզապես բեռնելով նոր CNC ծրագիր: Սերվոհամակարգի ինտեգրումը առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայում նաև թույլ է տալիս իրական ժամանակում ստանալ հարվածի ուժի և մատակարարման դիրքի մասին հետադարձ կապ, ինչը օպերատորներին անմիջապես տրամադրում է գործընթացի կայունության մասին տեղեկատվություն: Չորս սերվոյի կոնֆիգուրացիաները հատկապես տարածված են դարձել, քանի որ դրանք ապահովում են առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի յուրաքանչյուր հիմնական շարժման առանցքի անկախ կառավարումը:
Արտադրության արդյունավետություն և նյութերի մշակում
Բարձրահաճախային ժապավենի մատակարարման համակարգեր
Արդյունաբերական առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան պետք է մշակի սիլիցիումային պողպատե ժապավենը այնպիսի արագությամբ, որը համապատասխանում է զանգվածային արտադրության նպատակներին: Առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի մատակարարման համակարգը սովորաբար ներառում է սերվո մատակարար, ուղղիչ և անվաშարժ մատակարար, որոնք աշխատում են համակարգված օղակում: Ճիշտ ժապավենի լարման կառավարումը ապահովում է, որ առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան յուրաքանչյուր լամինացիայի վրա մետաղատարրի ձևափոխություն կամ եզրային բուրր չառաջացնի: Առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի բարձր արագությամբ աշխատանքը նաև պահանջում է հաստատուն մատրիցայի սպասարկման գրաֆիկ, քանի որ մաշված մատրիցայի եզրերը ուղղակիորեն վատացնում են լամինացիայի որակը: Այն արտադրողները, որոնք ներդրում են caրճր մատակարարման համակարգերի մեջ իրենց առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենաների համար, նկատում են մետաղատարրի թափոնների տոկոսի և ցիկլի տևողության մեջ չափելի բարելավումներ:
Լամինացիայի մատակարարման և միմյանց մեջ մտնելու համակարգ
Առանցքային հոսքի շարժիչի ստատորի լամինացման մեքենայի ելքային փուլը այն է, որտեղ առանձին դրվագները վերածվում են ֆունկցիոնալ ստատորի միջուկի: Շատ առանցքային հոսքի շարժիչի ստատորի լամինացման մեքենաների նախագծեր ներառում են դաստակի մեջ բարձրացում (in-die stacking), որտեղ լամինացիաները միմյանց հետ միացվում են և միաձուլվում՝ ստեղծելով համատեղված բարձրացված մաս, առանց երկրորդային հավաքման գործողության: Այս հնարավորությունը, որը ներդրված է առանցքային հոսքի շարժիչի ստատորի լամինացման մեքենայի մեջ, նվազեցնում է մշակման փուլերը, նվազեցնում է բարձրացման սխալները և արագացնում է վերջնական ստատորի միջուկների մատակարարումը պտույտավորման կայան: Առանցքային հոսքի շարժիչի ստատորի լամինացման մեքենայի in-die stacking հատկանիշը հատկապես արժեքավոր է բարձր ծավալով առանցքային հոսքի շարժիչների արտադրության համար, որտեղ նույնիսկ փոքր բարելավումները արտադրողականության մեջ հանգեցնում են կարևոր ծախսերի նվազեցման:
Կիրառման սցենարներ և ընտրության չափանիշներ
Արդյունաբերության հատուկ կիրառում
Ճանապարհավարումը ճիշտ առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի ընտրությունը կախված է կոնկրետ արտադրական պայմաններից: Էլեկտրական ավտոմեքենաների շարժիչների արտադրողների համար առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան պետք է կարողանա մշակել բարձր հաճախականությամբ բարակ էլեկտրական պողպատ, միաժամանակ պահպանելով միլիմետրից փոքր լամինացման ճշգրտություն: Քամու էներգիայի կիրառման դեպքում առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան հաճախ մշակում է մեծ տրամագծով լամինացիաներ, ինչը պահանջում է երկարացված մատրիցներ և ամրացված ճնշման շրջանակներ: Արդյունաբերական ավտոմատացումը և ռոբոտատեխնիկայի ոլորտները պահանջում են առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենա, որը կարող է հաճախ փոխել պրոֆիլները, ինչը համակարգչային թվային կառավարման (CNC) ճկունությունը դարձնում է առաջնային ընտրության սկզբունք: Առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի տեխնիկական բնութագրերի համապատասխանեցումը նպատակային կիրառմանը ապահովում է կապիտալային ներդրումների ամենալավ վերադարձը:
Գործիքավորման և մատրիցների նախագծման հաշվառվող գործոններ
Գործիքավորման համակարգը անբաժանելի է առանցքային հոսանքի շարժիչի ստատորի լամինավորման մեքենայի աշխատանքից: Առանցքային հոսանքի շարժիչի ստատորի լամինավորման մեքենայի ճնշման սարքի սպեցիֆիկացիային համապատասխանող ճշգրիտ բաղադրյալ դիեզը որոշում է սլոթի ճշգրտությունը, արտաքին պրոֆիլի համասեռությունը և լամինավորման հարթությունը: Դիեզի նյութերը, ծածկույթի մշակումը և բացատի կարգավորումները պետք է ճշգրտված լինեն առանցքային հոսանքի շարժիչի ստատորի լամինավորման մեքենայի և մշակվող սիլիցիումային պողպատի տվյալ տեսակի համար: Դիեզի կանոնավոր ստուգումը և առանցքային հոսանքի շարժիչի ստատորի լամինավորման մեքենայի գործիքավորման համակարգի ակտիվ սպասարկումը երկարաձգում են արտադրության աշխատաժամերը և պաշտպանում են լամինավորման որակը: Արտադրողները պետք է գործիքավորման ներդրումն ընդունեն որպես առանցքային հոսանքի շարժիչի ստատորի լամինավորման մեքենայի ուղղակի երկարացում՝ այլ որևէ երկրորդային հարցից ավելի շուտ:
Հաճախադեպ տրվող հարցեր
Ի՞նչ նյութեր կարող է մշակել առանցքային հոսանքի շարժիչի ստատորի լամինավորման մեքենան:
Առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենան սովորաբար նախագծված է մշակելու ոչ ուղղված սիլիցիումային պողպատե ժապավեն՝ 0,2–0,5 մմ հաստությամբ: Որոշ ավանդական առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենաների հարթակներ կարող են նաև մշակել ամորֆ մետաղ կամ բարակ կոբալտ-երկաթի համաձուլվածքներ մասնագիտացված՝ բարձր հաճախականության շարժիչների համար: Նյութի ընտրությունը միշտ պետք է հաստատվի առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի մատակարարի հետ՝ արտադրական կարգավորումներին անցնելուց առաջ:
Ինչպե՞ս է սերվո կառավարումը բարելավում առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի արտադրությունը:
Սերվո կառավարումը առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայում թույլ է տալիս ծրագրավորել մատակարարման քայլը, ինդեքսավորման արագությունը և մարտկոցավորման ուժը իրական ժամանակում: Դա նվազեցնում է պրոֆիլների փոփոխությունների միջև սարքավորման ժամանակը, բարելավում է երկար արտադրական ցիկլերի ընթացքում կրկնելիությունը և հնարավորություն է տալիս առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենային ինքնուրույն ճշգրտել ժապավենի փոքր տատանումները: Ընդհանուր արդյունքը բարձրացված ելքն է, թափոնների նվազեցումը և արտադրական թիմերի մեծացած վստահությունը առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի կառավարման վերաբերյալ:
Ի՞նչ սպասարկման մեթոդներ են երկարացնում առանցքային հոսանքի շարժիչի ստատորի լամինացման մեքենայի կյանքը:
Պատրաստված առանցքային հոսքի շարժիչների ստատորի լամինացման մեքենայի սպասարկման երեք հիմնասյուներն են՝ սովորական դաբայի ստուգումը, քսանյութային համակարգի սպասարկումը և սերվոյի կալիբրումը: Օպերատորները պետք է հսկեն ժամանակակից առանցքային հոսքի շարժիչների ստատորի լամինացման մեքենայի հարթակներում ներդրված մատնանշիչները, որոնք ցույց են տալիս մատրիցի մաշվածությունը, և որակի վատթարման սկսվելուց առաջ պլանավորեն մատրիցի վերամշակումը: Առանցքային հոսքի շարժիչների ստատորի լամինացման մեքենայի կառավարման ծրագրային ապահովման թարմացումը և պարբերական մեխանիկական հարմարեցման ստուգումների իրականացումը երաշխավորում են երկարատև արտադրական հուսալիություն: