Автоматизированный контроль процессов для обеспечения стабильного качества и операционной эффективности
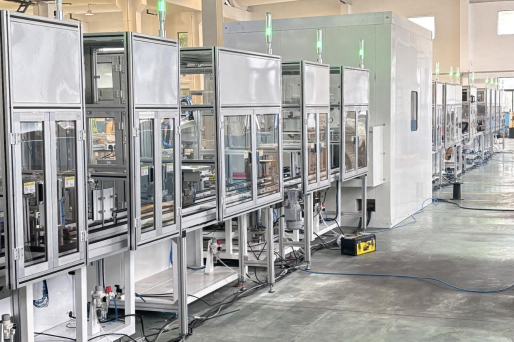
Современные системы вакуумно-прессовой пропитки (VPI) выделяются передовыми возможностями автоматизации, которые трансформируют процесс пропитки из ремесла, требующего экспертной оценки, в воспроизводимую науку, обеспечивающую идентичные результаты. Встроенные системы управления в этих системах VPI одновременно контролируют десятки параметров, гарантируя оптимальные условия на всех этапах цикла. Программируемые логические контроллеры координируют работу вакуумных насосов, синхронизацию открытия и закрытия клапанов подачи смолы, регулирование давления, контроль температуры и продолжительности цикла на основе заранее заданных параметров, адаптированных под конкретные требования компонентов. Такая автоматизация устраняет нестабильность, присущую ручным процессам, где результаты зависят от внимательности оператора, его опыта и субъективных решений. В системах VPI требуемый протокол обработки задаётся один раз, после чего оборудование выполняет его безупречно при каждой повторной обработке — будь то первый компонент дня или пятисотый. Регулирование температуры служит ярким примером высокой точности, достигаемой этими системами. Вязкость смолы существенно изменяется при колебаниях температуры, что влияет на её текучесть и эффективность проникновения. Современные системы VPI поддерживают температуру в рабочей камере в узких пределах — обычно с отклонением не более ±2 °C, обеспечивая стабильное поведение смолы во всех циклах обработки. Нагревательные элементы и системы охлаждения работают совместно под управлением автоматической системы для достижения и поддержания оптимального температурного диапазона. Аналогично, контроль уровня вакуума обеспечивает обратную связь в реальном времени: датчики фиксируют любые утечки или снижение производительности системы. Если уровень вакуума не достигает заданных значений в установленные временные рамки, система VPI информирует оператора и может приостановить процесс, чтобы предотвратить выпуск бракованных компонентов. Такой проактивный подход к обеспечению качества закладывает надёжность на каждом этапе. Автоматизация распространяется и на работу со смолой: системы рассчитывают точный объём, необходимый для загрузки компонентов и объёма камеры, а затем дозируют строго заданное количество, минимизируя потери. Функции управления технологическими рецептами позволяют сохранять множество протоколов обработки для различных типов компонентов, обеспечивая быструю смену режимов без ручной корректировки параметров. Оператору достаточно выбрать соответствующий рецепт, загрузить компоненты и запустить цикл. Такая простота снижает требования к обучению персонала и исключает ошибки при настройке. Ведение журналов данных представляет собой ещё одно важное преимущество автоматизации: системы VPI регистрируют полные истории циклов, включая все значения параметров, временную информацию и любые аварийные сигналы. Эта документация обеспечивает прослеживаемость в рамках систем управления качеством и помогает выявлять возможности для оптимизации. Анализ исторических данных выявляет тенденции и закономерности, которые направляют усилия по непрерывному совершенствованию и дополнительно повышают производственные возможности.
 ×


 EN