
 EN


The станок для штампування сталей статора осьового потоку стала ключовою технологією в сучасному промисловому виробництві двигунів. Оскільки двигуни осьового потоку набувають популярності в електромобілях, системах відновлюваної енергії та високоефективних промислових приводах, точність і можливості машини для штампування сталей статора осьового потоку безпосередньо визначають якість продукції та продуктивність виробництва. Розуміння цієї технології є обов’язковим для будь-якого виробника, який прагне залишатися конкурентоспроможним у змінному ландшафті виробництва двигунів.
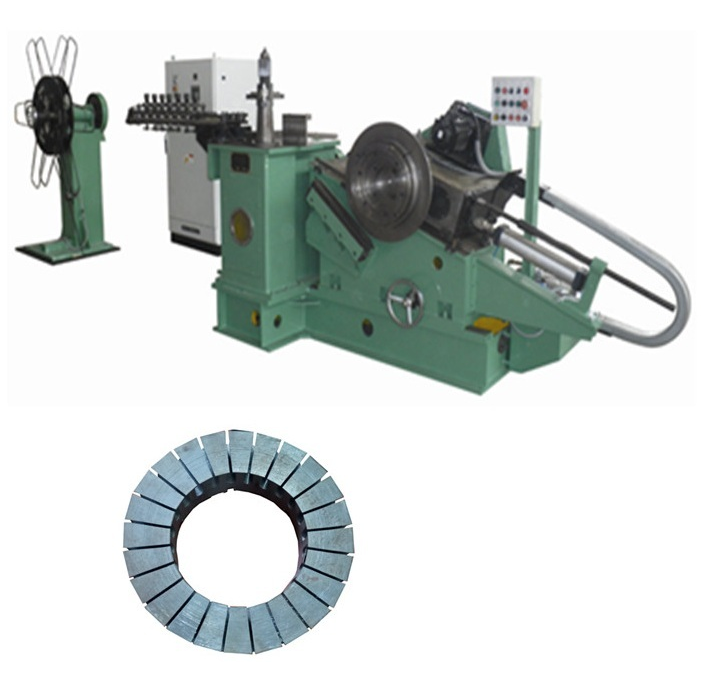
На відміну від традиційного виробництва радіальних двигунів з потоком через радіус, виготовлення статора двигуна з осьовим потоком вимагає принципово іншого підходу до виготовлення ламінації. Верстат для виготовлення ламінації статора двигуна з осьовим потоком розроблено спеціально для обробки унікальної дискової геометрії статора й забезпечує повторювану точність штампування тонких ламінацій із кремнієвої сталі. Кожен верстат для виготовлення ламінації статора двигуна з осьовим потоком, що використовується на промисловій лінії, має забезпечувати баланс між швидкістю, розмірними допусками та цілісністю матеріалу, щоб відповідати вимогам сучасних конструкцій двигунів.
Ключова технологія верстата для виготовлення ламінації статора двигуна з осьовим потоком
Точна механіка штампування
У центрі кожної машини для виготовлення сталевих ламінацій статора осьового потоку розташований високоточний штампувальний механізм. Машина для виготовлення сталевих ламінацій статора осьового потоку використовує індексацію з сервоприводом для позиціонування стрічки з кремнієвої сталі з точністю до мікронів перед кожним ударом штампування. Ця точність є обов’язковою, оскільки ламінації статора осьового потоку повинні забезпечувати жорсткі допуски за геометрією пазів, зовнішнім діаметром та висотою пакета. Добре спроектована машина для виготовлення сталевих ламінацій статора осьового потоку інтегрує багатосервісне керування для безперебійної синхронізації етапів подачі, пробивання та видалення деталей. Результатом є узгоджений пакет ламінацій, який відповідає жорстким вимогам до повітряного зазору, характерним для конструкцій двигунів осьового потоку.
ЧПК-керування та інтеграція сервоприводів
Сучасні промислові платформи для машин для штампування сталей статорів осьових двигунів значною мірою ґрунтуються на архітектурі керування з ЧПУ. Машина для штампування сталей статорів осьових двигунів використовує програмовані сервоприводи для регулювання кроку подачі, кута індексації та глибини ходу без механічної заміни інструменту. Така гнучкість дозволяє машині для штампування сталей статорів осьових двигунів обробляти кілька профілів статорів на одній виробничій лінії просто шляхом завантаження нової програми ЧПУ. Інтеграція сервоприводів у машину для штампування сталей статорів осьових двигунів також забезпечує оперативну зворотний зв’язок щодо зусилля штампування та положення подачі, надаючи операторам негайну візуалізацію стабільності процесу. Конфігурації з чотирма сервоприводами стали особливо популярними, оскільки вони забезпечують незалежне керування кожним основним рухомим елементом машини для штампування сталей статорів осьових двигунів.
Ефективність виробництва та обробка матеріалів
Системи високошвидкісної подачі стрічки
Промислова машина для штампування сталевих листів з осьовим магнітним потоком повинна обробляти стрічку з кремнієвої сталі зі швидкістю, що відповідає цілям масового виробництва. Система подачі на машині для штампування сталевих листів з осьовим магнітним потоком зазвичай включає сервоподавач, вирівнювач та розмотувач, які працюють у синхронному циклі. Правильне регулювання натягу стрічки забезпечує, що машина для штампування сталевих листів з осьовим магнітним потоком виконує штампування кожного сталевого листа без деформації матеріалу чи заусенців по краях. Високошвидкісна робота машини для штампування сталевих листів з осьовим магнітним потоком також вимагає ретельного планування технічного обслуговування штампів, оскільки зношені кромки пробійників безпосередньо погіршують якість сталевих листів. Виробники, які інвестують у високоякісні системи подачі для своїх машин для штампування сталевих листів з осьовим магнітним потоком, відзначають помітне зниження відходів та скорочення циклу виробництва.
Вивантаження сталевих листів у стоси та їх взаємне блокування
Етап виведення продукту з машини для штампування сталевих пластин статора осьового потоку — це той етап, на якому окремі штамповані деталі перетворюються на функціональне осердя статора. Багато конструкцій машин для штампування сталевих пластин статора осьового потоку передбачають умовне накладання (стекінг) у прес-формі, коли сталеві пластина статора взаємно зачеплюються й з’єднуються в єдиний компактний стек без додаткової операції збирання. Ця можливість, вбудована в машину для штампування сталевих пластин статора осьового потоку, скорочує кількість операцій з обробки деталей, мінімізує помилки при формуванні стека та прискорює поставку готових осердь статора на станцію намотування. Функція умовного накладання (стекінгу) у прес-формі в машині для штампування сталевих пластин статора осьового потоку особливо цінна для серійного виробництва двигунів осьового потоку, оскільки навіть незначне підвищення продуктивності забезпечує суттєве зниження витрат.
Сценарії застосування та критерії вибору
Застосування в галузі
Вибір правильного верстата для штампування сталевих листів статора осьового потоку залежить від конкретного виробничого контексту. Для виробників електродвигунів для електромобілів верстат для штампування сталевих листів статора осьового потоку має обробляти тонколистову електротехнічну сталь із високою частотою ходів, забезпечуючи при цьому точність штампування листів із похибкою менше одного міліметра. У застосуваннях у галузі вітроенергетики верстат для штампування сталевих листів статора осьового потоку часто обробляє листи більшого діаметра, що вимагає використання довших комплектів штампів і посиленої рами преса. Сегменти промислової автоматизації та робототехніки вимагають верстата для штампування сталевих листів статора осьового потоку, здатного швидко змінювати профілі штампування, тому гнучкість ЧПУ-керування є найважливішим критерієм вибору. Відповідність технічних характеристик верстата для штампування сталевих листів статора осьового потоку до цільового застосування забезпечує максимальну ефективність капіталовкладень.
Міркування щодо конструкції інструментів та штампів
Система інструментів нерозривно пов’язана з продуктивністю верстата для штампування сталевих пластин статора осьового потоку. Точна складна матриця, підібрана відповідно до технічних характеристик преса верстата для штампування сталевих пластин статора осьового потоку, визначає точність пазів, узгодженість зовнішнього контуру та рівність сталевих пластин. Матеріали матриці, її покриття та налаштування зазорів мають бути точно відкалібровані для верстата для штампування сталевих пластин статора осьового потоку й конкретного сорту електротехнічної сталі, що обробляється. Регулярний огляд матриць та проактивне технічне обслуговування системи інструментів верстата для штампування сталевих пластин статора осьового потоку збільшують час безперервної роботи обладнання та забезпечують якість сталевих пластин. Виробники повинні сприймати інвестиції в інструменти як пряме продовження самого верстата для штампування сталевих пластин статора осьового потоку, а не як вторинну проблему.
Часті запитання
Які матеріали може обробляти верстат для штампування сталевих пластин статора осьового потоку?
Станок для виготовлення сталевих ламінацій статора осьового потоку зазвичай призначений для обробки ненапрямленої кремнієвої сталі у вигляді стрічки товщиною від 0,2 мм до 0,5 мм. Деякі передові платформи станків для виготовлення сталевих ламінацій статора осьового потоку також можуть обробляти аморфні метали або тонкі сплави кобальт–залізо для спеціалізованих високочастотних двигунів. Вибір матеріалу завжди слід підтверджувати з постачальником станка для виготовлення сталевих ламінацій статора осьового потоку перед впровадженням виробничого процесу.
Як сервокерування покращує продуктивність станка для виготовлення сталевих ламінацій статора осьового потоку?
Сервокерування на машині для виготовлення сталевих ламінацій статора осьового двигуна дозволяє програмно регулювати крок подачі, швидкість індексації та зусилля штампування в реальному часі. Це скорочує час наладки між змінами профілю, покращує повторюваність під час тривалих виробничих циклів та дає змогу машині для виготовлення сталевих ламінацій статора осьового двигуна самокоригуватися при незначних відхиленнях стрічки. Загальний ефект — підвищена вихідна продуктивність, менше браку та більша впевненість у процесі для виробничих команд, які керують машиною для виготовлення сталевих ламінацій статора осьового двигуна.
Які заходи технічного обслуговування продовжують термін служби машини для виготовлення сталевих ламінацій статора осьового двигуна?
Регулярний огляд штампів, обслуговування системи мащення та калібрування сервоприводів є трьома основами технічного обслуговування верстатів для виготовлення сталевих листів статорів осьових двигунів з флюксом. Оператори повинні стежити за показниками зношуваності штампів, вбудованими в сучасні платформи верстатів для виготовлення сталевих листів статорів осьових двигунів з флюксом, і планувати шліфування штампів до того, як якість продукції почне погіршуватися. Підтримка програмного забезпечення керування верстатом для виготовлення сталевих листів статорів осьових двигунів з флюксом у актуальному стані та проведення періодичних перевірок механічної вирівнюваності забезпечують надійність виробництва протягом тривалого часу.
Зміст
- Ключова технологія верстата для виготовлення ламінації статора двигуна з осьовим потоком
- Ефективність виробництва та обробка матеріалів
- Сценарії застосування та критерії вибору
-
Часті запитання
- Які матеріали може обробляти верстат для штампування сталевих пластин статора осьового потоку?
- Як сервокерування покращує продуктивність станка для виготовлення сталевих ламінацій статора осьового потоку?
- Які заходи технічного обслуговування продовжують термін служби машини для виготовлення сталевих ламінацій статора осьового двигуна?