Pontos mérnöki megoldások az egyenletes minőségi kimenet érdekében
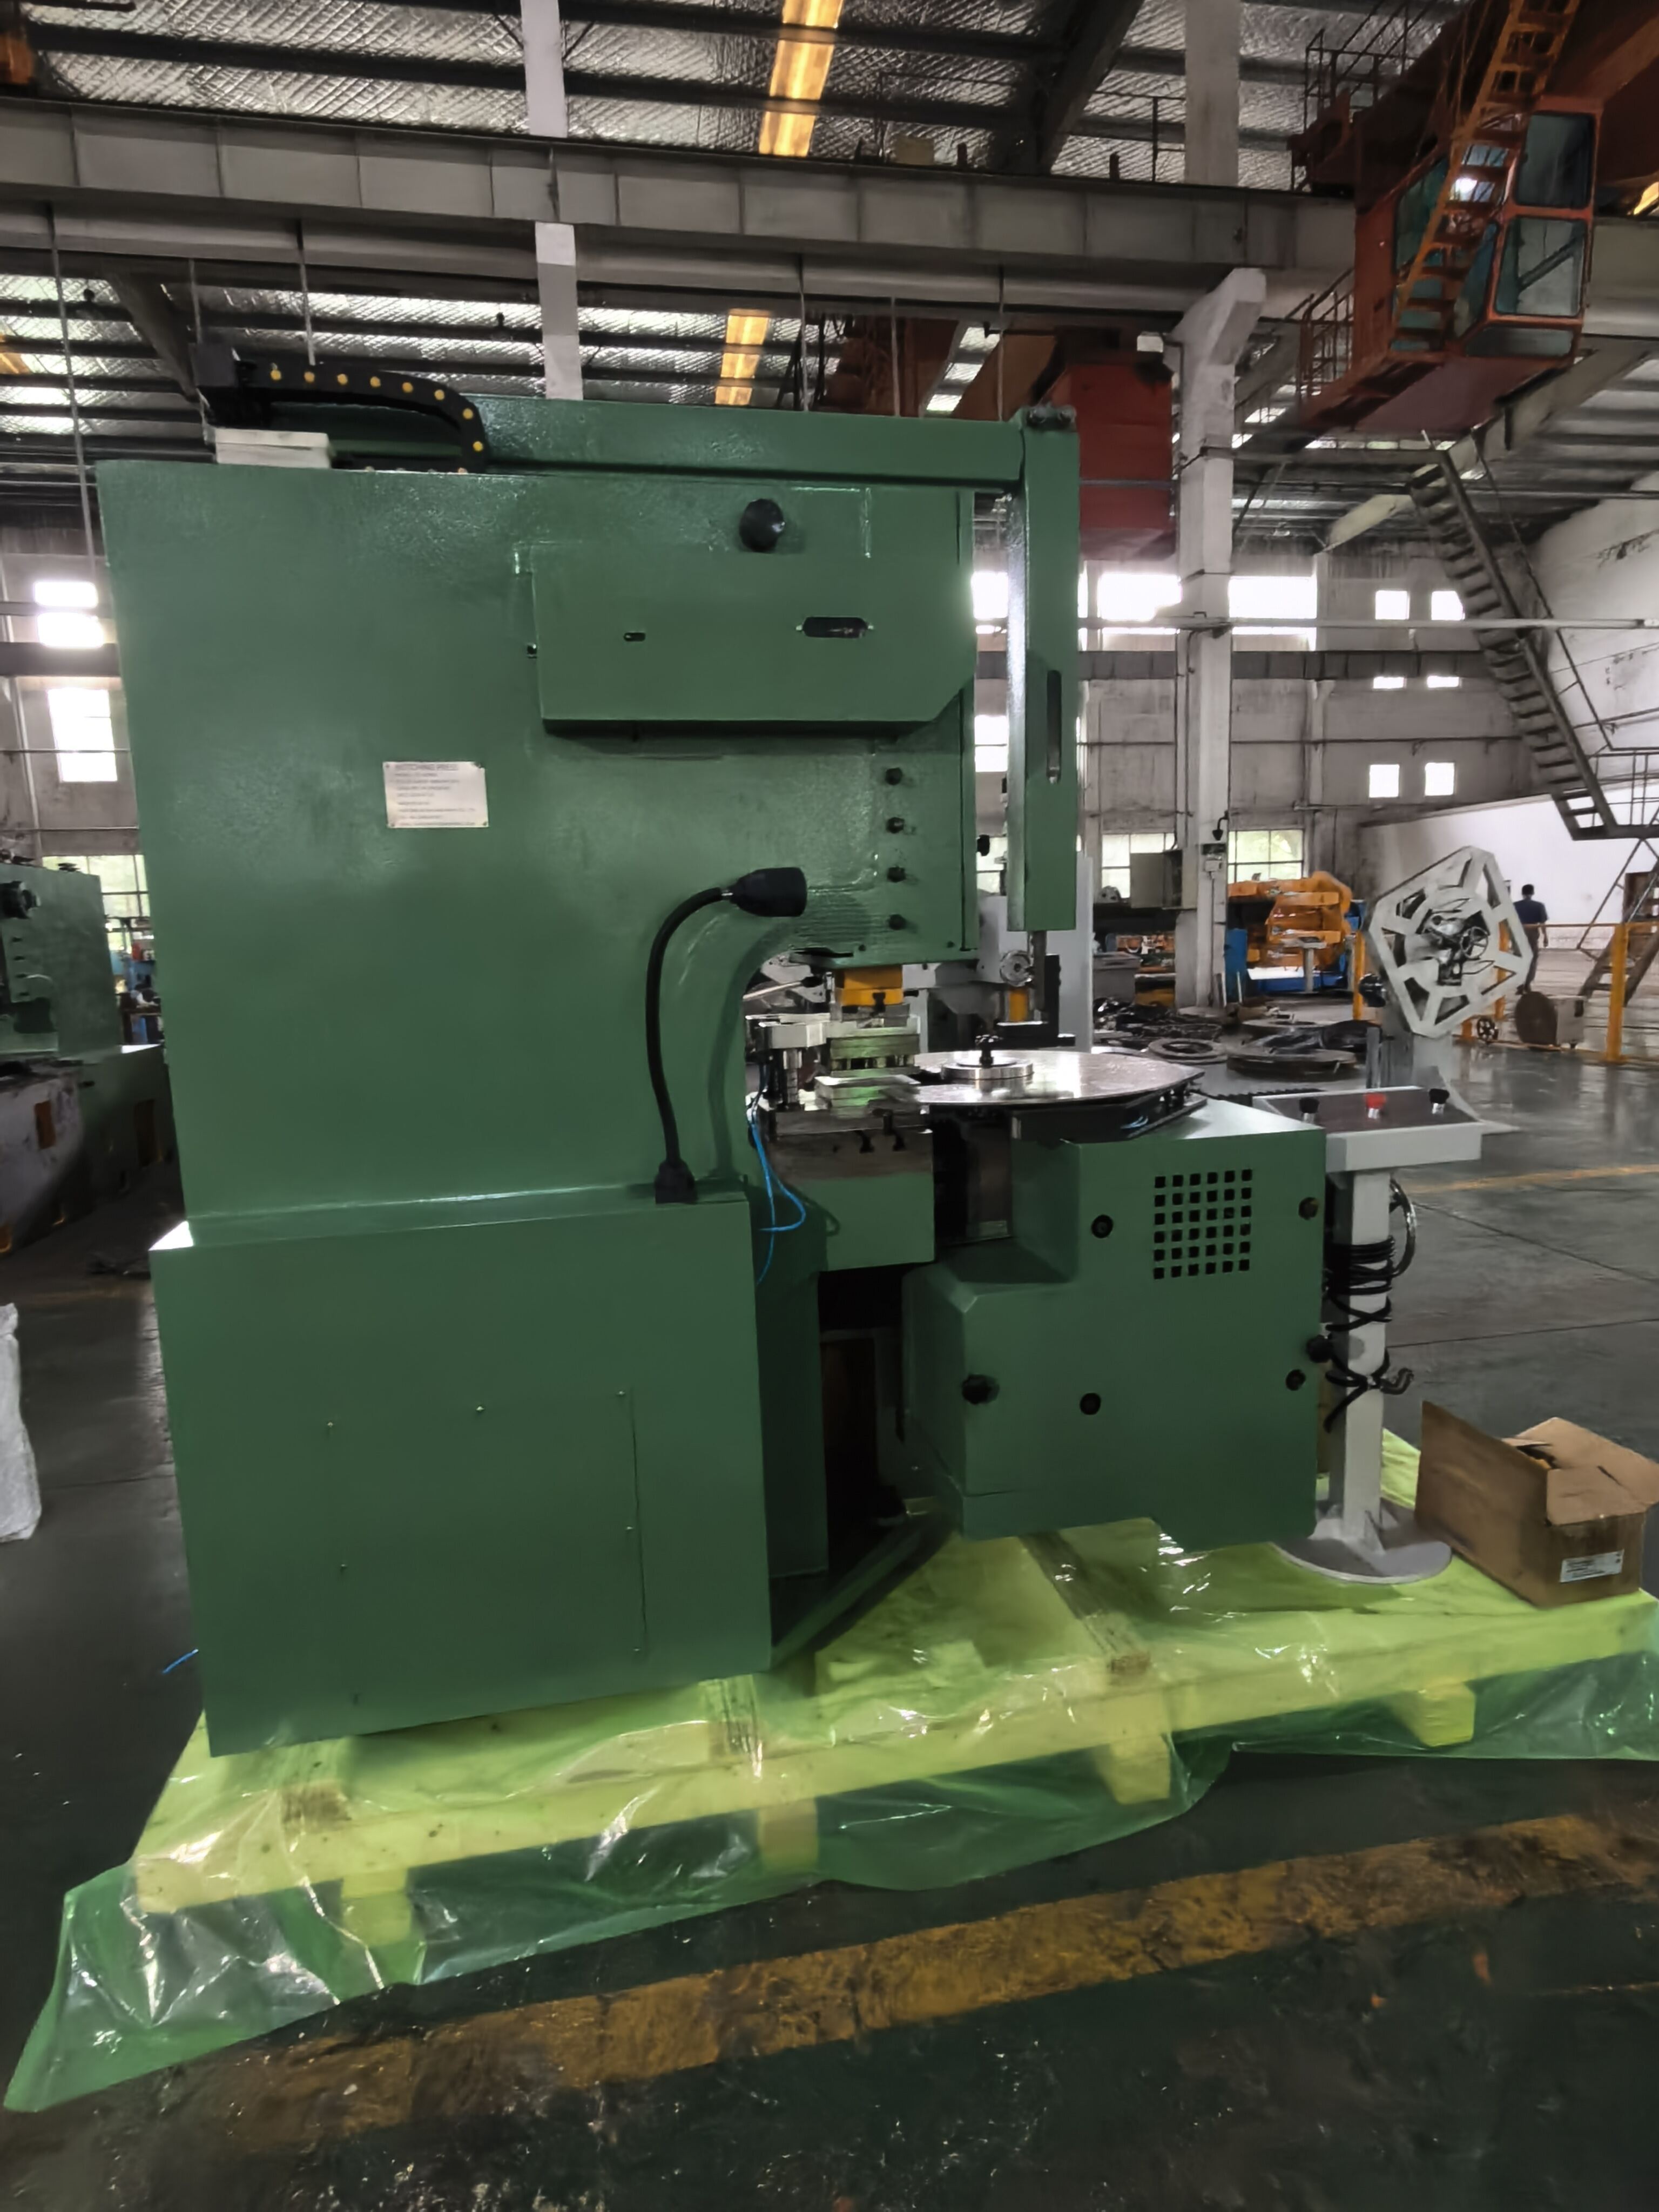
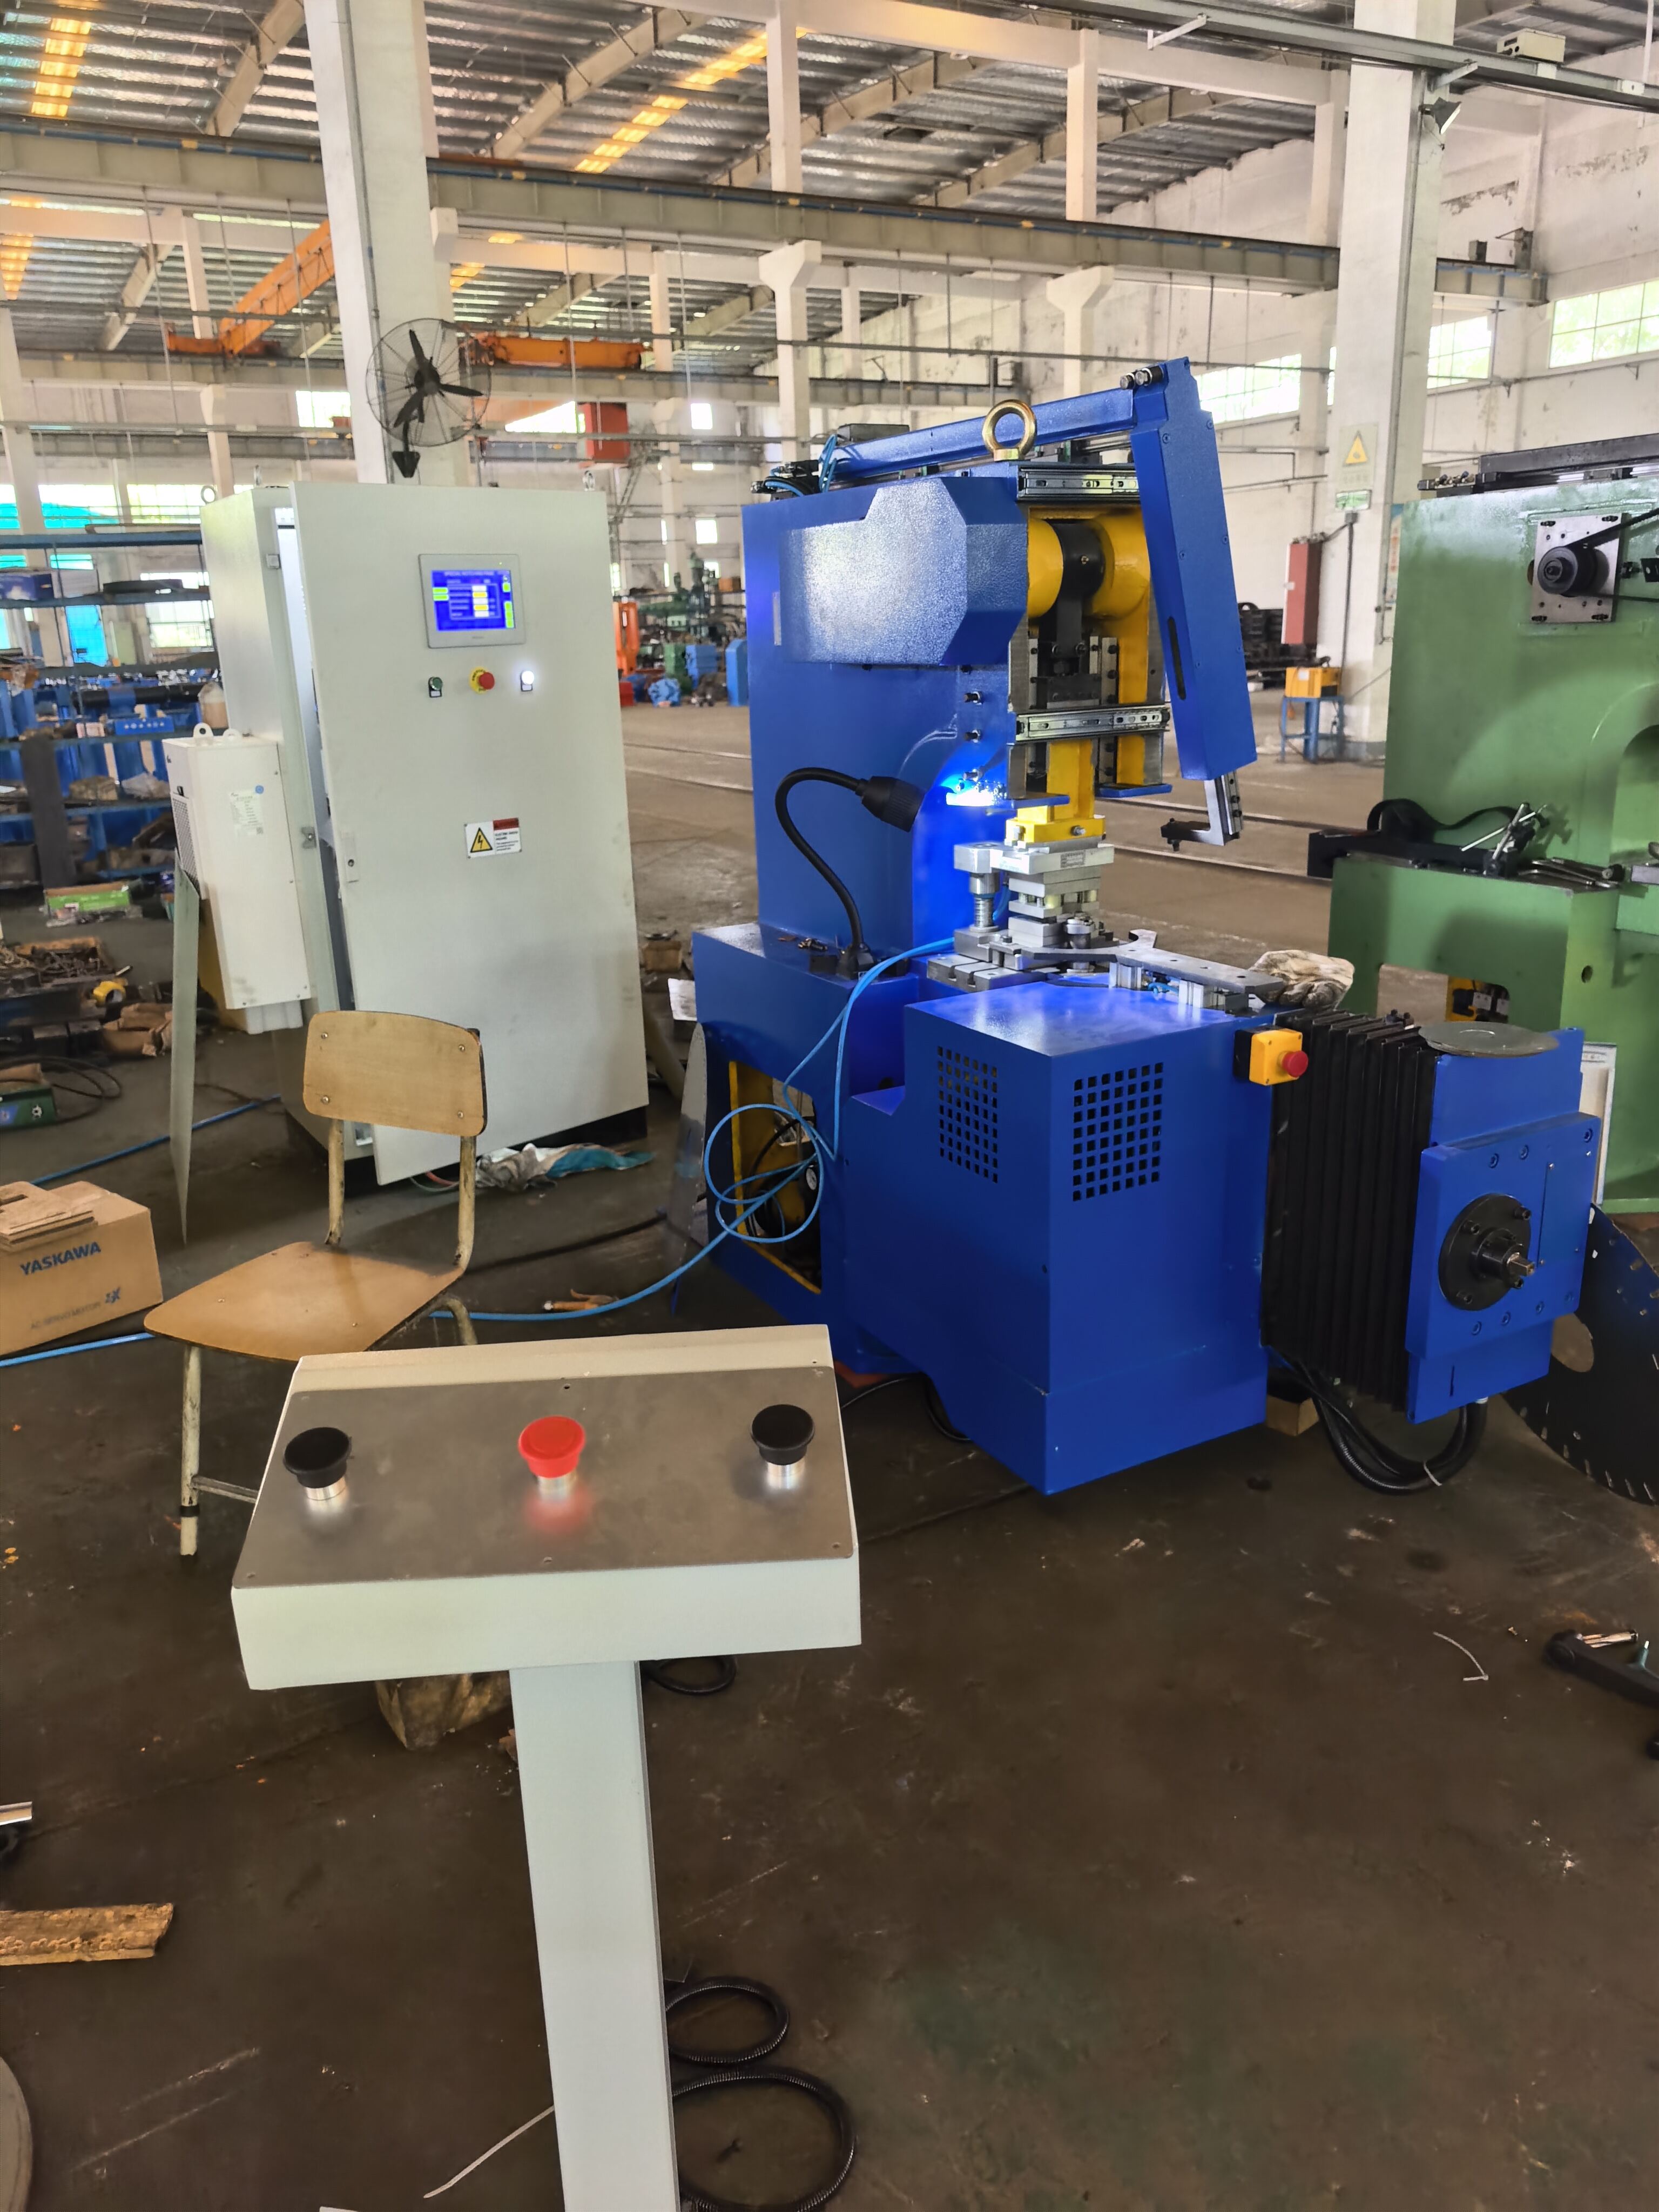
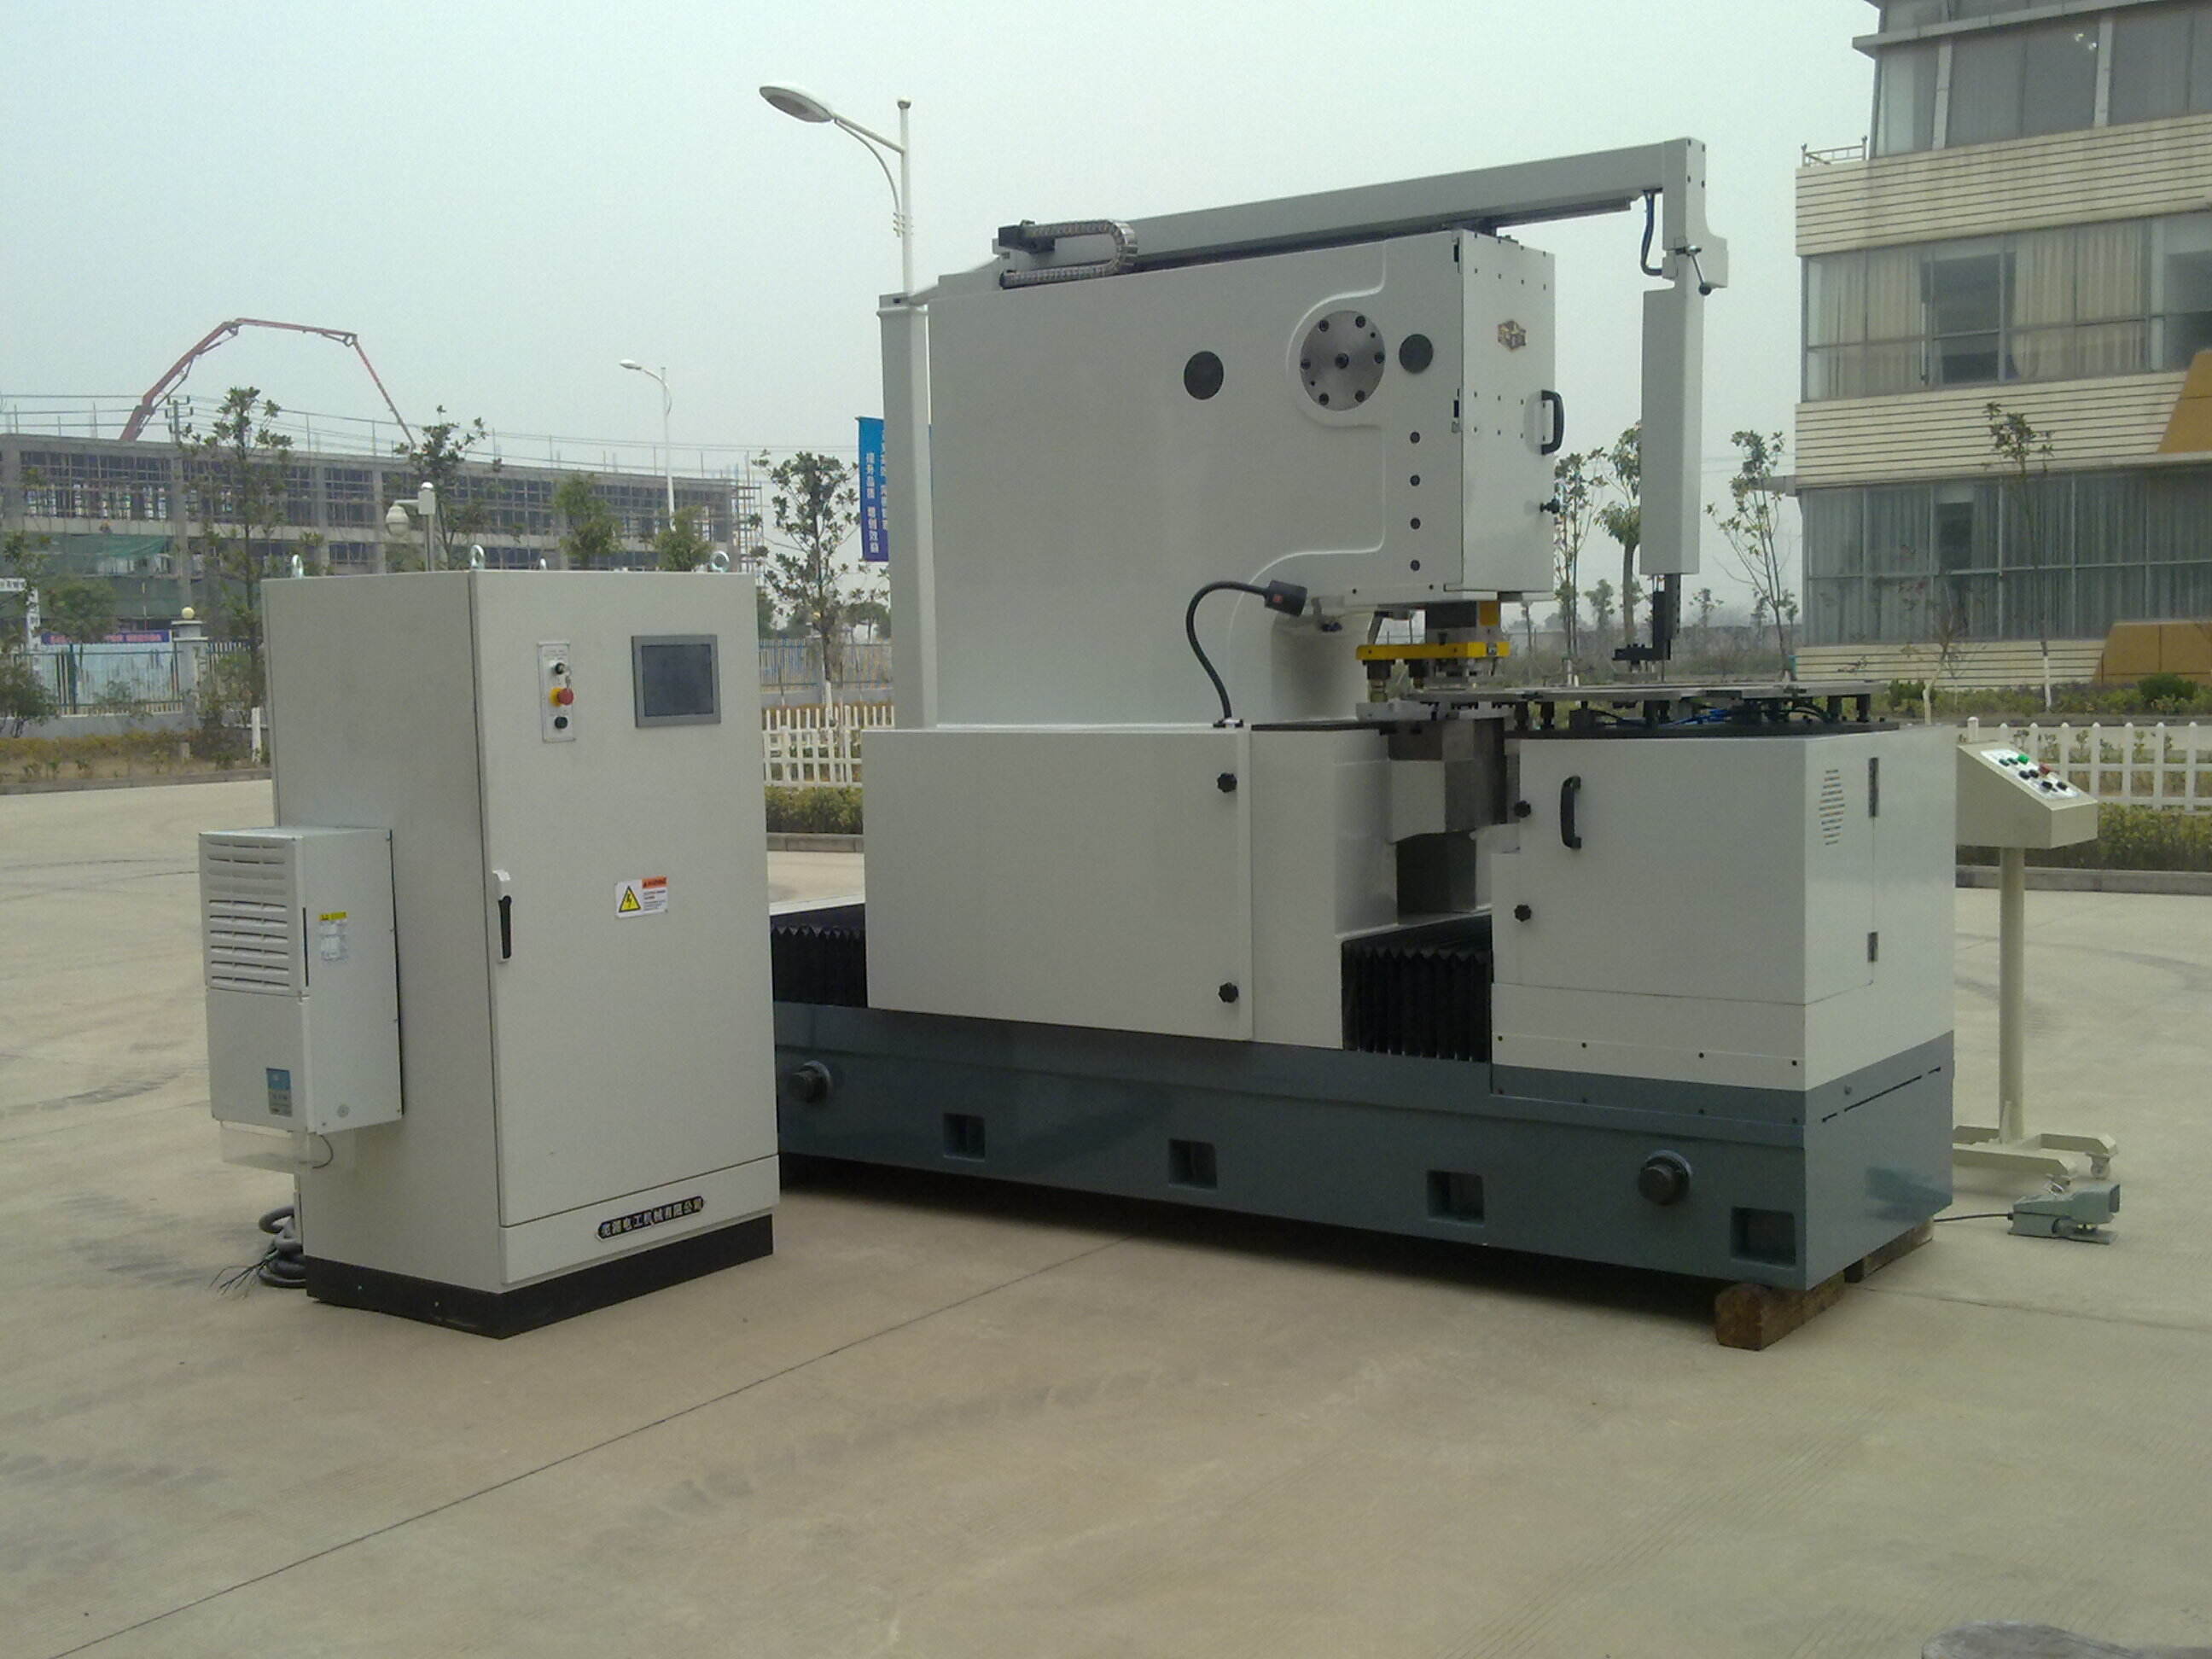
A pontos mérnöki megoldások, amelyek minden állórész-laminációs vágópresse beépítésre kerültek, új mércét állítanak fel az elektromos acél feldolgozásánál a méretbeli pontosság területén. Ennek a képességnek a központjában egy fejlett igazítási rendszer áll, amely minden laminációt mikrométeres ismételhetőséggel helyez el a préselési művelet megkezdése előtt. Ez a pozicionálási pontosság biztosítja, hogy minden vágás, horpadás és geometriai jellemző pontosan a lamináció középpontja és külső átmérője viszonyában jelenjen meg. A préskeret szerkezete súlyos anyagokból készül, és megerősített geometriával rendelkezik, amely akár maximális préselési terhelés mellett is ellenáll a deformációnak, így fenntartja a felső és alsó szerszámok közötti kritikus kapcsolatot több millió üzemciklus során. A fejlett vezetősínek rendszere precíziós csapágyakat és keményített felületeket alkalmaz, amelyek kiküszöbölik a lazaságot és a kopást, és így hosszú üzemidőn keresztül megőrzik az igazítás integritását. A sztatór-laminációs vágópressekhez gyártott szerszámalkatrészeket pontos csiszolásnak és hőkezelésnek vetik alá, amelyek élezett vágóéleket hoznak létre, amelyek százezres ütésszám után is megőrzik élességüket. Ezek a szerszámok optimalizált hézagokat és szögeket tartalmaznak, amelyeket kifejezetten az elektromos acél minőségeire terveztek, így tiszta vágásokat eredményeznek, amelyek nem hagynek lemezmaradékot (burr) vagy anyagtorzulást, amely károsan befolyásolhatná a mágneses tulajdonságokat. A hőmérséklet-figyelő rendszerek a szerszámok állapotát követik nyomon a működés közben, és figyelmeztetik az üzemeltetőket, ha a hőtágulás befolyásolhatja a méretbeli pontosságot, valamint szükség esetén hűtési ciklust indítanak. A prés mozgását irányító szervóvezérlő rendszerek programozható erőgörbéket biztosítanak, amelyek a préselési jellemzőket az adott anyagtulajdonságokhoz és laminációs tervekhez igazítják. Ehelyett, hogy állandó erőt alkalmaznának, ezek az intelligens vezérlők a nyomás intenzitását a teljes ütés során szabályozzák, optimalizálva az anyagáramlást és minimalizálva a belső feszültségeket, amelyek torzulást okozhatnának. A pozícióvisszacsatoló érzékelők zárt hurkú vezérlést hoznak létre, amely korrigálja a vastagság- vagy sűrűségváltozásokat, és így konzisztens eredményeket biztosít akkor is, ha különböző gyártási tételből származó acélt dolgoznak fel. A modern sztatór-laminációs vágópressekbe integrált minőség-ellenőrző rendszerek lehetővé teszik a valós idejű ellenőrzést anélkül, hogy lelassítanák a termelési tempót. A látási rendszerek képeket rögzítenek a kész laminációkról, összehasonlítva a tényleges méreteket a CAD-specifikációkkal, és figyelmeztetnek a méreteltérésekre még mielőtt a hibás alkatrészek bekerülnének a további összeszerelési folyamatba. A statisztikai folyamatszabályozási szoftver a mért adatfolyamokat elemzi, és olyan tendenciákat azonosít, amelyek szerszámkopást vagy beállítási eltolódást jelezhetnek, még mielőtt nem megfelelő alkatrészek keletkeznének. Ez a proaktív minőségmenedzsment-megközelítés csökkenti a selejtarányt, és kiküszöböli azokat a költségeket, amelyek akkor merülnek fel, ha a hibákat csak jelentős feldolgozás után fedezik fel.
 ×


 EN