Точная инженерия для обеспечения стабильного качества продукции
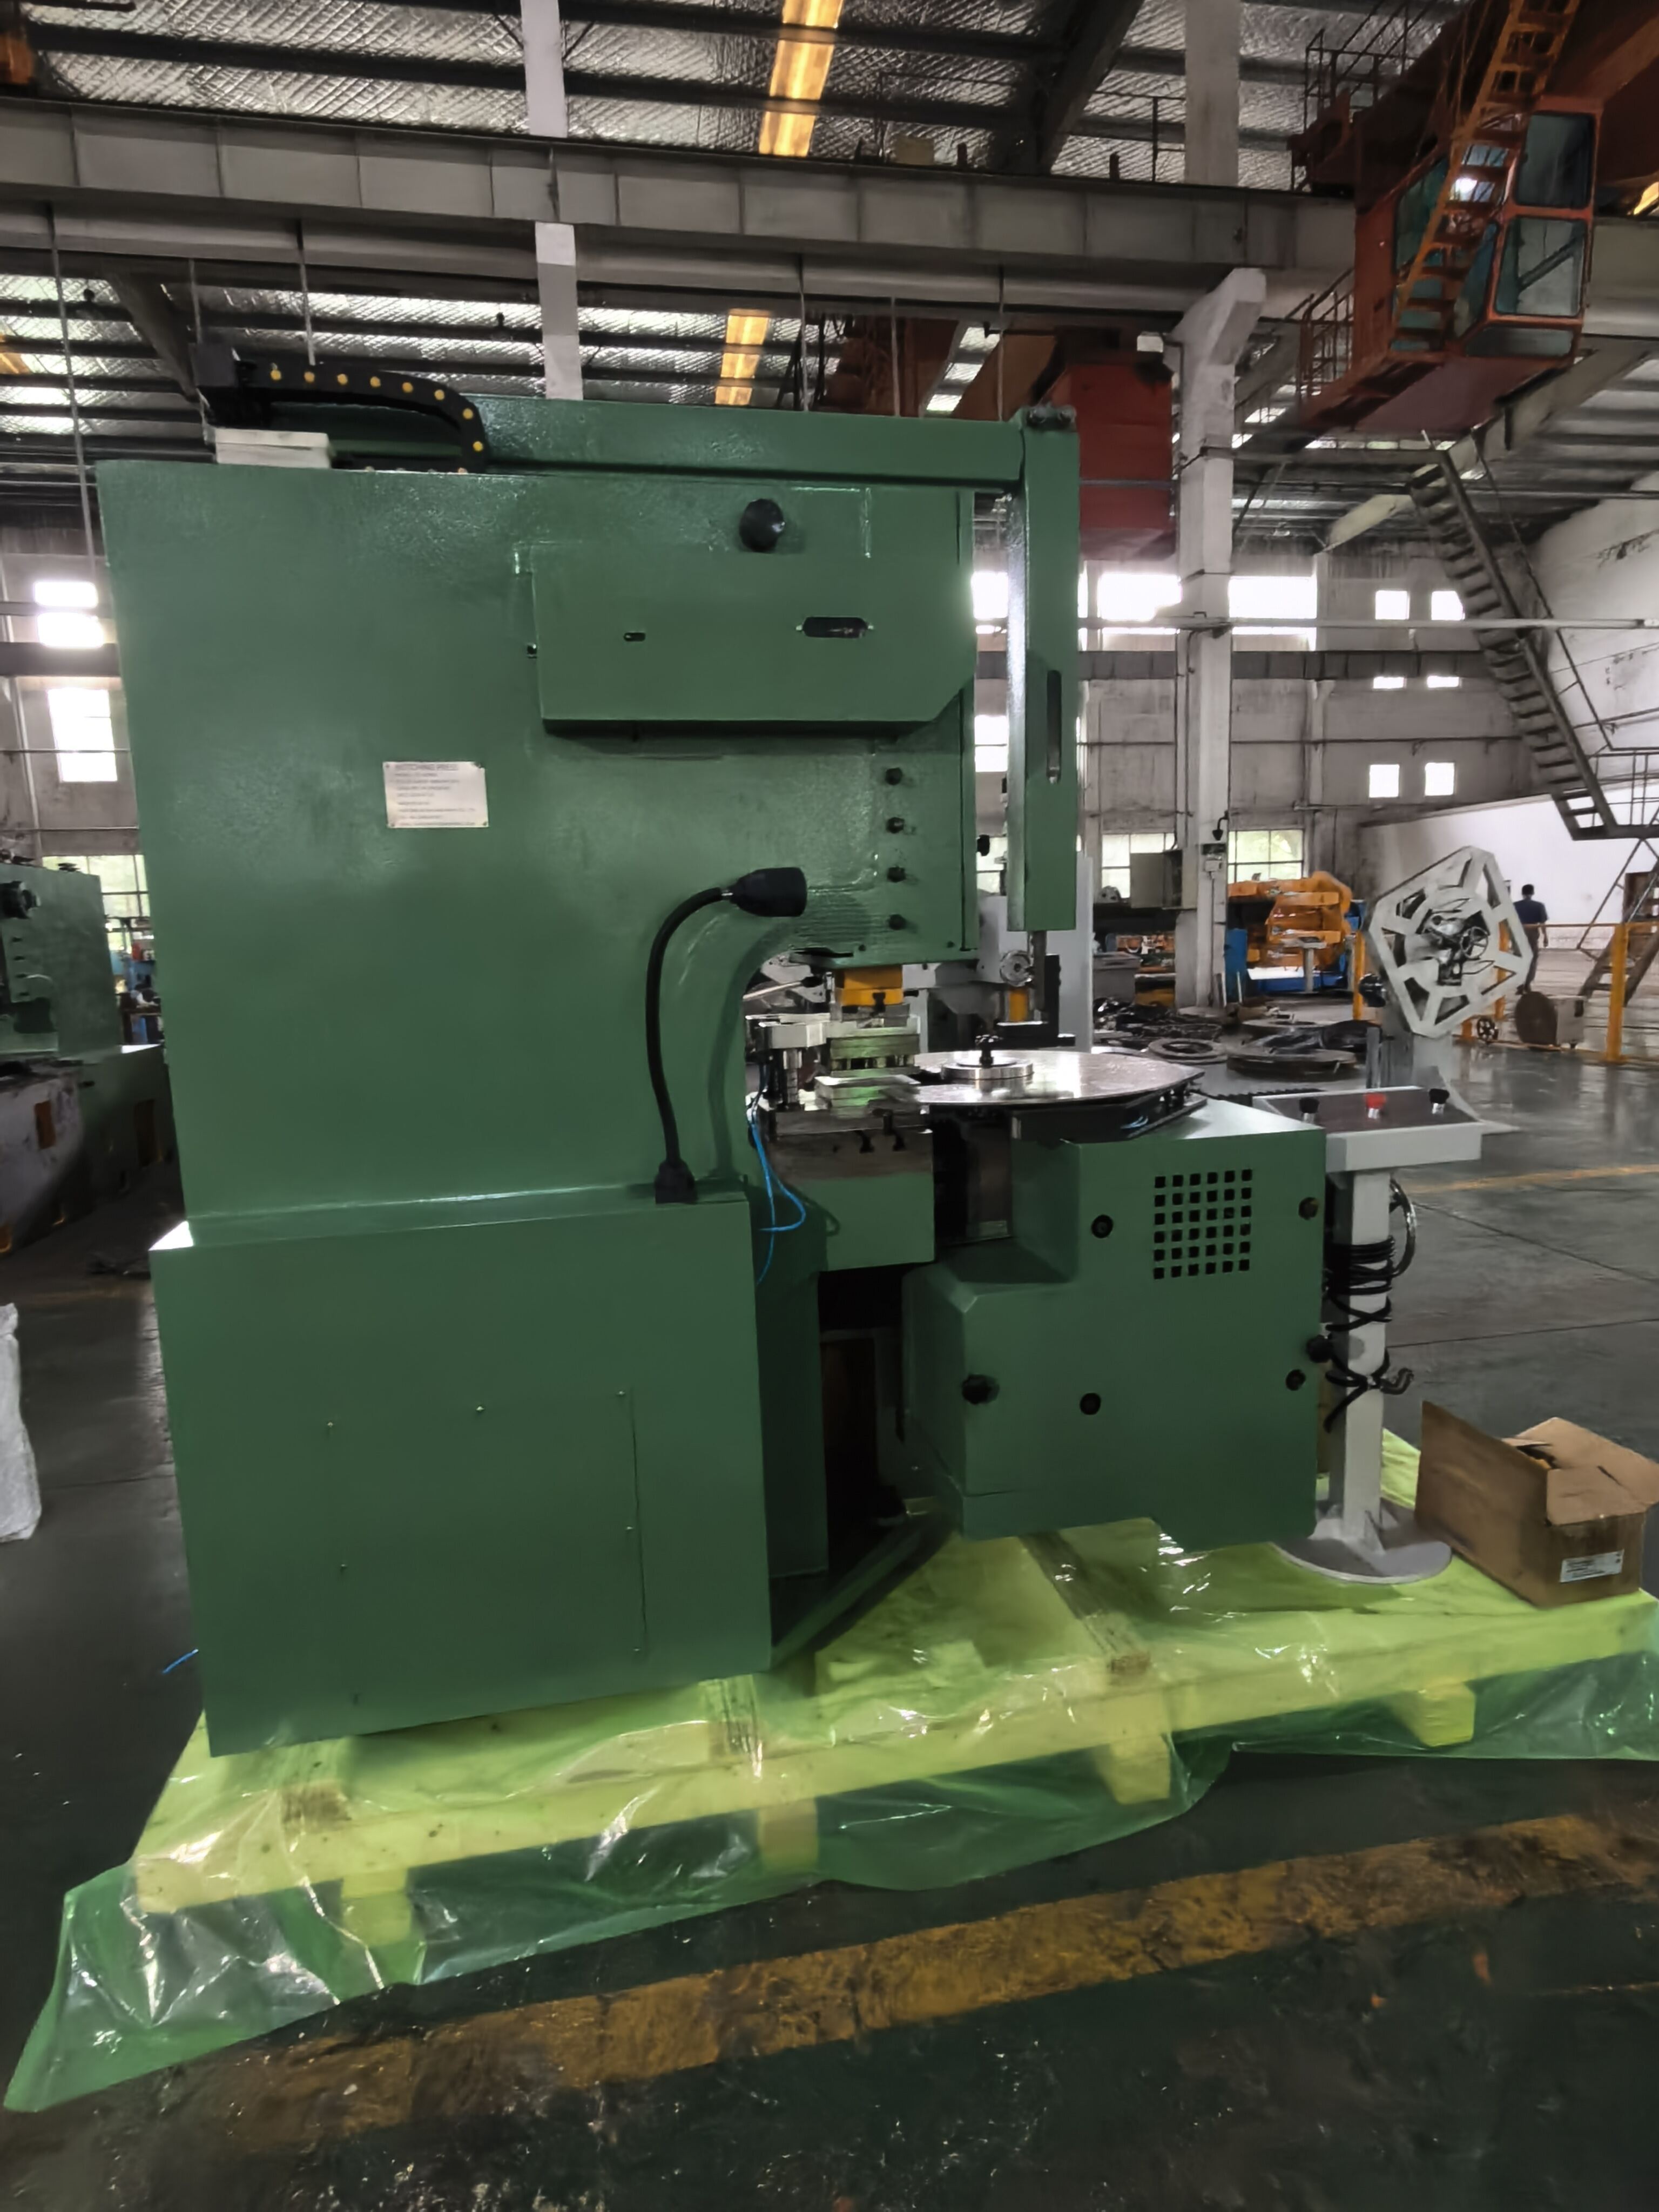
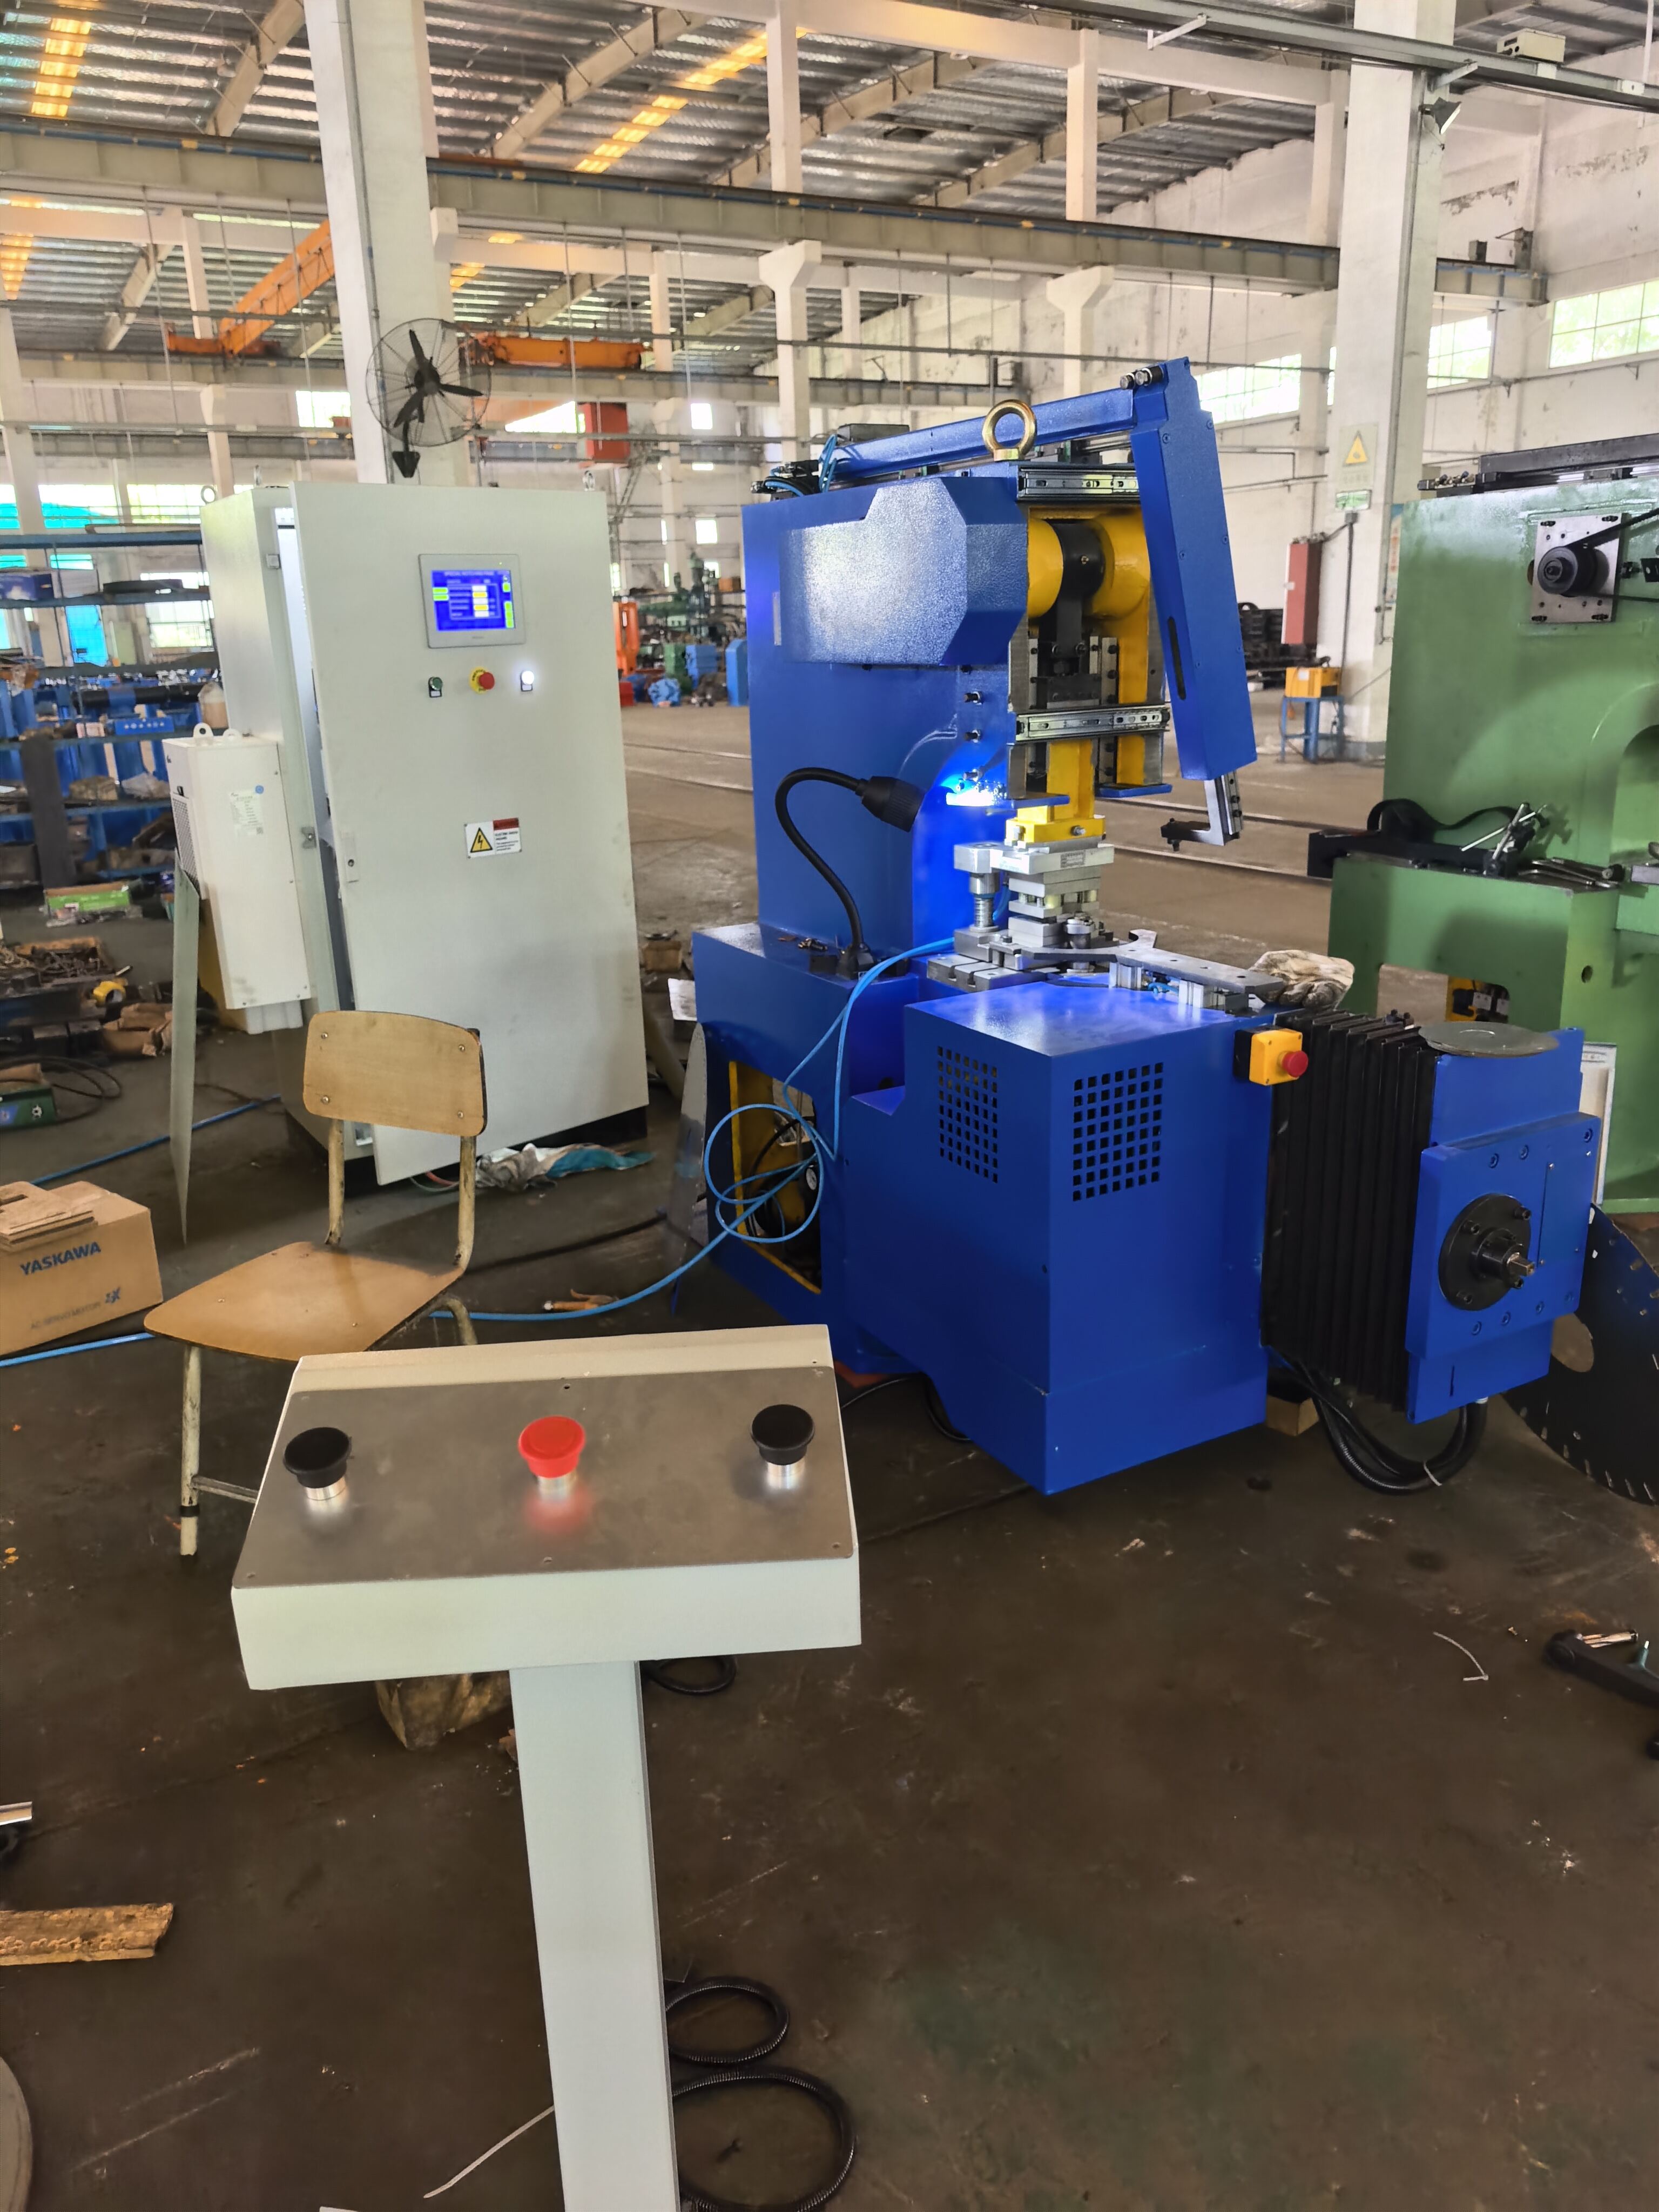
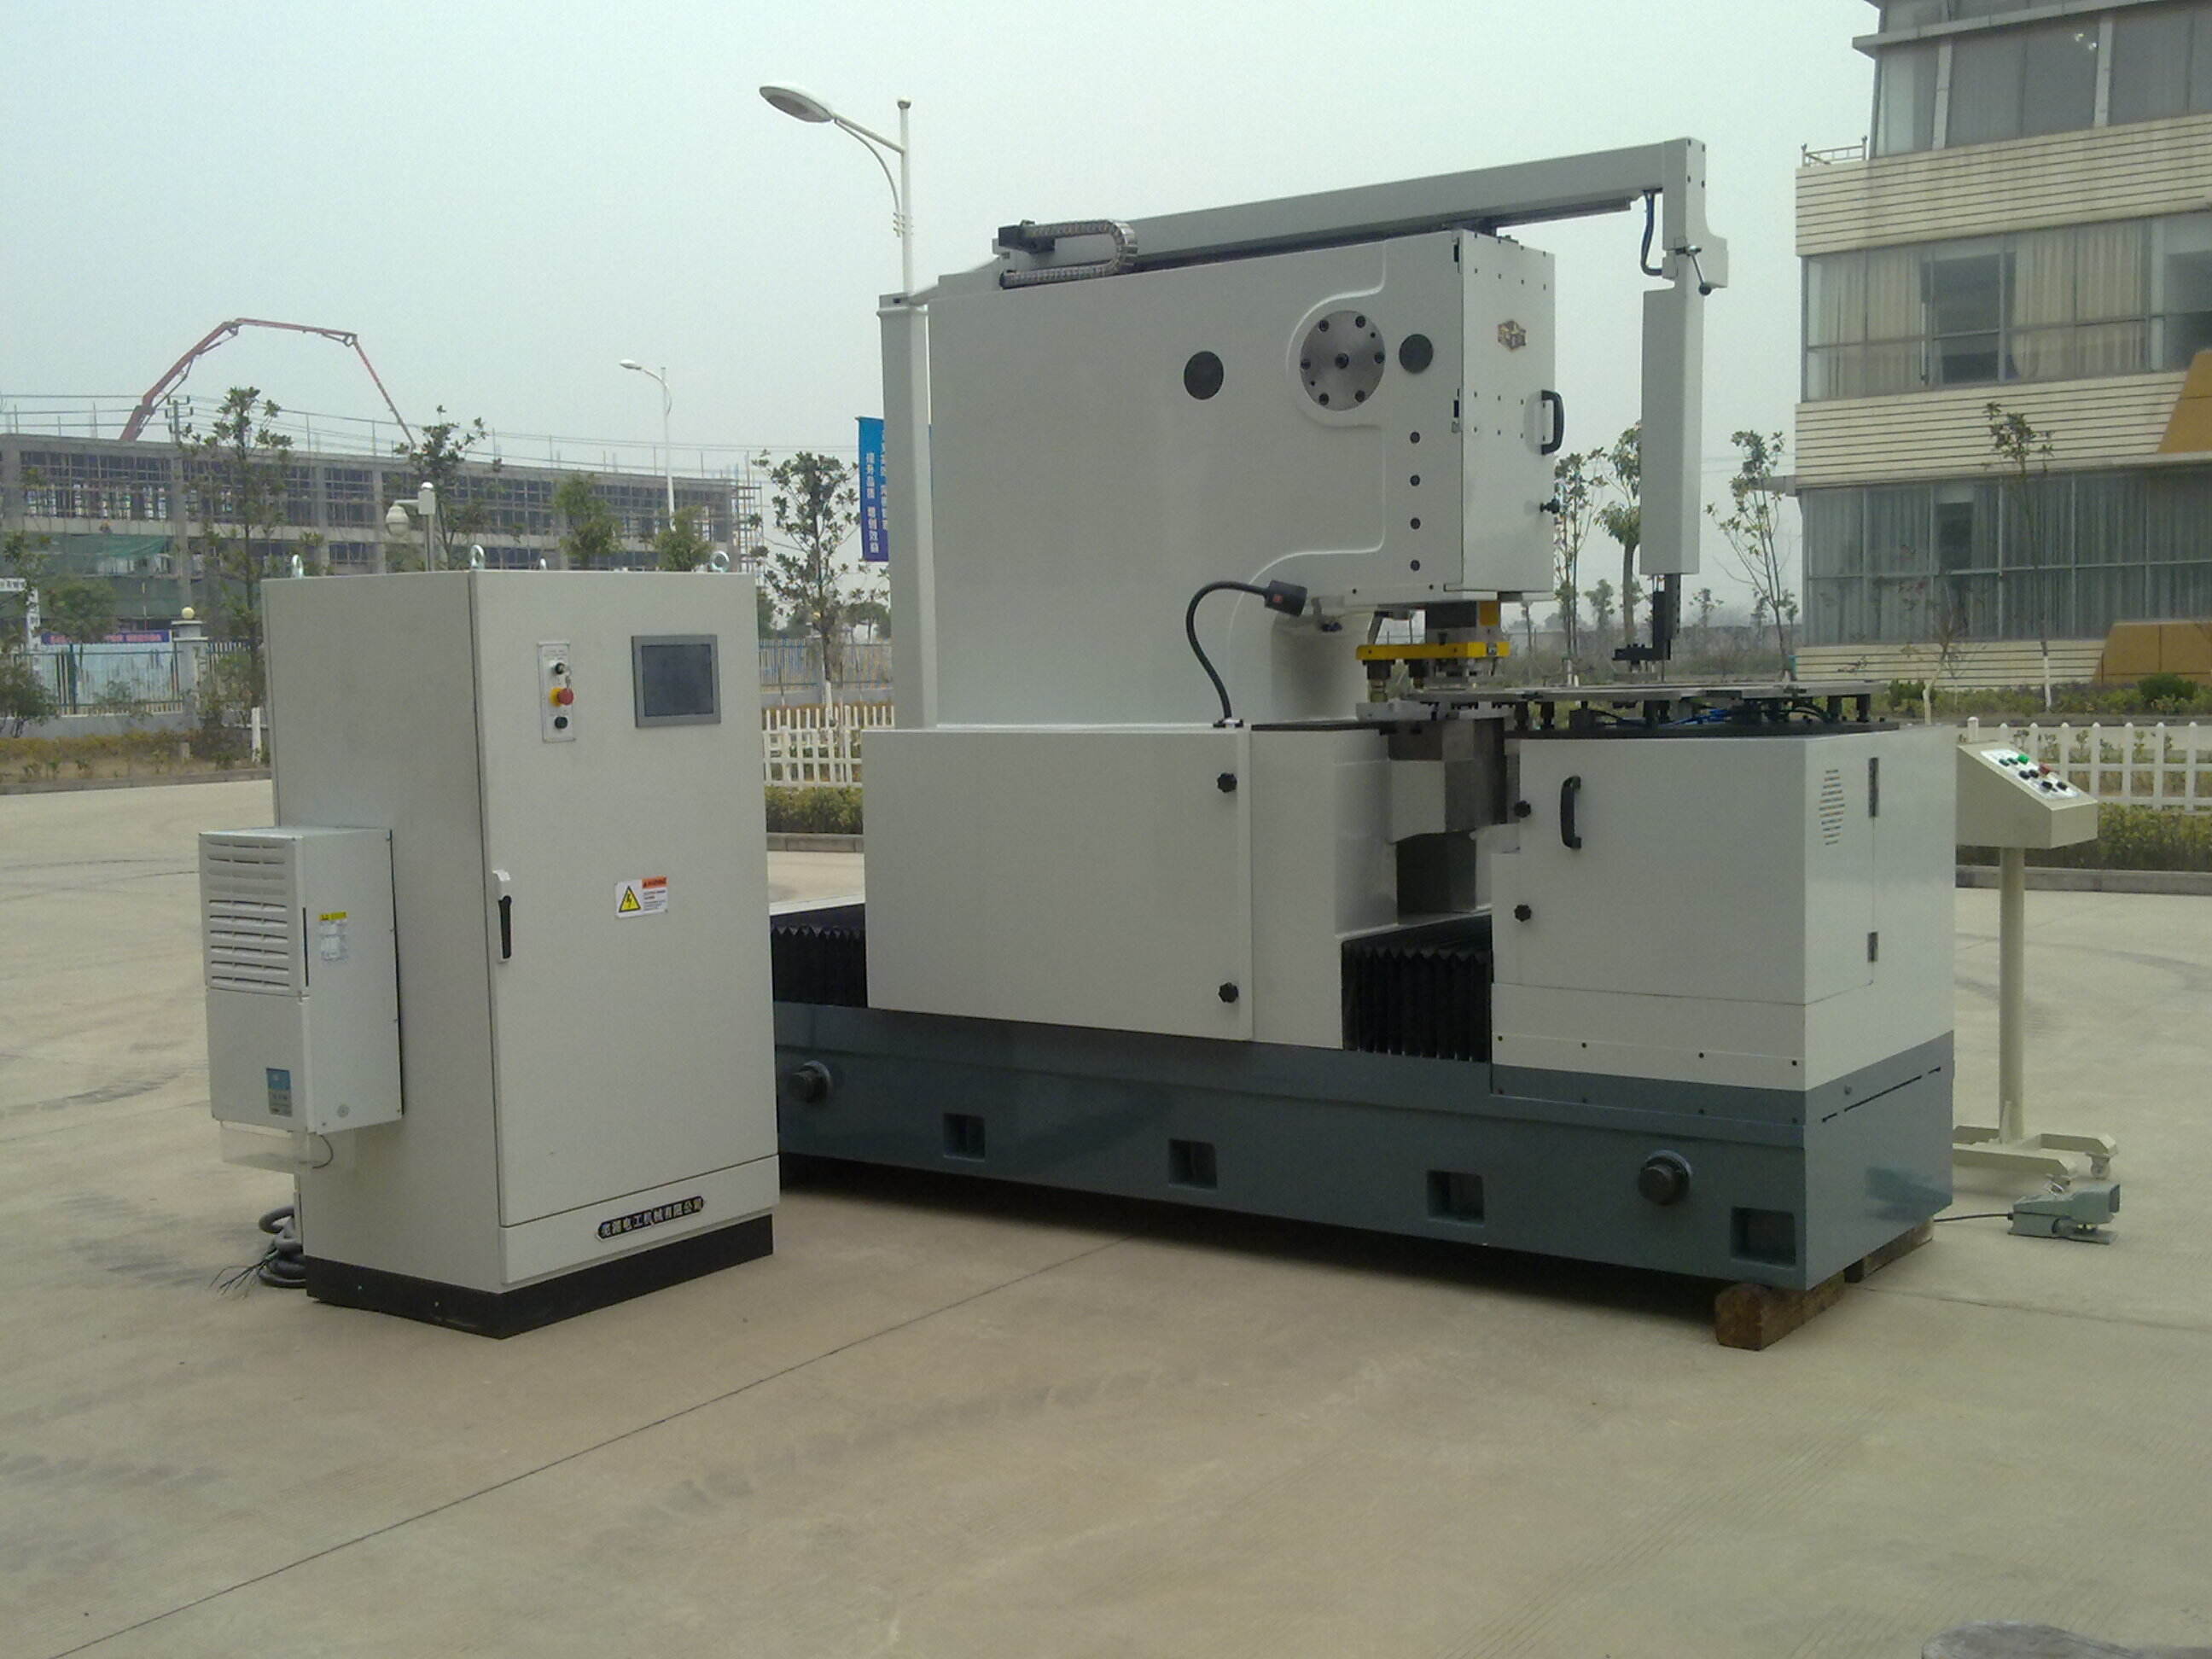
Точная инженерия, применяемая при изготовлении каждого пресса для вырубки пазов в статорных пластинах, устанавливает новые стандарты размерной точности при обработке электротехнической стали. В основе этой возможности лежит сложная система выравнивания, обеспечивающая позиционирование каждой пластины с повторяемостью, измеряемой в микронах, до начала операции прессования. Такая точность позиционирования гарантирует, что каждый паз, каждая канавка и любая геометрическая особенность располагаются строго в заданном месте относительно центра и наружного диаметра пластины. Конструкция рамы пресса выполнена из тяжёлых материалов и усиленных геометрических форм, которые препятствуют деформации даже при максимальных нагрузках прессования, сохраняя критически важное взаимное расположение верхней и нижней матриц на протяжении миллионов рабочих циклов. Современные направляющие системы используют прецизионные подшипники и закаленные поверхности, исключающие люфт и износ, тем самым обеспечивая неизменность точности выравнивания в течение длительного срока службы. Инструментальные компоненты, изготавливаемые для применения в прессах для вырубки пазов в статорных пластинах, проходят процессы прецизионного шлифования и термообработки, в результате чего режущие кромки способны сохранять остроту при сотнях тысяч ударов. Эти матрицы оснащены оптимизированными зазорами и углами, специально разработанными для конкретных марок электротехнической стали, обеспечивая чистый рез без заусенцев и деформаций материала, которые могли бы ухудшить магнитные свойства. Системы контроля температуры отслеживают состояние матриц в процессе работы, предупреждая операторов о возможном влиянии теплового расширения на размерную точность и запуская циклы охлаждения по мере необходимости. Сервоприводные системы управления движением пресса обеспечивают программируемые кривые усилия, адаптирующие параметры прессования к конкретным свойствам материала и конструкции пластин. Вместо постоянного приложения усилия эти интеллектуальные системы регулируют давление по всей длине хода, оптимизируя течение материала и минимизируя внутренние напряжения, которые могут вызвать коробление. Датчики обратной связи по положению обеспечивают замкнутое управление, корректирующее отклонения, вызванные вариациями толщины или плотности материала, и поддерживающие стабильность результатов даже при обработке стали из разных партий производства. Системы контроля качества, интегрированные в современное оборудование для вырубки пазов в статорных пластинах, позволяют проводить инспекцию в реальном времени без снижения темпов производства. Системы технического зрения делают снимки готовых пластин и сравнивают фактические размеры с CAD-спецификациями, выявляя отклонения до того, как бракованные детали попадут в последующие сборочные процессы. Программное обеспечение статистического управления технологическими процессами анализирует потоки измерительных данных, выявляя тенденции, которые могут свидетельствовать об износе инструмента или смещении настроек до появления деталей, не соответствующих техническим требованиям. Такой проактивный подход к управлению качеством снижает уровень брака и устраняет затраты, связанные с обнаружением дефектов лишь после завершения значительного объёма обработки.
 ×


 EN