Ճշգրտության վերահսկման համակարգը ապահովում է յուրաքանչյուր անգամ կատարյալ փաթաթում
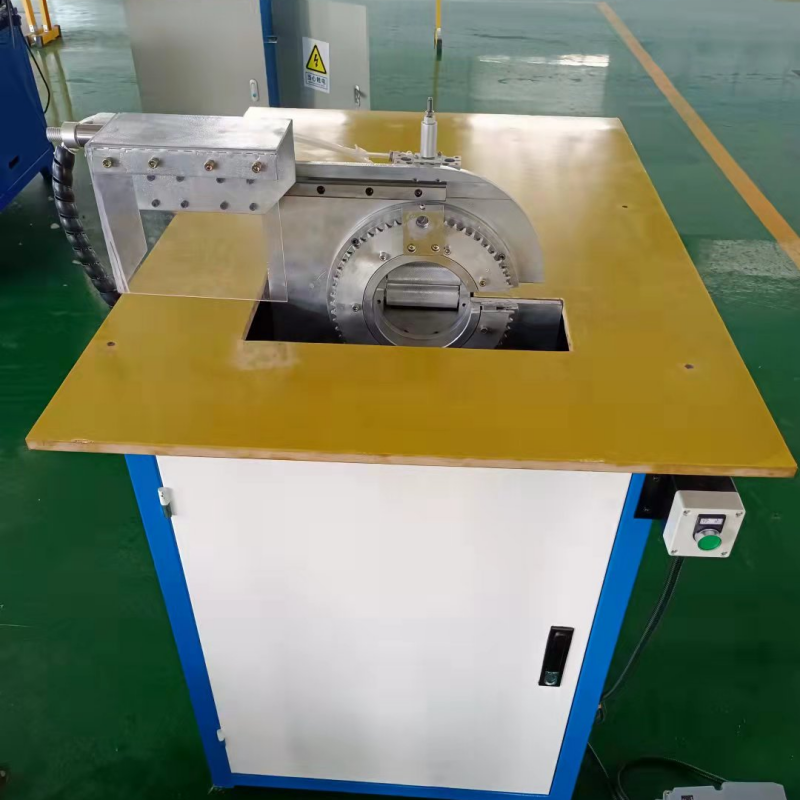
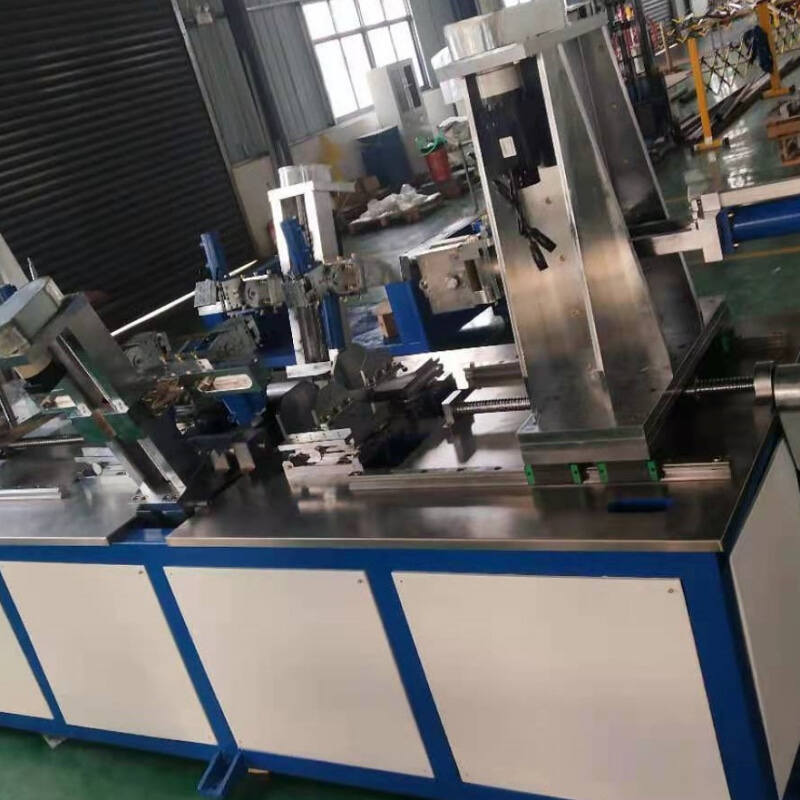
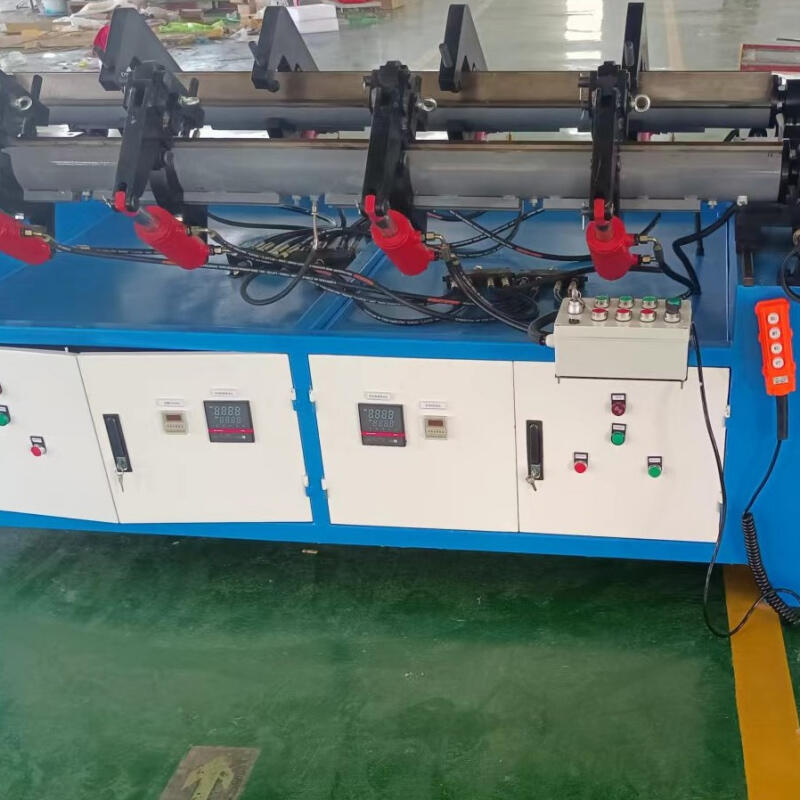
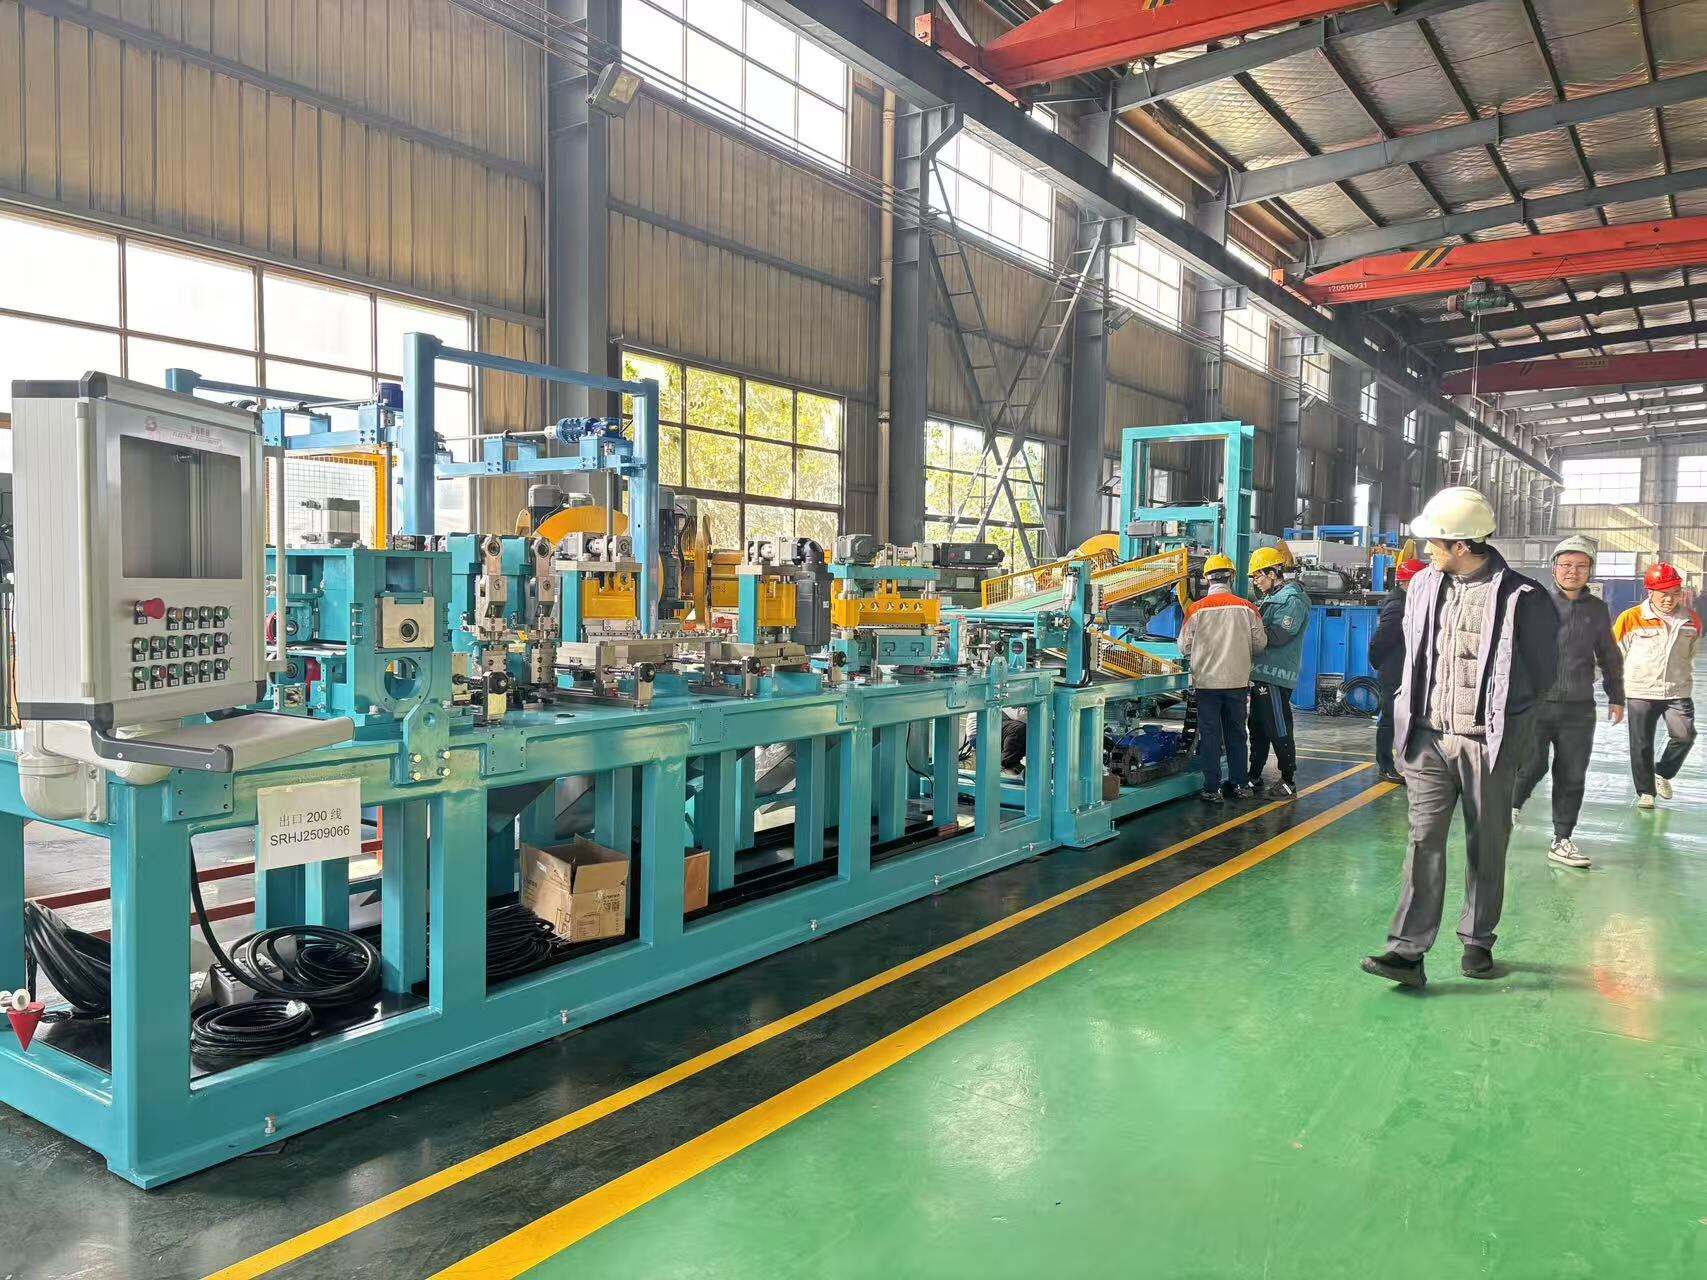
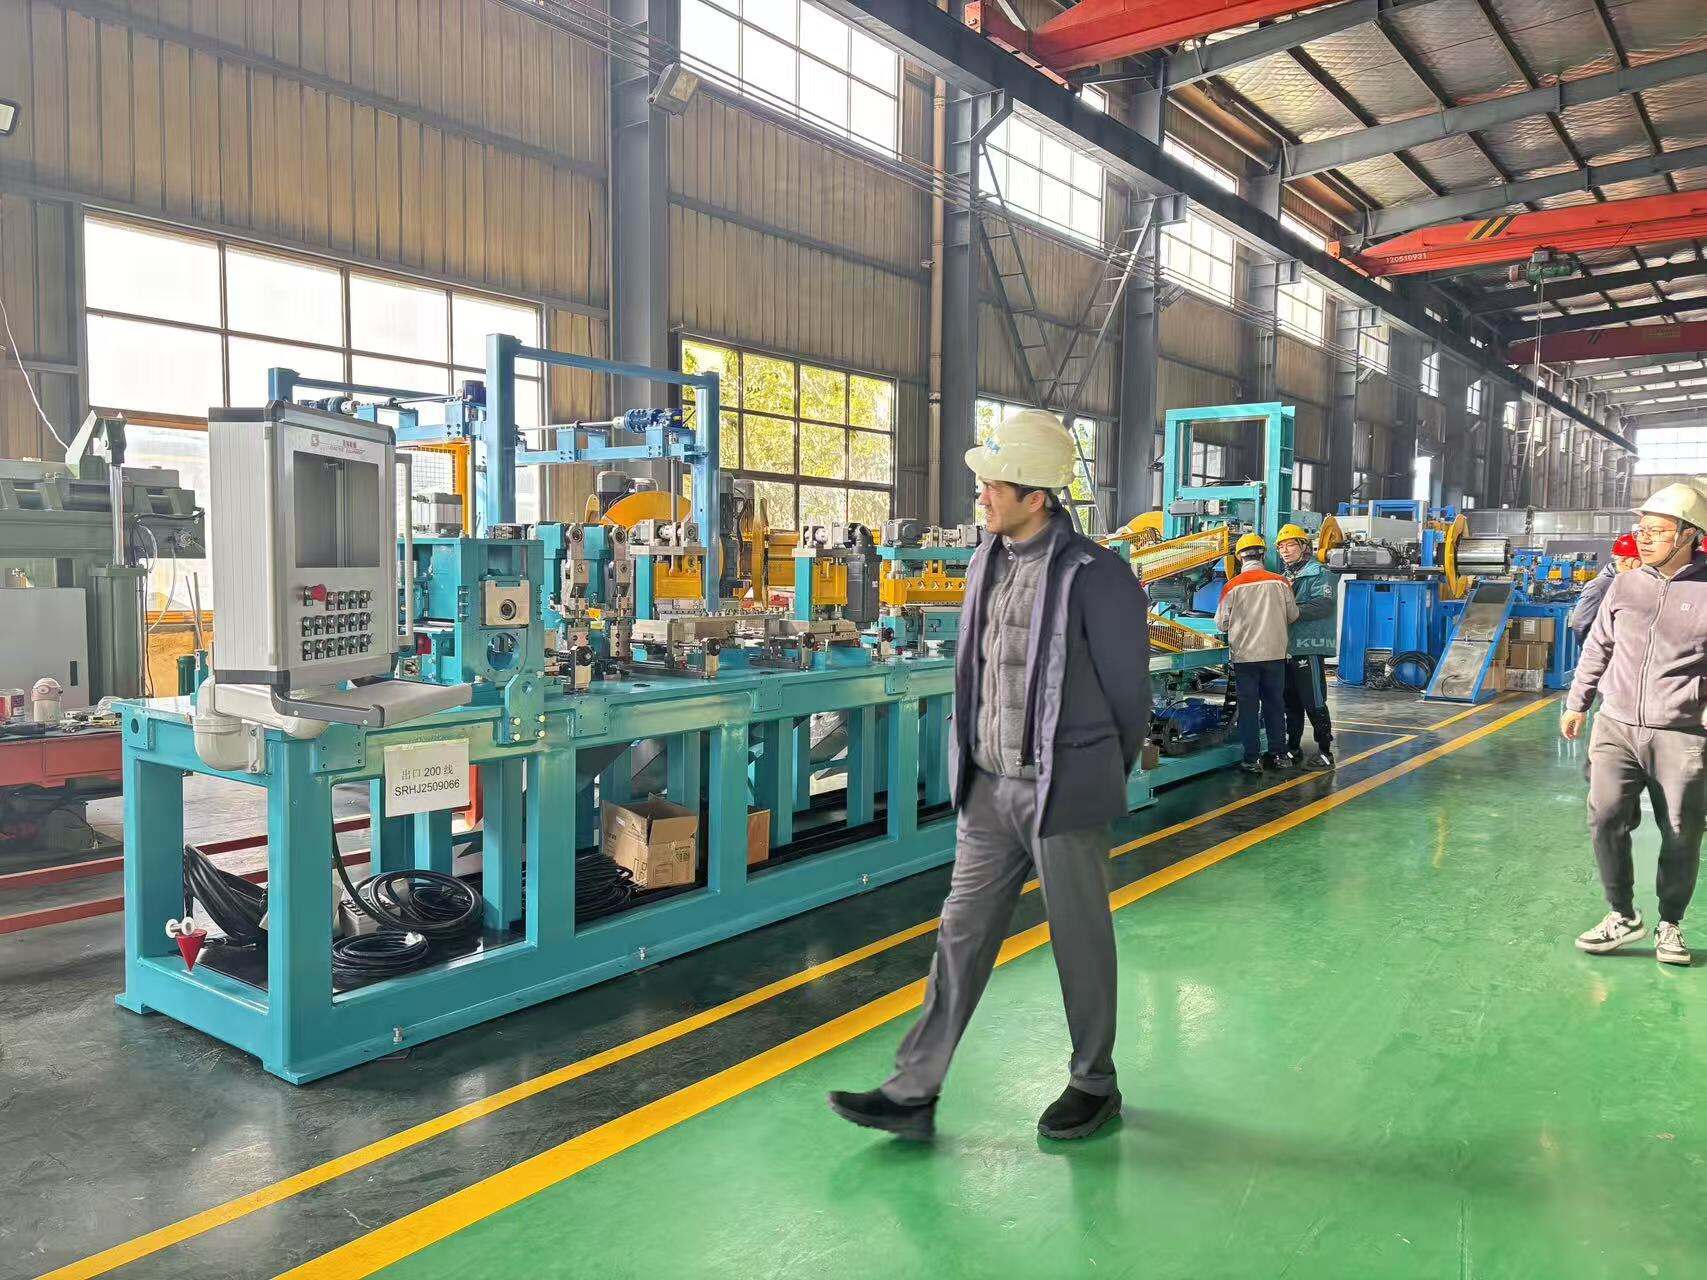
Ավտոմատ տրանսֆորմատորի մետաղալարի պտտման մեքենայի մեջ ներդրված ճշգրտության կառավարման համակարգը ներկայացնում է տեխնոլոգիական սիրտը, որը տվյալ սարքավորումները տարբերում է ավանդական արտադրական մեթոդներից: Այս բարդ համակարգը միավորում է բարձր լուսանկարչական ճշգրտությամբ սերվոշարժիչներ, առաջադեմ սենսորներ և ինտելեկտուալ ծրագրային ալգորիթմներ՝ ապահովելու պտտման գործընթացի բոլոր կողմերի վրա ճշգրիտ կառավարում: Սերվոշարժիչները ապահովում են դիրքավորման ճշգրտություն, որը չափվում է աստիճանի մասնիկներով, ինչը երաշխավորում է լարի տեղադրման հաստատունությունը միկրոսկոպիկ թույլատրելի սխալների սահմաններում հազարավոր պտույտների ընթացքում: Այս ճշգրտության մակարդակը կարևոր է բազմաշերտ տրանսֆորմատորային սալիկների ստեղծման ժամանակ, երբ լարի միջև անգամ նվազագույն հեռավորության փոփոխությունները կարող են ազդել էլեկտրական ցուցանիշների, արդյունավետության գնահատականների և ջերմության ցրման բնութագրերի վրա: Լարի լարվածության կառավարման ենթահամակարգը անընդհատ հսկում է լարի դիմադրությունը պտտման գործընթացի ընթացքում՝ իրական ժամանակում կատարելով ճշգրտումներ լարվածության օպտիմալ մակարդակը պահպանելու համար, որը կանխում է լարի ձգվելը՝ միաժամանակ խուսափելով չափից շատ լարվածությունից, որը կարող է վնասել մեկուսիչը կամ ձևափոխել սերդերը: Այս դինամիկ լարվածության կառավարումը ինքնաբերաբար հարմարվում է պտտման շերտերի միջև անցման կամ լարի տրամագծի փոփոխության ժամանակ՝ վերացնելով ձեռքով կատարվող գործողություններում անհրաժեշտ եղած ենթադրություններն ու անընդհատ ճշգրտումները: Պտույտների հաշվման մեխանիզմը օգտագործում է օպտիկական կամ մագնիսական սենսորներ՝ յուրաքանչյուր առանձին պտույտը հսկելու համար բացարձակ ճշգրտությամբ, ինչը երաշխավորում է, որ առաջնային և երկրորդային պտույտները պարունակում են ճիշտ այն քանակությամբ պտույտները, որոնք անհրաժեշտ են սահմանված լարման հարաբերությունների և իմպեդանսի արժեքների ստացման համար: Դա վերացնում է հաշվման սխալները, որոնք կարող են ամբողջովին անգործանելի դարձնել տրանսֆորմատորը: Ծրագրավորելի տրամաբանական կառավարիչը (PLC) պահպանում է լիարժեք պտտման բաղադրատոմսեր, որոնք սահմանում են լարի հաստությունը, պտտման ուղղությունը, շերտերի կառուցվածքը, միացման կետերը և արագության պարամետրերը տարբեր տրանսֆորմատորների համար: Օպերատորները պարզապես ընտրում են համապատասխան ծրագիրը, և ավտոմատ տրանսֆորմատորի մետաղալարի պտտման մեքենան ինքնաբերաբար կատարում է ամբողջ հաջորդականությունը՝ երաշխավորելով կրկնվող արդյունքներ, անկախ նրանից, թե որ շիֆտն է արտադրում սարքավորումը: Կառավարման ինտերֆեյսը սովորաբար ներառում է ինտուիտիվ շուշային էկրան, որը ցույց է տալիս իրական ժամանակում արտադրական տվյալներ, այդ թվում՝ ընթացիկ շերտի համարը, կատարված պտույտների քանակը, լարի լարվածության ցուցմունքները և մոտավորապես հաշվարկված ավարտի ժամանակը: Այս թափանցիկությունը թույլ է տալիս օպերատորներին հսկել արտադրության ընթացքը և արագ նկատել ցանկացած անկանոնություն՝ մինչև դրանք հանգեցնեն արտադրանքի թերորակության: Առաջադեմ համակարգերը ներառում են ինքնաախտորոշման հնարավորություններ, որոնք նախազգուշացնում են օպերատորներին հնարավոր խնդիրների մասին, օրինակ՝ լարի մատակարարման սպառում, լարվածության անոմալիաներ կամ մեխանիկական մաշվածություն, մինչ այդ խնդիրները առաջացնեն արտադրության կանգ կամ որակի խնդիրներ:
 ×


 EN