Установка для производства преформ: передовое оборудование для композитного производства высокопрочных материалов

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный телефон / WhatsApp
Название компании
Сообщение
0/1000

станок для производства преформ

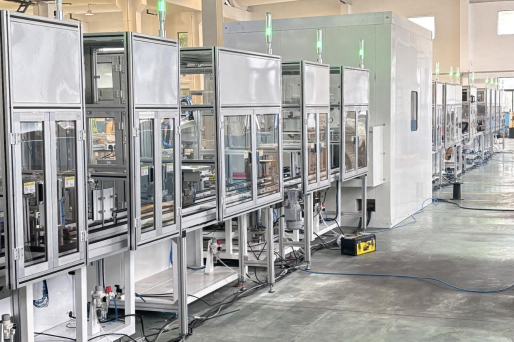
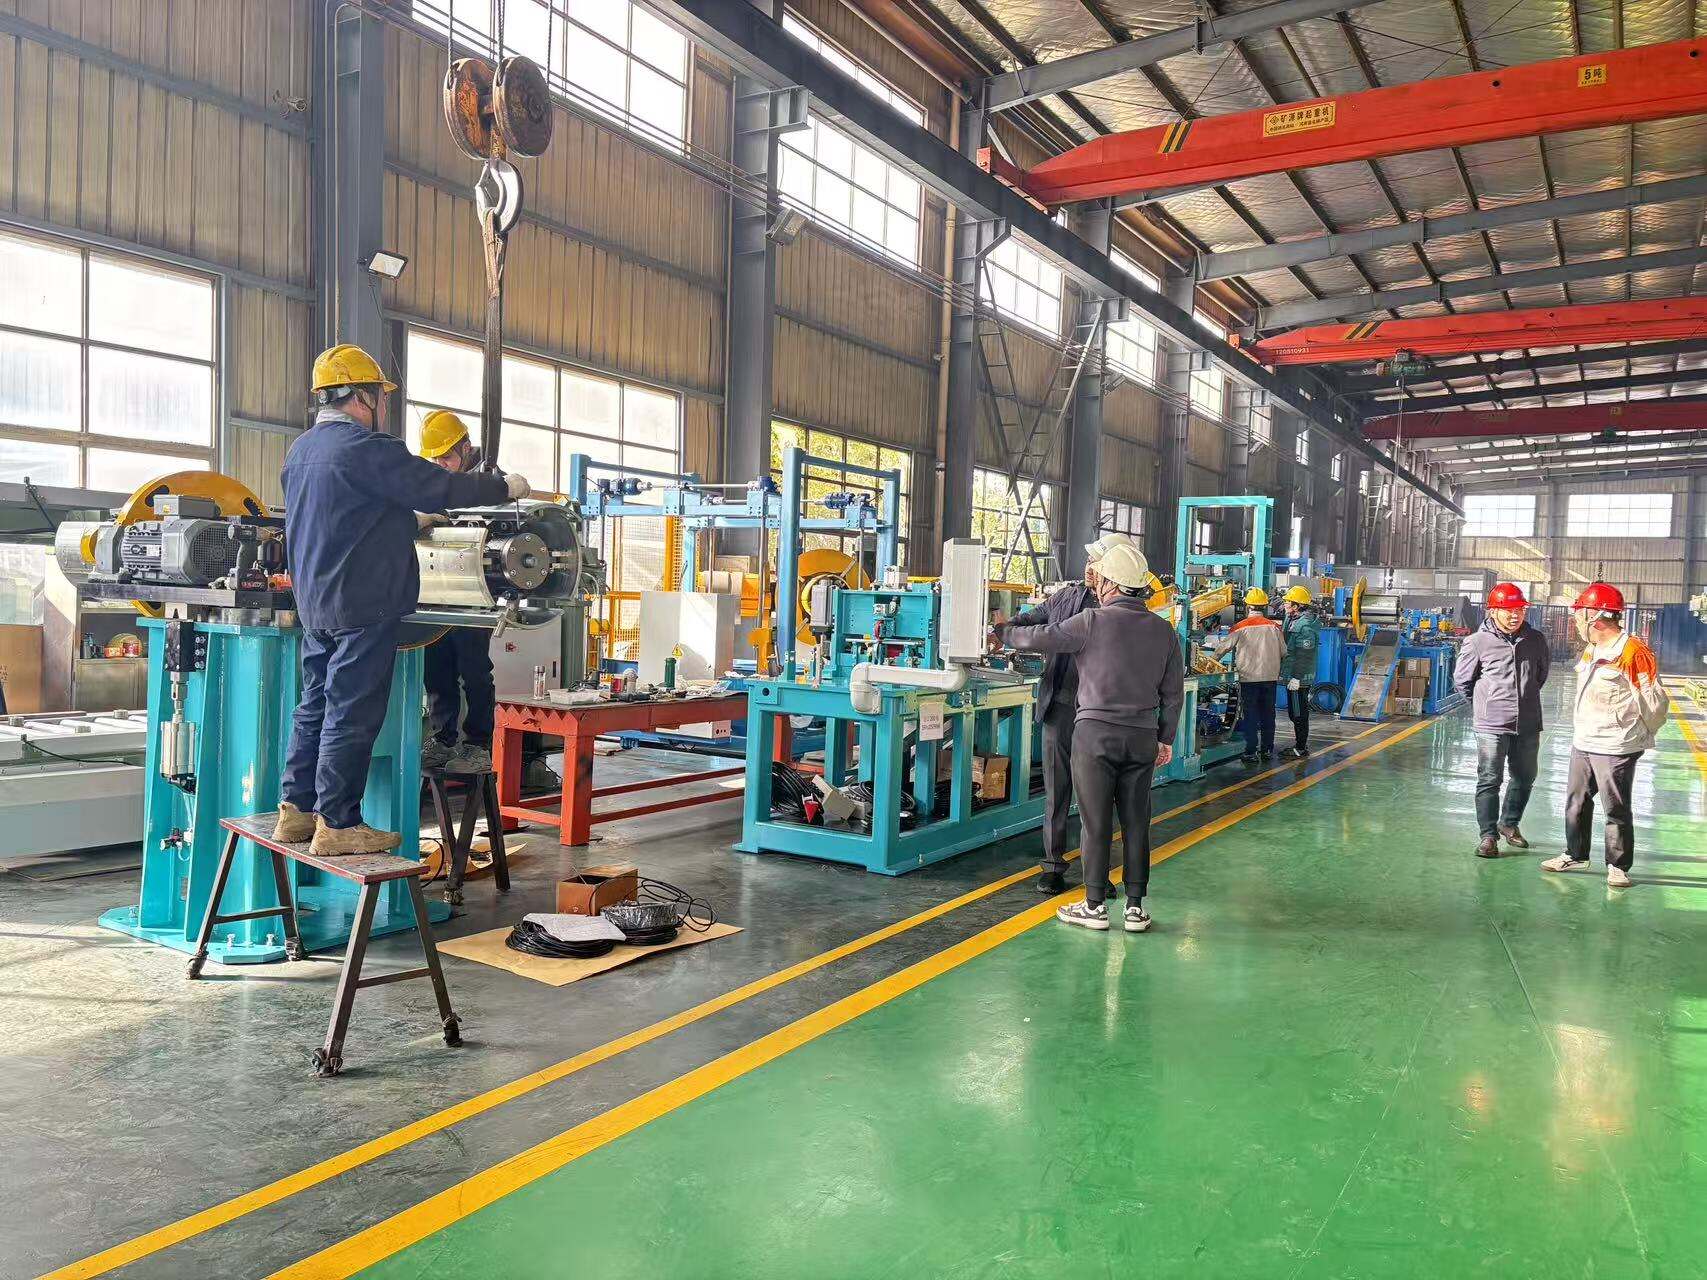
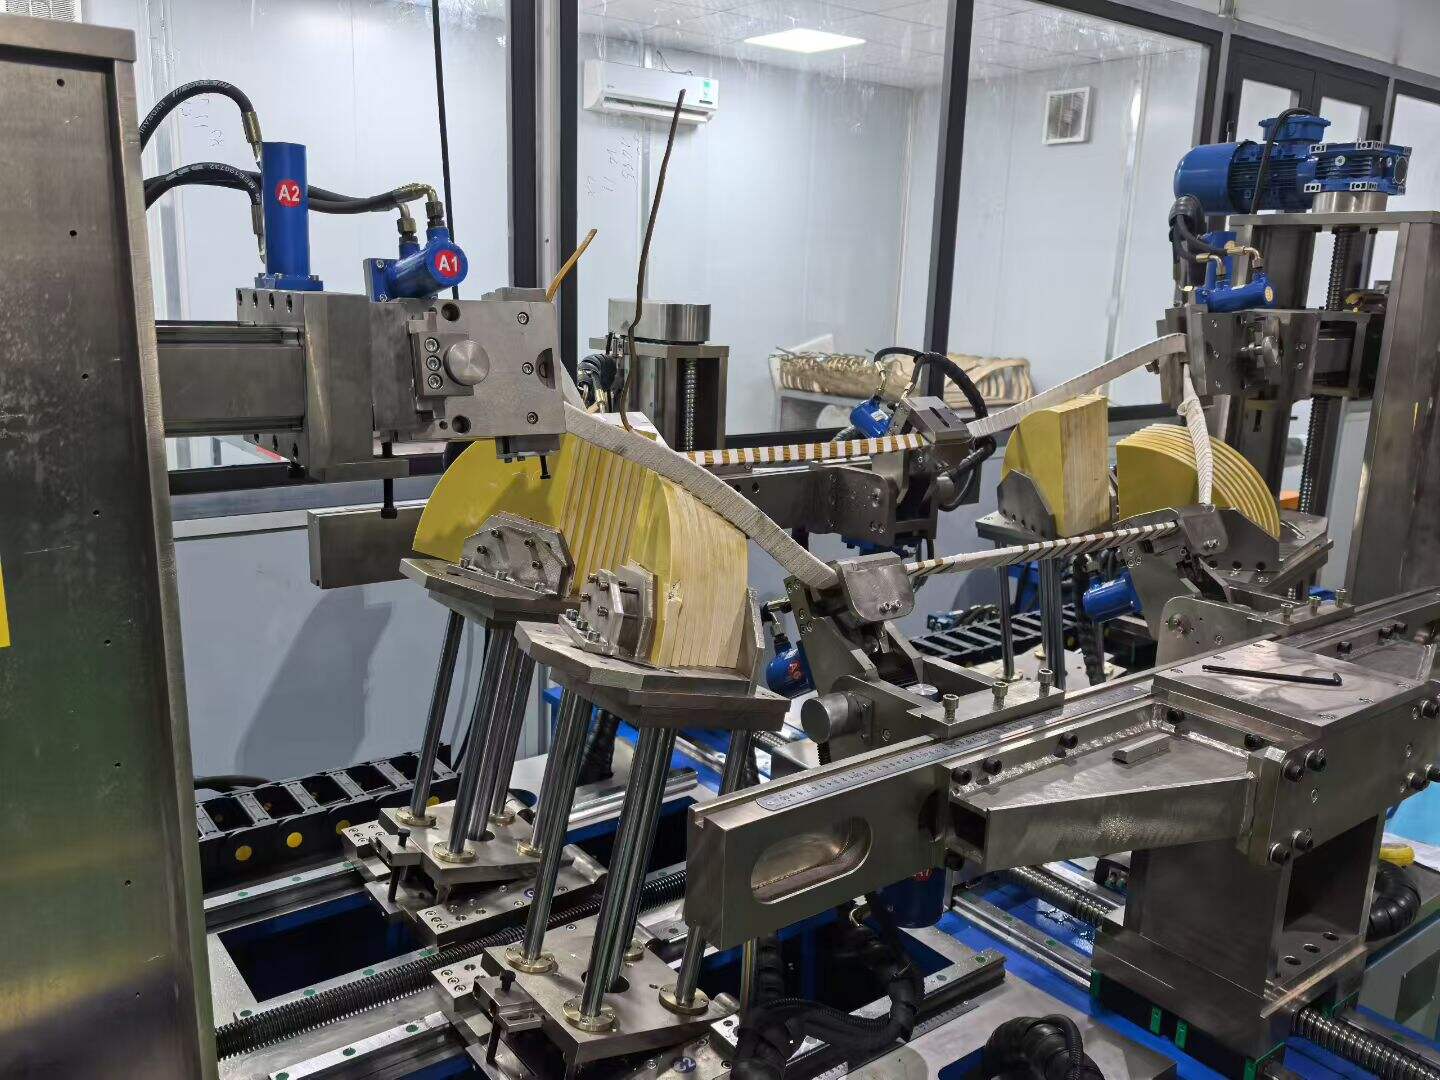
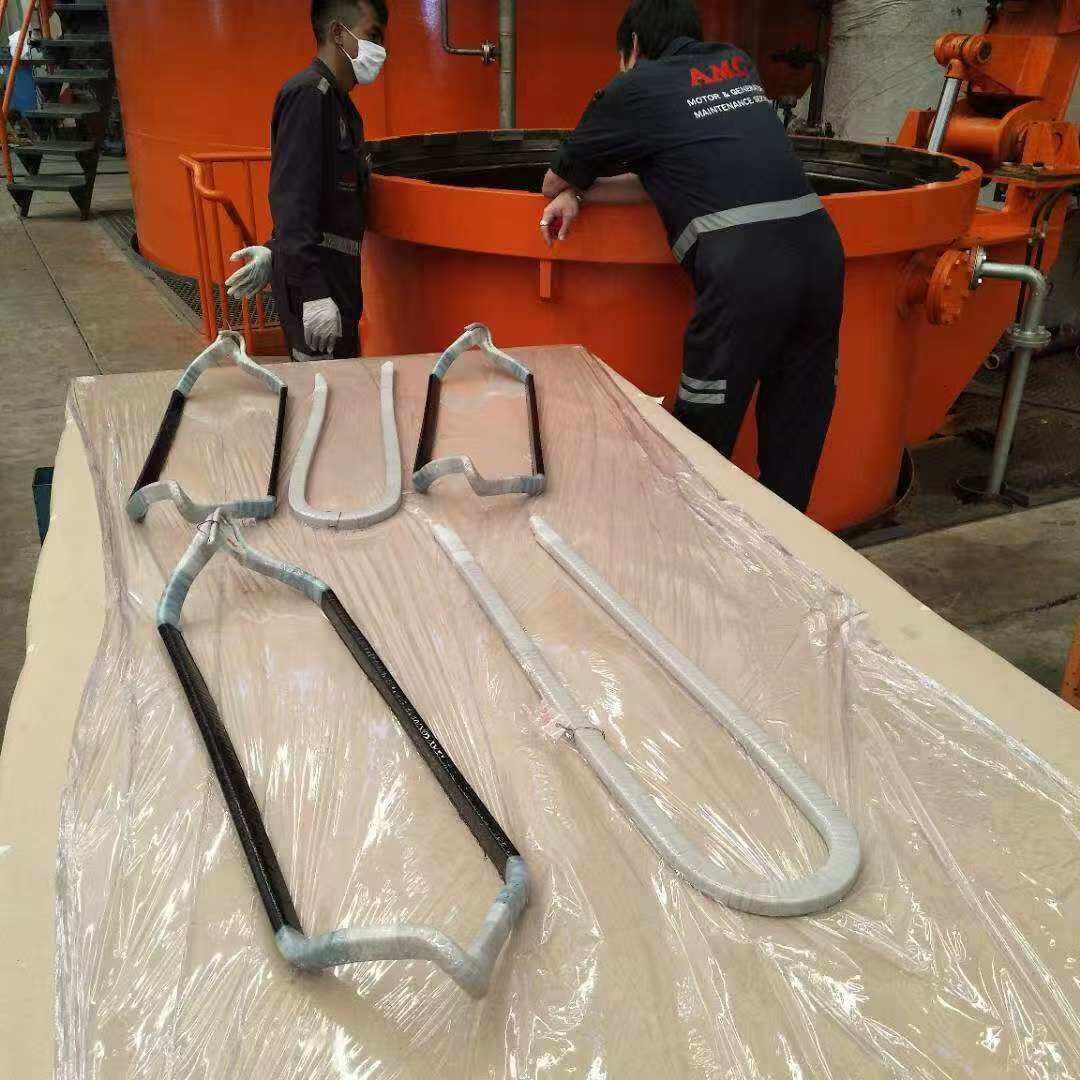
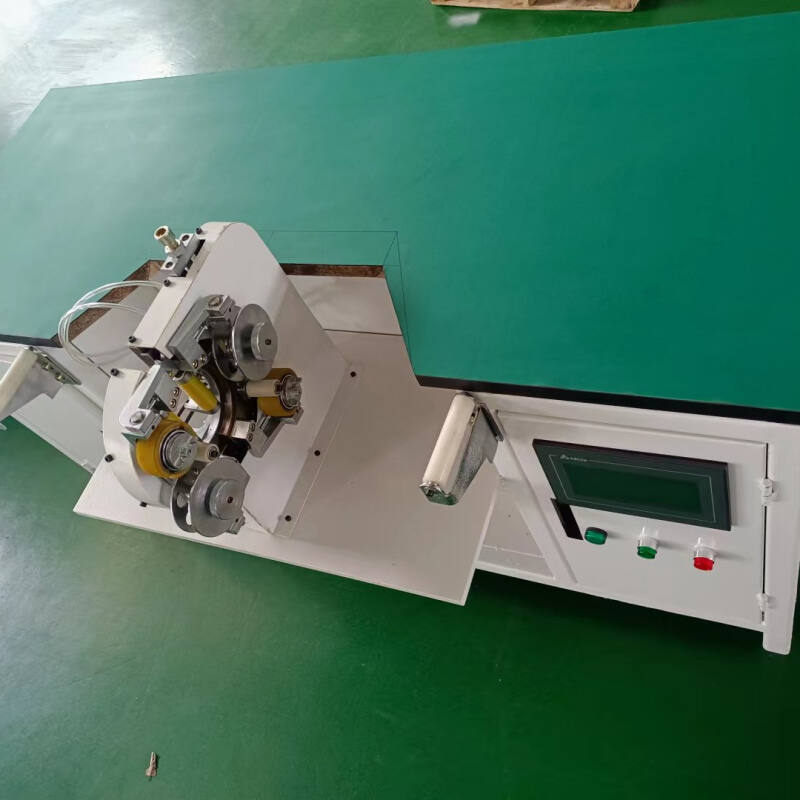
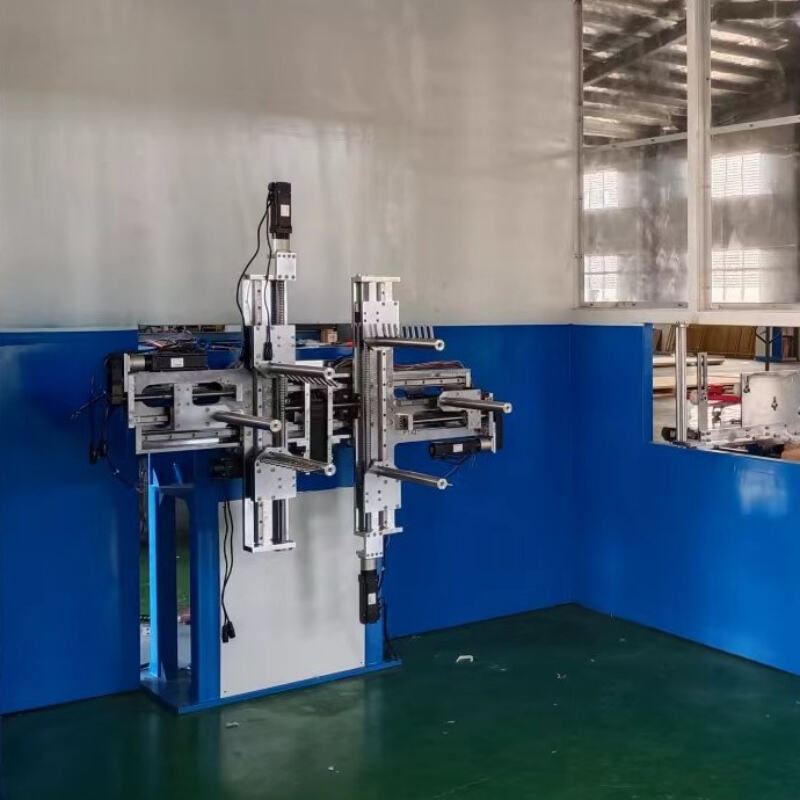
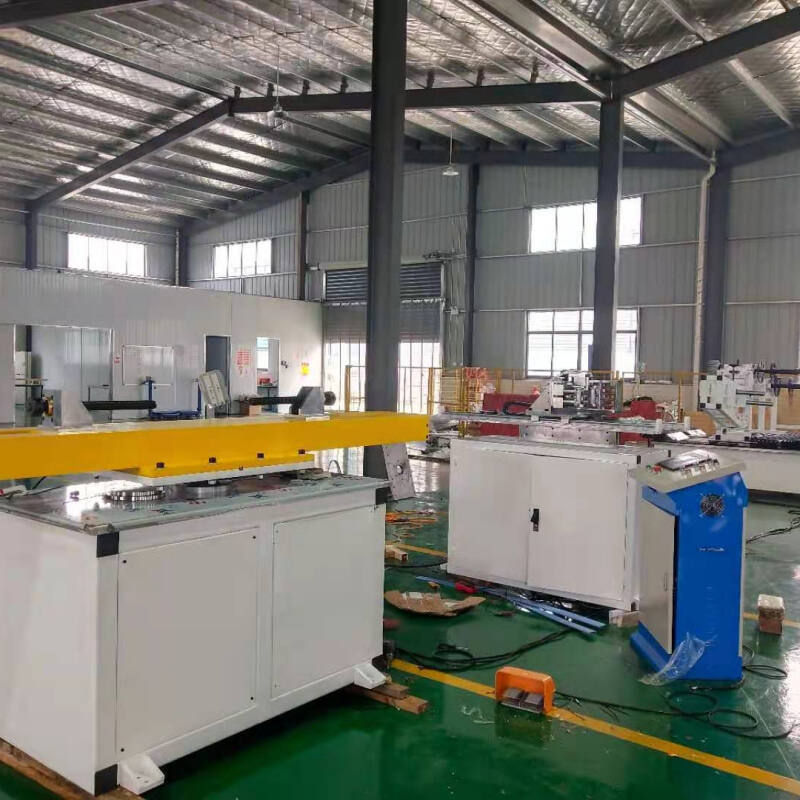
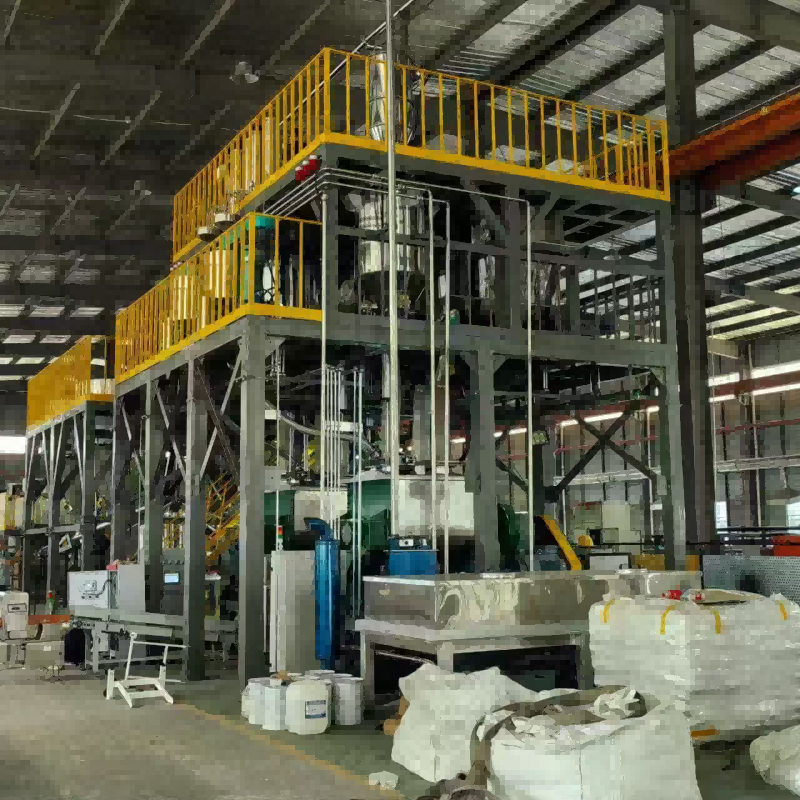
Установка для производства препрегов представляет собой сложную производственную систему, предназначенную для изготовления препреговых материалов — композитных армирующих волокон, предварительно пропитанных смолистыми системами. Это передовое оборудование играет ключевую роль в производстве высокопрочных композитных материалов, применяемых в аэрокосмической, автомобильной, спортивной и ветроэнергетической отраслях. Установка для производства препрегов функционирует по непрерывному циклу, объединяя армирующие материалы — такие как углеродное волокно, стекловолокно или арамидное волокно — с термореактивными или термопластичными смолистыми матрицами. Оборудование обеспечивает точный контроль содержания смолы, равномерное распределение и стабильное качество на всех этапах производства. Современные установки для производства препрегов включают несколько технологических станций: системы размотки волоконных материалов, блоки пропитки волокон смолой, зоны нагрева для регулирования вязкости смолы и механизмы намотки готового продукта. Эти системы оснащены передовыми возможностями температурного контроля, обеспечивающими оптимальные характеристики течения смолы и предотвращающими преждевременное отверждение. Технологическая платформа включает компьютеризированные системы мониторинга, отслеживающие критические параметры — процентное содержание смолы, натяжение волокна, скорость производства и температурные профили в различных зонах. Такая автоматизация гарантирует воспроизводимость процесса, минимизирует расход материала и обеспечивает соблюдение строгих требований к качеству. Установка для производства препрегов совместима с различными типами и ширинами волокон, обеспечивая гибкость производителям при изготовлении специализированных материалов под конкретные требования применения. Производственные возможности охватывают узкие ленты для намотки непрерывного волокна (filament winding) и широкие полотна для ручной или автоматической укладки (layup). Оборудование оснащено прецизионными дозирующими системами, точно контролирующими нанесение смолы и обеспечивающими равномерную пропитку волокон без избыточного выдавливания смолы или непропитанных участков. Передовые установки для производства препрегов также включают системы экологического контроля, позволяющие регулировать выбросы летучих органических соединений (ЛОС) и поддерживать условия чистых помещений при необходимости. Интеграция технологий «Индустрии 4.0» обеспечивает сбор данных в реальном времени, планирование прогнозирующего технического обслуживания и удалённый мониторинг, повышая эксплуатационную эффективность и сокращая простои. Такие установки представляют собой значительные капитальные вложения, приносящие долгосрочную ценность за счёт стабильного выпуска высококачественных композитных материалов, соответствующих аэрокосмическим и промышленным сертификационным требованиям.

Новые товары

Инвестиции в станок для производства преформы обеспечивают значительные операционные и финансовые преимущества, которые кардинально меняют производственные возможности. Прежде всего, данное оборудование позволяет полностью контролировать технические характеристики материалов, позволяя производителям разрабатывать собственные рецептуры, адаптированные под конкретные требования к эксплуатационным характеристикам, а не полагаться на внешних поставщиков. Такая независимость снижает уязвимость цепочки поставок и устраняет наценки, связанные с закупкой готовых преформ у сторонних поставщиков. Точная инженерная конструкция таких станков обеспечивает исключительную стабильность содержания смолы — обычно в пределах плюс-минус два процента, — что напрямую обеспечивает предсказуемые механические свойства готовых композитных деталей. Такая надёжность минимизирует риск отказов деталей и дорогостоящей переделки, одновременно укрепляя доверие клиентов к качеству продукции. Автоматизированный характер станка для производства преформы значительно снижает потребность в рабочей силе по сравнению с ручными методами пропитки, сокращая эксплуатационные расходы и устраняя переменные, обусловленные человеческим фактором, которые могут нарушить целостность материала. Возможности по скорости производства позволяют производителям эффективно удовлетворять запросы на крупные объёмы: некоторые системы способны обрабатывать сотни метров материала в час в зависимости от конфигурации и технических характеристик материала. Способность станка работать с различными типами волокон и системами смол обеспечивает исключительную универсальность, позволяя производителям обслуживать сразу несколько рынков и применений при единовременных капитальных вложениях в оборудование. Встроенные в современные системы функции энергоэффективности снижают потребление коммунальных ресурсов за счёт оптимизированных зон нагрева и теплоизоляции, что способствует снижению эксплуатационных расходов и уменьшению экологического следа. Системы замкнутого цикла нанесения смолы минимизируют потери материала за счёт точной дозировки количества смолы и повторного использования излишков, повышая коэффициент использования сырья и снижая расходы на утилизацию. Функции документирования качества автоматически генерируют журналы партий и сертификационные данные, упрощая соответствие стандартам авиационной промышленности и требованиям заказчиков к качеству, а также снижая административную нагрузку. Станок для производства преформы также продлевает срок хранения материала благодаря контролируемым условиям обработки, предотвращающим преждевременное отверждение смолы, что максимизирует отдачу от инвестиций в сырьё. Производители получают конкурентные преимущества за счёт более быстрого реагирования на запросы клиентов, возможности предлагать индивидуальные решения и способности разрабатывать новые комбинации материалов без зависимости от внешних поставщиков. Оборудование поддерживает принципы бережливого производства, обеспечивая производство по принципу «точно в срок», что снижает затраты на хранение запасов и требования к площади складских помещений. Кроме того, внутреннее производство преформ защищает интеллектуальную собственность, сохраняя конфиденциальность собственных рецептур смол и технологических параметров вместо их раскрытия внешним поставщикам сырья. Диагностические системы станка предоставляют ранние предупреждения о потенциальных проблемах, позволяя проводить профилактическое техническое обслуживание и предотвращать внезапные поломки и простои в производстве, которые наносят ущерб отношениям с клиентами и доходам.

Советы и рекомендации

15 января 2026 г. линия по производству BLDC-моторов для кондиционеров отправлена в Индию

08

Apr

15 января 2026 г. линия по производству BLDC-моторов для кондиционеров отправлена в Индию

ПОДРОБНЕЕ
30 августа 2025 г., инспекция сборочной линии постоянного тока (BLDC) для наружного блока (ODU) кондиционера мощностью 45 Вт от индийского заказчика

08

Apr

30 августа 2025 г., инспекция сборочной линии постоянного тока (BLDC) для наружного блока (ODU) кондиционера мощностью 45 Вт от индийского заказчика

ПОДРОБНЕЕ
5 января 2026 г. станок с ЧПУ для формовки обмоток для высоковольтных двигателей отправлен в УЗ (Узбекистан)

07

Apr

5 января 2026 г. станок с ЧПУ для формовки обмоток для высоковольтных двигателей отправлен в УЗ (Узбекистан)

ПОДРОБНЕЕ

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный телефон / WhatsApp
Название компании
Сообщение
0/1000

станок для производства преформ

Передовые технологии пропитки смолой для обеспечения высокого качества материала

Передовые технологии пропитки смолой для обеспечения высокого качества материала

Ключевое технологическое преимущество станка для производства преформ заключается в его сложной системе пропитки смолой, обеспечивающей полное и равномерное насыщение армирующих волокон. В отличие от ручных процессов или примитивных методов нанесения покрытия, современные станки для производства преформ используют несколько методов пропитки — включая системы горячего плавления, методы нанесения растворов и прямое нанесение пленки смолы — в зависимости от химического состава смолы и требуемых характеристик материала. Процесс горячего плавления использует точно контролируемые нагревательные элементы, снижающие вязкость смолы до оптимального уровня текучести, что позволяет матрице на основе термореактивных или термопластичных смол проникать между отдельными филаментами в пучках волокон. Такая тщательная пропитка устраняет поры и непропитанные участки, которые в противном случае создавали бы зоны ослабления в готовых композитных конструкциях, напрямую повышая механические эксплуатационные характеристики, такие как прочность на растяжение, сопротивление сжатию и межслойная прочность на сдвиг. Станок оснащён доктор-ножами или обратными валковыми дозаторами, которые наносят строго заданное количество смолы на поверхность волокна, обеспечивая постоянное содержание смолы по всей ширине материала и в течение производственных циклов протяжённостью в тысячи метров. Точечные датчики нагрузки непрерывно контролируют скорость нанесения смолы и автоматически корректируют работу дозирующих систем для компенсации изменений вязкости, вызванных колебаниями температуры окружающей среды или различиями в партиях исходных материалов. Системы температурного профилирования формируют отдельные зоны нагрева вдоль линии производства, каждая из которых поддерживает строго заданные тепловые условия, регулируя скорость продвижения смолы и предотвращая преждевременное отверждение, при этом обеспечивая необходимые клейкость (tack) и драпируемость (drape) готового преформ-материала. Контролируемая среда предотвращает загрязнение воздушными частицами, способными нарушить целостность материала — особенно критично для аэрокосмических применений, где сертификация материалов требует соблюдения экстремально высоких стандартов чистоты. Системы контроля натяжения поддерживают постоянное напряжение волокна на всём протяжении процесса пропитки, предотвращая деформацию или разрыв волокон и обеспечивая стабильность геометрических размеров готового изделия. Система совместима с различными типами волоконных архитектур — включая однонаправленные ленты, тканые ткани и нетканые ткани — и автоматически адаптирует технологические параметры в зависимости от типа материала для оптимизации качества пропитки. Такая технологическая сложность напрямую обеспечивает получение высококачественных композитных деталей с предсказуемыми эксплуатационными характеристиками, снижение процента брака на последующих этапах обработки и увеличение срока хранения материала благодаря контролируемому продвижению смолы. Производители, применяющие эту передовую технологию пропитки, сообщают о значительном росте доли изделий, соответствующих требованиям с первого прохода при изготовлении сложных композитных компонентов, что позволяет сократить расходы на материалы и продолжительность производственного цикла, одновременно выполняя всё более жёсткие требования к качеству со стороны заказчиков из аэрокосмической и автомобильной отраслей, которым необходима прослеживаемость сертифицированных материалов и стабильность их механических свойств.
Интегрированные системы управления процессами, обеспечивающие стабильность производства

Интегрированные системы управления процессами, обеспечивающие стабильность производства

Современные станки для производства препрегов оснащены комплексными компьютеризированными системами управления, которые в режиме реального времени контролируют и регулируют все критические параметры процесса, обеспечивая беспрецедентную стабильность и прослеживаемость на всех этапах производственных операций. Эти интегрированные системы используют промышленные программируемые логические контроллеры, объединённые сетью множества датчиков, расположенных стратегически вдоль производственной линии для сбора данных о температуре, натяжении, скорости, вязкости смолы и геометрических размерах материала. Архитектура управления создаёт замкнутые контуры обратной связи, которые автоматически корректируют технологические параметры для поддержания заданных значений даже при изменении внешних факторов — например, колебаний температуры окружающей среды или различий в свойствах исходных материалов из разных партий поставщиков. Операторы взаимодействуют с интуитивно понятными человеко-машинными интерфейсами, оснащёнными графическими дисплеями, отображающими текущие условия процесса, исторические тренды и уведомления об аварийных ситуациях, что позволяет быстро выявлять и устранять любые отклонения до того, как они повлияют на качество материала. Функции управления рецептами хранят полные наборы технологических параметров для различных марок материалов, обеспечивая быструю смену производственных запусков с автоматической перенастройкой оборудования, что исключает ошибки ручной настройки и сокращает время подготовки с нескольких часов до нескольких минут. Возможности регистрации данных формируют исчерпывающие производственные записи по каждой выпущенной партии, включая номера партий исходных материалов, технологические условия в течение всего цикла, результаты контрольных испытаний качества и действия операторов, обеспечивая полную прослеживаемость, необходимую для соответствия требованиям аэрокосмической сертификации, а также упрощающую анализ первопричин в случае возникновения проблем с качеством готовых изделий спустя месяцы или годы после производства материала. Модули статистического управления процессом анализируют тренды данных для выявления постепенного дрейфа параметров до выхода за пределы допустимых значений, что позволяет осуществлять прогнозное техническое обслуживание и оптимизацию процессов, постоянно повышая стабильность характеристик материала и надёжность оборудования. Возможности удалённого доступа позволяют техническим специалистам в любое время и из любой точки с подключением к интернету отслеживать ход производства, диагностировать неисправности и обновлять управляющие параметры, снижая зависимость от наличия экспертов на месте и ускоряя решение проблем. Интеграция с системами планирования ресурсов предприятия обеспечивает автоматизированный учёт запасов, оптимизацию графиков производства и управление заказами клиентов, тем самым оптимизируя бизнес-процессы за пределами производственного участка. Системы управления также обеспечивают функции блокировок безопасности, защищающие операторов от опасных движений оборудования и предотвращающие повреждение аппаратуры при нарушении последовательности выполнения операций. Функции энергоменеджмента оптимизируют работу нагревательных элементов с учётом графика производства, снижая потребление электроэнергии в периоды простоя и гарантируя быстрый прогрев при возобновлении выпуска. Такой комплексный контроль технологического процесса трансформирует станок для производства препрегов из совокупности механических компонентов в интеллектуальную производственную систему, обеспечивающую стабильный выпуск высококачественных материалов при одновременном минимизации эксплуатационных затрат, снижении рисков, связанных с качеством, и создании необходимой документационной инфраструктуры для работы в регулируемых отраслях с жёсткими требованиями к сертификации.
Гибкие варианты конфигурации для удовлетворения разнообразных производственных потребностей

Гибкие варианты конфигурации для удовлетворения разнообразных производственных потребностей

Философия модульного проектирования, лежащая в основе современных установок для производства преформ, предоставляет производителям исключительную гибкость при конфигурировании оборудования, точно соответствующего их конкретным производственным требованиям, рыночной направленности и бюджетным ограничениям, а не вынуждая принимать стандартизированные системы, содержащие избыточные функции или не обладающие необходимыми возможностями. Поставщики оборудования предлагают множество вариантов конфигурации ключевых подсистем, включая ширину систем подачи материалов — от узких лент шириной всего пятьдесят миллиметров для специализированных применений до широких полотен шириной более двух метров для крупногабаритных аэрокосмических панелей, с соответствующими адаптациями систем пропитки, зон нагрева и механизмов намотки, масштабируемых надлежащим образом. Системы нанесения связующего могут быть сконфигурированы для термореактивных составов, таких как эпоксидные, фенольные или бисмалеимидные смолы, требующие оборудования для горячего расплавления, либо альтернативно настроены для термопластичных матриц, например PEEK, PPS или PEKK, которым необходимы более высокие температуры переработки и специализированные системы охлаждения для затвердевания материала перед намоткой. Возможности по скорости производства охватывают широкий диапазон: от медленных высокоточных систем, ориентированных на максимальный контроль качества для получения сертификации в аэрокосмической отрасли, до высокоскоростных конфигураций, ориентированных на производительность для промышленных применений с менее строгими требованиями, что позволяет производителям оптимизировать инвестиции в оборудование с учётом своей рыночной позиции. Системы размотки совместимы с различными типами волоконных заготовок: каретки для ровингов, барабанные конфигурации для тканых полотен и специализированные решения для материалов из распределённых нитей (spread tow), обеспечивая совместимость с предпочтительными форматами поставки волокна и минимизируя количество операций по его обработке. Дополнительные опциональные модули расширяют возможности оборудования: например, системы нанесения разделительной плёнки, автоматически чередующей прокладочные материалы для упрощения обращения с продукцией; устройства резки, позволяющие за один цикл производства преобразовать широкое полотно в несколько узких лент; или станции контроля качества с ультразвуковыми датчиками или камерами, автоматически выявляющими дефекты. Габариты установок для производства преформ значительно варьируются в зависимости от выбранных конфигурационных решений: компактные системы подходят для помещений с ограниченной площадью пола, тогда как более крупные установки могут включать удлинённые зоны нагрева для материалов, требующих более длительного теплового воздействия для достижения необходимой степени продвижения смолы. Уровень сложности систем управления также варьируется — от базовых ручных решений, подходящих для научно-исследовательских и опытно-конструкторских работ, до полностью автоматизированных систем, соответствующих стандартам Industry 4.0 и оснащённых передовыми средствами анализа данных для условий массового производства. Эта конфигурируемость распространяется и на требования к инженерным сетям: оборудование проектируется для работы при различных стандартах напряжения и частоты, соответствующих глобальной электрической инфраструктуре, а системы отвода отработанных газов масштабируются под возможности вентиляции конкретного объекта. Производители получают огромную выгоду от такой гибкости, поскольку могут инвестировать в оборудование, точно соответствующее их текущим потребностям, сохраняя при этом пути для последующего апгрейда и расширения возможностей по мере роста бизнеса или изменения рыночных требований, избегая как избыточных затрат на неиспользуемые функции, так и преждевременной замены оборудования из-за его устаревания. Возможность выбора соответствующих конфигурационных опций обеспечивает оптимальную отдачу от инвестиций в оборудование и одновременно укрепляет конкурентные позиции производителей в выбранных сегментах рынка за счёт согласования производственных возможностей с требованиями заказчиков и ожидаемым уровнем качества.
Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный телефон / WhatsApp
Название компании
Сообщение
0/1000