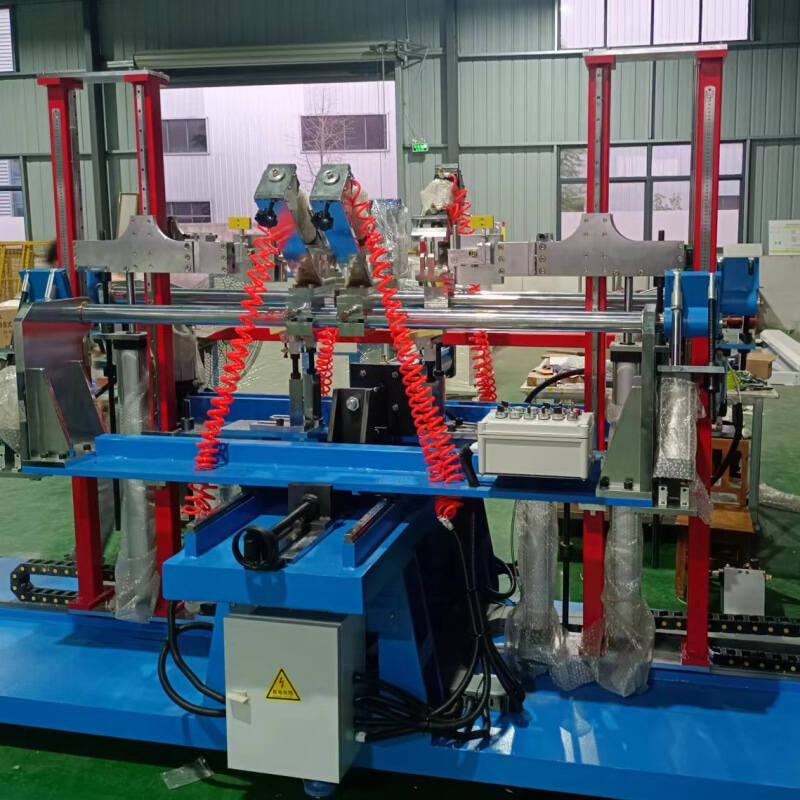
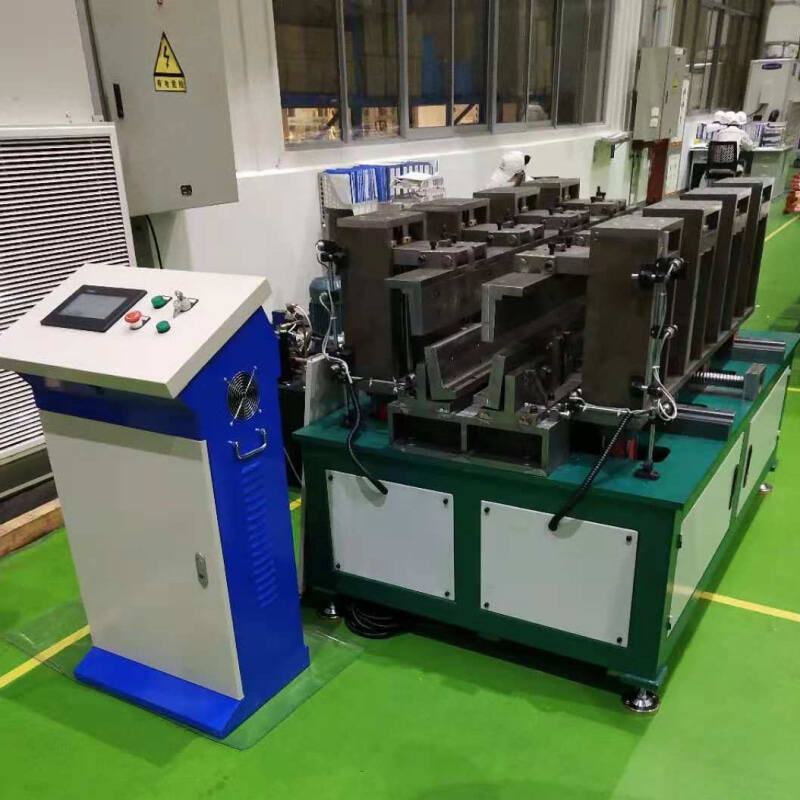
Машина для производства преформ из углеродного волокна: передовые решения в области производства композитов высочайшего качества

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный телефон / WhatsApp
Название компании
Сообщение
0/1000

машина для пропитанного углеродного волокна

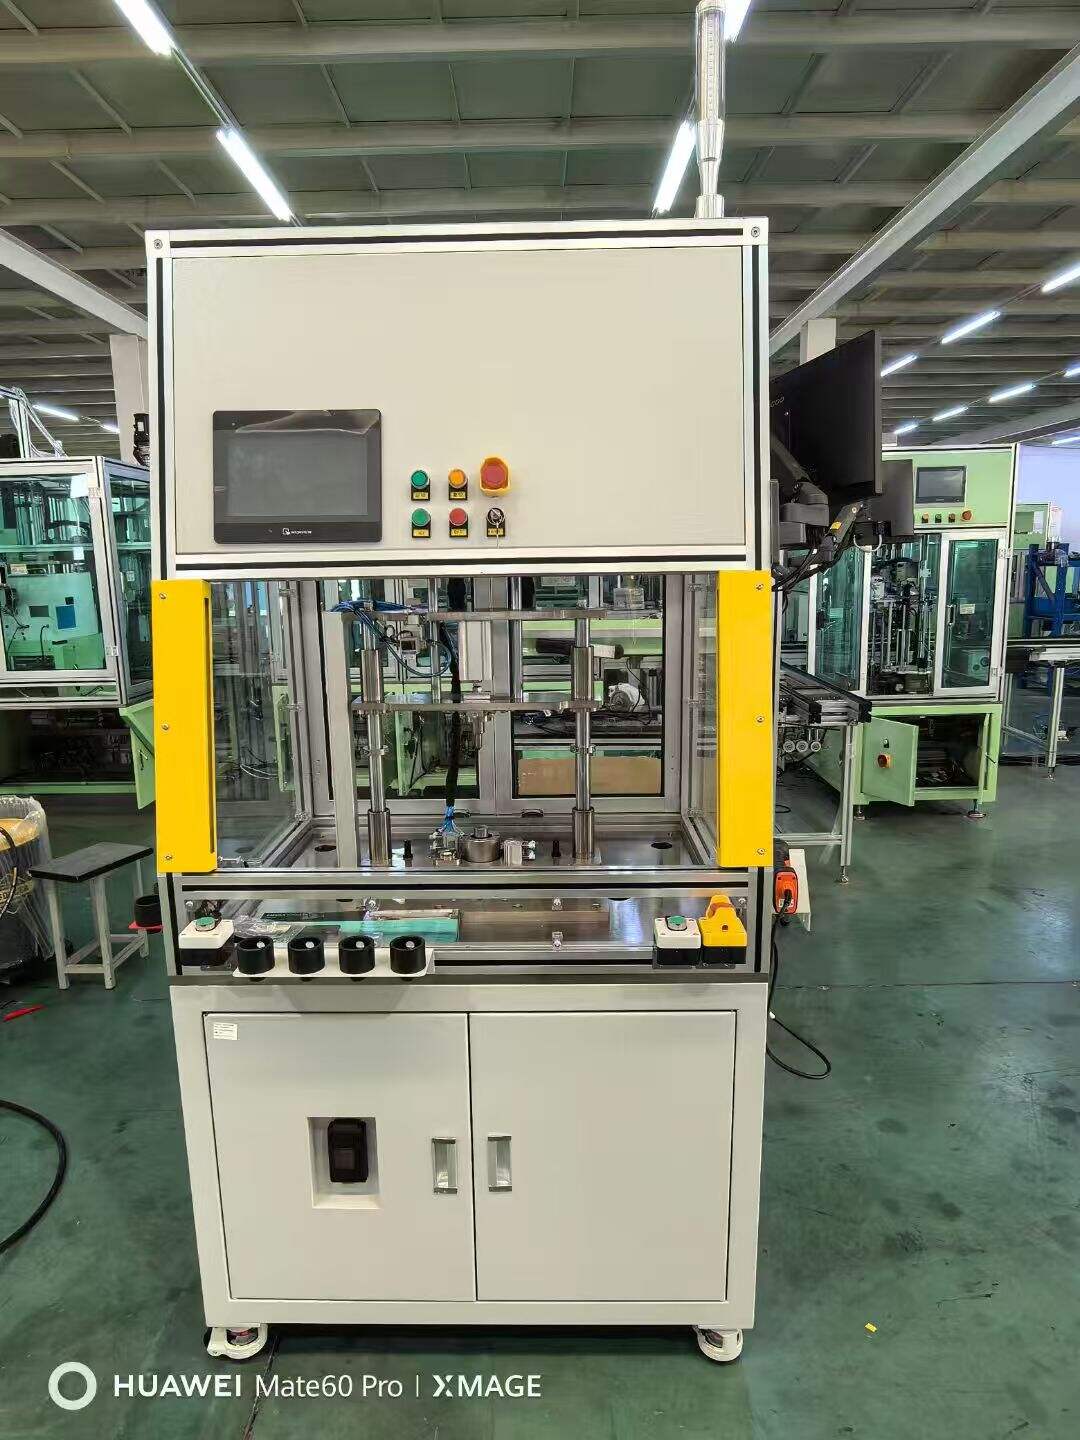
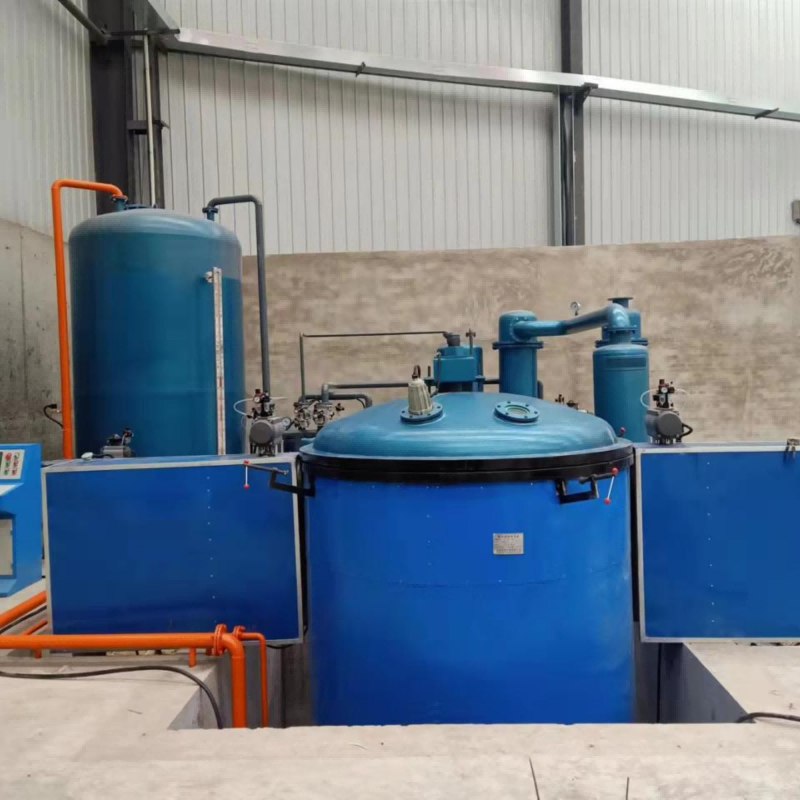
Установка для производства преформ из углеродного волокна представляет собой ключевую технологию в передовом производстве композитных материалов и предназначена для изготовления высококачественных преформ, сочетающих армирование углеродным волокном с точно контролируемыми системами связующего. Данное сложное оборудование автоматизирует критически важный процесс пропитки тканей или лент из углеродного волокна термореактивными или термопластичными смолами, создавая готовые к использованию композитные материалы для требовательных применений. Основные функции установки для производства преформ из углеродного волокна включают непрерывную подачу волокна, точное нанесение смолы с помощью систем покрытия или горячего плавления, контролируемую пропитку при заданных температуре и давлении, а также автоматическую намотку или резку готовых преформ. Современные модели оснащены многозонными системами нагрева, обеспечивающими оптимальную вязкость смолы на протяжении всего процесса пропитки и гарантирующими равномерное распределение смолы и стабильность свойств материала. Технологические особенности включают программируемые логические контроллеры (ПЛК), осуществляющие мониторинг и корректировку технологических параметров в реальном времени, системы контроля натяжения, предотвращающие повреждение или деформацию волокна, а также конструкции, совместимые с чистыми помещениями, исключающие риски загрязнения. Современные установки для производства преформ из углеродного волокна оснащаются гравиметрическими системами подачи для точного контроля содержания смолы, инфракрасными нагревательными элементами для быстрого изменения температуры и автоматическими системами нанесения защитной подложки, предохраняющей липкую поверхность преформы. Области применения установок для производства преформ из углеродного волокна охватывают множество отраслей, где первостепенное значение имеют малый вес, высокая прочность и размерная стабильность. Аэрокосмические предприятия используют эти установки для производства силовых элементов фюзеляжей, крыльев и хвостовых частей летательных аппаратов. В автомобильной промышленности преформы применяются для изготовления корпусов аккумуляторов электромобилей (EV), элементов шасси и кузовных панелей, позволяющих снизить массу транспортного средства без ущерба для безопасности. Производители спортивных товаров создают высокопроизводительные рамы велосипедов, ракетки для тенниса и клюшки для гольфа с использованием преформ, произведенных на таких установках. Компании ветроэнергетического сектора полагаются на стабильное качество преформ при производстве лопастей ветрогенераторов, а судостроительные компании — при изготовлении корпусных деталей и мачт. В секторе медицинского оборудования преформы применяются при производстве протезов и корпусов диагностического оборудования. Производители электроники используют специализированные преформы для печатных плат и оборудования для обработки полупроводников. Эта универсальная установка позволяет производителям обеспечивать воспроизводимое качество продукции, минимизировать отходы материалов и эффективно масштабировать производство, одновременно соблюдая строгие отраслевые спецификации и требования к сертификации в различных сегментах рынка.

Рекомендации по новым продуктам

Инвестиции в станок для производства преформ из углеродного волокна обеспечивают значительные практические преимущества, напрямую влияющие на эффективность производства и качество продукции. Прежде всего, такие станки значительно повышают стабильность процесса по сравнению с ручным пропитыванием. Каждый погонный метр преформы обладает одинаковым содержанием смолы, ориентацией волокон и механическими свойствами, что обеспечивает предсказуемую работу готовых деталей и существенно снижает процент брака при контрольных проверках качества. Такая стабильность позволяет производителям уверенно участвовать в тендерах на контракты с жёсткими допусками и требованиями к сертификации, не опасаясь колебаний характеристик от партии к партии, характерных для ручной укладки. Возможности автоматизации позволяют значительно снизить трудозатраты, устраняя необходимость в квалифицированных техниках для ручного пропитывания тканей — трудоёмкой операции, требующей длительной подготовки и дающей нестабильные результаты. Один оператор может управлять производством на станке, которое вручную потребовало бы нескольких работников, освобождая персонал для выполнения задач, добавляющих ценность, таких как инженерная поддержка или обеспечение качества. Использование материалов значительно улучшается, поскольку станок наносит строго заданное количество смолы, исключая её избыточное применение, характерное для ручных методов и приводящее к неоправданному увеличению массы и стоимости, а также ухудшению механических свойств. Такая точность обычно снижает расход смолы на 15–25 %, обеспечивая существенную экономию при работе с дорогостоящими эпоксидными системами. Скорость производства существенно возрастает: станки работают непрерывно со скоростью до нескольких метров в минуту, тогда как ручные процессы достигают лишь долей этой производительности. Такое ускорение позволяет производителям выполнять крупные заказы в более короткие сроки, улучшая денежный поток и удовлетворённость клиентов, а также снижая затраты на незавершённое производство. Закрытая рабочая среда защищает материалы от загрязнения пылью, влагой и маслами, которые ухудшают эксплуатационные характеристики композитов и вызывают расслоение в процессе эксплуатации. Эта защита особенно важна при производстве материалов авиационного класса, подвергающихся строгим квалификационным испытаниям, где даже незначительное загрязнение ведёт к дорогостоящему отбракованию материала. Системы контроля температуры поддерживают оптимальные условия обработки независимо от внешних условий в цехе, гарантируя, что качество продукции летом будет соответствовать качеству зимой без необходимости сезонной корректировки составов или технологических процедур. Станки совместимы с различными форматами волокна — однонаправленными лентами, ткаными материалами и распределёнными (spread tow) волокнами, обеспечивая гибкость производства для удовлетворения разнообразных требований заказчиков без необходимости инвестировать в несколько специализированных систем. Цифровой мониторинг процесса создаёт подробные производственные записи, удовлетворяющие требованиям авиационной и автомобильной отраслей к прослеживаемости: фиксируются все параметры обработки для каждой партии, что позволяет быстро провести анализ первопричин в случае отказов изделий спустя годы после их выпуска. Безопасность персонала повышается, поскольку операторы избегают прямого контакта с неполимеризованной смолой, способной вызывать раздражение кожи или дыхательных путей, а закрытые системы обращения со смолой минимизируют выбросы летучих органических соединений, для улавливания которых требуются дорогостоящие системы вентиляции и экологические разрешения. Станки бесшовно интегрируются с оборудованием для подготовки волокна на входе и автоклавами или печами для отверждения на выходе, формируя эффективные производственные ячейки, минимизирующие перемещение материалов и снижающие риски загрязнения при транспортировке. Окупаемость инвестиций обычно наступает в течение двух–четырёх лет за счёт совокупной экономии на заработной плате, материалах и снижении объёмов брака, одновременно расширяя доступные рынки благодаря повышению возможностей удовлетворять потребности клиентов, предъявляющих высокие требования к качеству в регулируемых отраслях.

Последние новости

15 января 2026 г. линия по производству BLDC-моторов для кондиционеров отправлена в Индию

08

Apr

15 января 2026 г. линия по производству BLDC-моторов для кондиционеров отправлена в Индию

ПОДРОБНЕЕ
30 августа 2025 г., инспекция сборочной линии постоянного тока (BLDC) для наружного блока (ODU) кондиционера мощностью 45 Вт от индийского заказчика

08

Apr

30 августа 2025 г., инспекция сборочной линии постоянного тока (BLDC) для наружного блока (ODU) кондиционера мощностью 45 Вт от индийского заказчика

ПОДРОБНЕЕ
5 января 2026 г. станок с ЧПУ для формовки обмоток для высоковольтных двигателей отправлен в УЗ (Узбекистан)

07

Apr

5 января 2026 г. станок с ЧПУ для формовки обмоток для высоковольтных двигателей отправлен в УЗ (Узбекистан)

ПОДРОБНЕЕ

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный телефон / WhatsApp
Название компании
Сообщение
0/1000

машина для пропитанного углеродного волокна

Точная технология контроля количества смолы для обеспечения превосходных эксплуатационных характеристик материала

Точная технология контроля количества смолы для обеспечения превосходных эксплуатационных характеристик материала

Технология точного контроля смолы, интегрированная в современные установки для производства пропитанных углеродных волокон (prepreg), представляет собой прорывное достижение, кардинально меняющее качество композитных материалов и их эксплуатационные характеристики. Эта сложная система использует гравиметрические дозирующие насосы в сочетании с мониторингом вязкости в реальном времени, обеспечивая точную подачу смолы в заданном количестве с допусками, как правило, не превышающими ±2 % от целевых значений. Такая точность имеет принципиальное значение, поскольку содержание смолы напрямую определяет механические свойства, поведение при отверждении и технологические характеристики готового prepreg-материала. Избыток смолы приводит к образованию тяжёлых, смолонасыщенных слоистых материалов, склонных к образованию микротрещин и снижению объёмной доли волокна, что ухудшает соотношение прочности к массе. Недостаток смолы оставляет «сухие» участки, где волокна не полностью пропитаны, создавая концентрации напряжений, провоцирующие преждевременное разрушение под нагрузкой. Система контроля непрерывно измеряет расход смолы с помощью кориолисовых расходомеров, которые регистрируют массовый расход независимо от изменений вязкости, вызванных колебаниями температуры, обеспечивая высокую точность даже при изменении внешних условий в течение производственных смен. В передовых установках реализована замкнутая обратная связь: встроенные датчики измеряют фактическое содержание смолы в только что пропитанном материале методами поглощения бета-излучения или ёмкостного измерения и автоматически корректируют частоту вращения насосов для устранения любых отклонений до того, как будет потрачен значительный объём материала. Такая возможность немедленной коррекции предотвращает выпуск продукции, не соответствующей техническим требованиям, которая потребовала бы дорогостоящей утилизации и привела бы к задержкам графика из-за необходимости повторного производства. Подсистема температурного контроля поддерживает вязкость смолы в узком диапазоне, необходимом для полного смачивания волокон без чрезмерного растекания, которое может вызвать дефицит смолы по краям или неравномерное распределение. Многосекционные нагревательные элементы позволяют независимо регулировать температуру на разных этапах процесса: более прохладные зоны — на начальном этапе раскрытия волокна, чтобы предотвратить преждевременное продвижение смолы; более тёплые зоны — во время пропитки, чтобы снизить вязкость и обеспечить проникновение смолы в пучки волокон; и зоны контролируемого охлаждения — для повышения липкости (tack) материала перед последующими операциями обработки. Для термопластичных prepreg-материалов система достигает повышенных температур, необходимых для плавления полимерных матриц, одновременно точно контролируя время выдержки, чтобы предотвратить термическую деградацию, способную ухудшить механические свойства. Практические преимущества для заказчиков проявляются множеством способов, напрямую влияющих на рентабельность и конкурентные позиции. Заказчики из аэрокосмической отрасли добиваются успешной сертификации с первого раза, поскольку свойства материала остаются в пределах установленных спецификаций на протяжении всей производственной партии, исключая дорогостоящие и трудоёмкие циклы повторной сертификации, вызываемые технологическими отклонениями. Автомобильные производители сокращают количество итераций при изготовлении прототипов, поскольку детали, изготовленные из prepreg-материала, полученного на таких установках, демонстрируют предсказуемое упругое восстановление формы (spring-back) и усадку при отверждении, что позволяет точно скорректировать оснастку уже на первых образцах, а не прибегать к дорогостоящему подбору параметров методом проб и ошибок. Производители спортивных товаров обеспечивают стабильные эксплуатационные характеристики своей продукции, укрепляя репутацию бренда: каждая ракетка для тенниса или рама велосипеда обладает одинаковой жёсткостью и характеристиками гашения вибраций, от которых напрямую зависит результативность спортсменов. Повышенная однородность материала позволяет реализовывать программы облегчения конструкций: инженеры уверенно задают меньшую толщину слоистых материалов, зная, что материал надёжно обеспечит требуемые проектные характеристики без применения повышенных коэффициентов запаса прочности, компенсирующих технологические колебания. Такое снижение массы напрямую повышает топливную эффективность в транспортных средствах и улучшает эксплуатационные характеристики в рекреационных изделиях, где каждый грамм имеет значение для спортсменов, стремящихся получить минимальное, но решающее преимущество.
Автоматизированная производственная эффективность, которая трансформирует экономику производства

Автоматизированная производственная эффективность, которая трансформирует экономику производства

Автоматизированная производственная эффективность, обеспечиваемая станками для производства преформ из углеродного волокна, принципиально меняет экономику композитного производства, позволяя предприятиям масштабировать операции с прибылью и одновременно сохранять стандарты качества, предъявляемые премиальными сегментами рынка. В отличие от ручного производства преформ, требующего квалифицированных техников, выполняющих повторяющиеся операции с присущей им изменчивостью и ухудшением качества вследствие усталости, автоматизированные системы работают непрерывно с постоянной скоростью и неизменной точностью — от первой до третьей смены. Станки обрабатывают материал со скоростью от двух до пятнадцати метров в минуту в зависимости от массы ткани и типа связующего, что соответствует повышению производительности в пять–десять раз по сравнению с ручными методами, достигающими обычно лишь долей метра в минуту даже при работе опытных операторов. Такое значительное увеличение скорости позволяет производителям выполнять объёмы выпуска, ранее требовавшие нескольких ручных рабочих мест, с помощью одной автоматизированной линии, концентрируя производство на меньшей площади и снижая накладные расходы на единицу продукции. Возможность непрерывной работы означает, что производственные циклы могут охватывать несколько смен без потерь времени на наладку и расхода материала, связанных с остановкой и повторным запуском ручных процессов, при которых частично пропитанные материалы подлежат утилизации. Современные станки оснащены системами быстрой замены компонентов, позволяющими переключаться между различными типами волокна, шириной полотна или составами связующего за считанные минуты вместо часов, что максимизирует полезное время работы и обеспечивает экономически целесообразное производство небольших партий для узкоспециализированных применений. Автоматизированные системы контроля натяжения предотвращают повреждение и деформацию волокна, характерные для ручной обработки, где нестабильные усилия натяжения вызывают волнистость волокон, ухудшающую механические свойства и внешний вид изделий в видимых областях применения. Точное поддержание натяжения гарантирует, что волокна остаются прямыми и равномерно распределёнными по всей ширине материала, что максимизирует эффективность армирования и позволяет создавать более тонкие слоистые конструкции, обеспечивающие эквивалентную прочность при меньших затратах на материал. Станки оснащены автоматизированными системами обнаружения дефектов с оптическим контролем, которые в реальном времени выявляют загрязнения, участки недостаточной пропитки связующим или нарушения ориентации волокон и автоматически маркируют такие участки для удаления, не допуская попадания бракованного материала в производство, где он вызвал бы дорогостоящий брак деталей на этапе окончательного контроля. Такой встроенный контроль качества резко снижает уровень отходов на стадии изготовления деталей, где стоимость материала суммируется с трудозатратами и расходами на оснастку, делая стоимость брака в пять–двадцать раз выше стоимости исходного преформенного материала. Повышение производительности труда распространяется не только на непосредственное управление оборудованием, но и охватывает смежные процессы — как предшествующие, так и последующие: стабильные свойства материала упрощают планирование укладки, снижают вариабельность циклов автоклава и минимизируют потребность в инспекции после отверждения. Производители сообщают о снижении трудозатрат на единицу продукции на 40–60 % при переходе от ручного к автоматизированному производству преформ; при этом экономия возрастает при увеличении объёмов выпуска, поскольку фиксированные капитальные затраты на оборудование распределяются на большее количество выпускаемой продукции. Цифровые системы управления процессом генерируют исчерпывающие данные о производстве, что позволяет реализовывать инициативы по непрерывному совершенствованию и выявлять возможности оптимизации, способствующие дальнейшему повышению эффективности со временем. Заказчики получают выгоду от сокращения сроков выполнения заказов благодаря более быстрому их исполнению производителями, улучшения показателей своевременной поставки, что упрощает планирование цепочек поставок, а также часто — от снижения цены за единицу продукции, поскольку часть экономии передаётся клиентам в силу конкурентной динамики рынка. Для производителей улучшенная экономика открывает возможность выхода на ценочувствительные сегменты рынка, ранее нерентабельные при ручных методах производства, расширяя совокупный адресный рынок и повышая коэффициент загрузки производственных мощностей, что позволяет более эффективно распределять фиксированные издержки. Комбинация повышенной производительности, снижения трудозатрат, уменьшения уровня отходов и повышения стабильности качества обеспечивает привлекательную норму возврата инвестиций, которая, как правило, оправдывает приобретение оборудования даже для средних объёмов производства, где автоматизированные решения ранее считались экономически сомнительными.
Универсальные возможности работы с несколькими форматами для удовлетворения разнообразных требований применения

Универсальные возможности работы с несколькими форматами для удовлетворения разнообразных требований применения

Универсальные многоформатные возможности, заложенные в передовые машины для производства преформ из углеродного волокна, обеспечивают производителям исключительную гибкость при удовлетворении разнообразных требований заказчиков и спецификаций применения с использованием единой производственной платформы, устраняя необходимость в нескольких специализированных системах, которые занимают ценные площади цеха и требуют значительных капитальных вложений. Такие адаптируемые машины поддерживают различные форматы волокна: однонаправленные ленты шириной от узких 25 мм, применяемых при намотке нитей, до широких двухметровых лент — для изготовления панелей фюзеляжа летательных аппаратов; тканые полотна с переплетениями полотняного, саржевого и атласного типов, обеспечивающие сбалансированные механические свойства и хорошую драпируемость при формировании сложных контуров; а также инновационные материалы на основе расправленных ровингов, в которых пучки волокон сплющиваются для получения сверхтонких армирующих элементов, предназначенных для высокопроизводительных применений. Совместимость с системами связующего охватывает термореактивные смолы, включая стандартные эпоксидные смолы, модифицированные эпоксидные составы (с резиновыми или термопластичными добавками) для повышения стойкости к повреждениям, высокотемпературные бисмалеимиды и полиимиды — для деталей двигателей, фенолформальдегидные смолы — для огнестойких применений и цианатэфиры — для радиопрозрачных обтекателей, где требуется низкая диэлектрическая проницаемость, а также всё более востребованные термопластичные матрицы, включая ПЭЭК, ППС и полиамидные композиции, позволяющие проводить консолидацию без автоклава и обеспечивающие потенциальную перерабатываемость. Такая широкая совместимость с материалами позволяет производителям оперативно реагировать на требования заказчиков без задержек и рисков, связанных с сертификацией новых производственных методов, обеспечивая конкурентное преимущество на быстро меняющихся рынках, где технологии материалов постоянно развиваются. Машины оснащены регулируемыми технологическими параметрами: независимое управление несколькими зонами нагрева в диапазоне от комнатной температуры до 400 °C — для переработки термопластов; переменная скорость линии, адаптируемая под различную вязкость смол и форматы волокна; программируемые настройки давления пропитки, оптимизирующие проникновение смолы в зависимости от архитектуры ткани — от плотных переплетений, требующих повышенного давления, до рыхлых, нуждающихся в бережном воздействии во избежание деформации. Возможность регулировки ширины обрабатываемого материала позволяет работать как с лабораторными образцами шириной 50 мм (для разработки материалов), так и с полной производственной шириной, что даёт возможность проводить научно-исследовательские и опытно-конструкторские работы непосредственно на промышленном оборудовании, гарантируя, что характеристики прототипных материалов точно соответствуют производственным, а не внося риски масштабирования при переходе от лабораторного оборудования к промышленному. Системы подложечных плёнок поддерживают различные виды разделительной бумаги, термопластичных плёнок и специализированных подложек в зависимости от требований последующей обработки, а автоматическое обнаружение и обработка стыков предотвращает простои в процессе непрерывного производства при замене рулонов плёнки. В передовых машинах реализован модульный дизайн, позволяющий устанавливать различные методы пропитки на одной базовой платформе: нанесение раствора (смола растворяется в летучих растворителях, затем наносится и высушивается), горячее нанесение (твердые плёнки смолы расплавляются и ламинируются на волокно) и прямая жидкая пропитка с помощью дозирующих валков или формующих головок. Такая модульность даёт производителям возможность выбрать оптимальный метод пропитки для конкретной смолы и формата волокна, а затем переоборудовать оборудование по мере изменения ассортимента продукции без необходимости замены всей машины. Практические преимущества для заказчиков проявляются в повышении оперативности выполнения индивидуальных заказов, сокращении сроков от оформления коммерческого предложения до поставки благодаря уверенности производителей в том, что их оборудование способно реализовать самые разнообразные технические требования, а также в расширении возможностей выбора материалов, что позволяет оптимизировать эксплуатационные характеристики изделий вместо вынужденных компромиссов, навязываемых ограничениями производственных мощностей поставщиков. Производители для авиакосмической отрасли особенно ценят такую универсальность, поскольку программы сертификации зачастую предписывают строго определённые формы материалов и условия их переработки, отличающиеся в зависимости от модели летательного аппарата и расположения компонента, что требует высокой гибкости производства для сохранения статуса единственного поставщика сразу по нескольким программам. Автомобильные производители получают выгоду при запуске новых платформ, когда ранние прототипы могут использовать иные материалы по сравнению с серийными автомобилями, что позволяет поставщикам поддерживать разработку без необходимости содержания отдельных производственных линий. Универсальность также открывает перед производителями возможности в различных сегментах рынка, снижая бизнес-риски за счёт диверсификации и позволяя эффективно использовать уже имеющиеся инвестиции в оборудование вместо узкой специализации под отдельные отрасли, которая повышает уязвимость к цикличности отрасли. Научно-исследовательские учреждения и разработчики материалов особенно высоко ценят многоформатную способность оборудования, поскольку она позволяет систематически изучать влияние архитектуры волокна и химического состава смолы на свойства преформ и поведение в процессе переработки, ускоряя инновационные циклы при создании материалов нового поколения. Инвестиции в универсальное оборудование, как правило, обеспечивают более высокую долгосрочную отдачу по сравнению со специализированными однозадачными машинами, поскольку такое оборудование способно адаптироваться к изменяющемуся ассортименту продукции без риска устаревания, поддерживает высокий уровень загрузки при смещении рыночного спроса между различными областями применения и предоставляет стратегическую гибкость для освоения новых перспективных направлений по мере расширения сфер применения композитных материалов в отраслях, стремящихся к облегчению конструкций и повышению эксплуатационных характеристик.
Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Мобильный телефон / WhatsApp
Название компании
Сообщение
0/1000