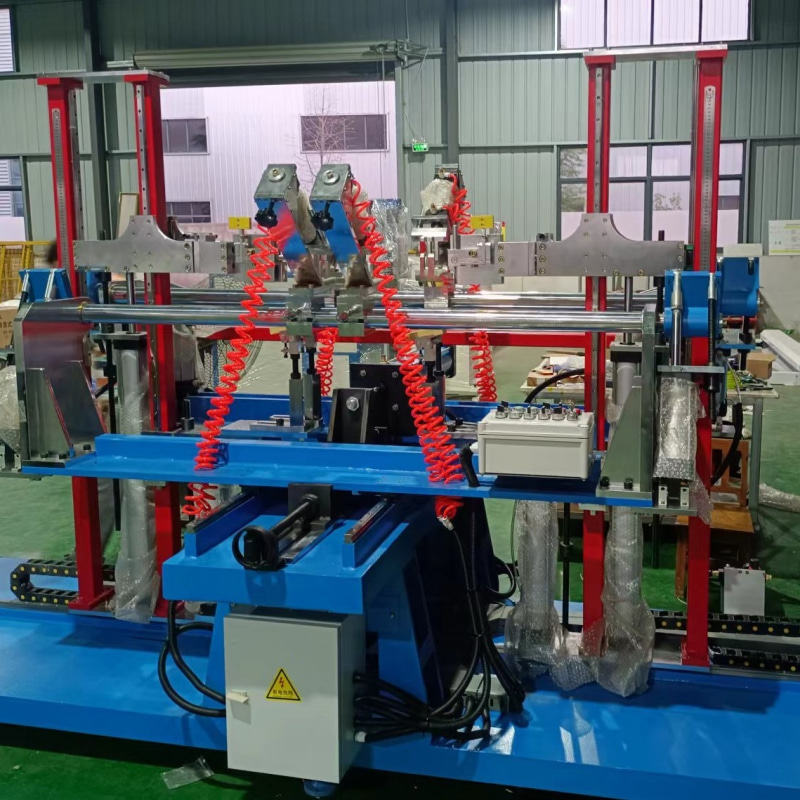
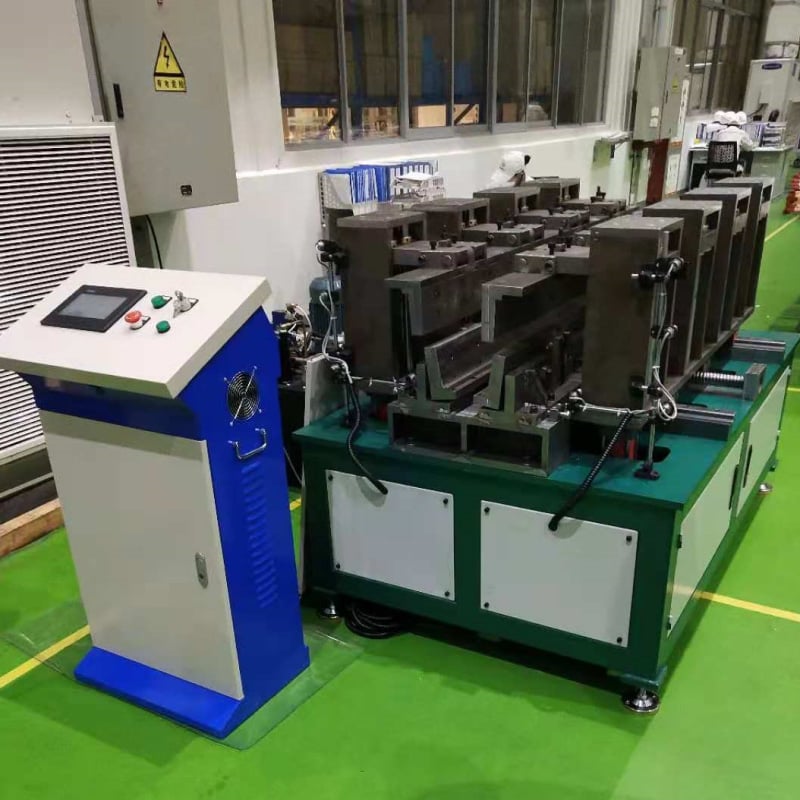
Ածխածնի մետաղալարի պրեպրեգ մեքենա. Ընդհանուր բարձրորակ կոմպոզիտային արտադրության համար առաջադեմ արտադրական լուծումներ

Ստացեք անվճար գնահատական

Մեր ներկայացուցիչը շուտով կապվի ձեզ հետ:
Էլ. փոստ
Անուն
Շարժական հեռախոս / WhatsApp
Ընկերության անվանում
Հաղորդագրություն
0/1000

ածխածնի մանրաթելի պրեպրեգի մեքենա

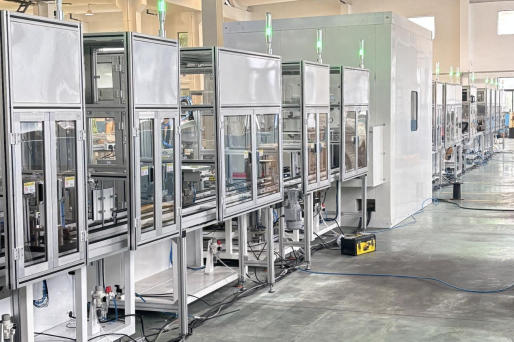
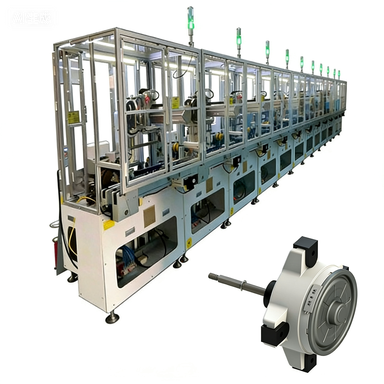
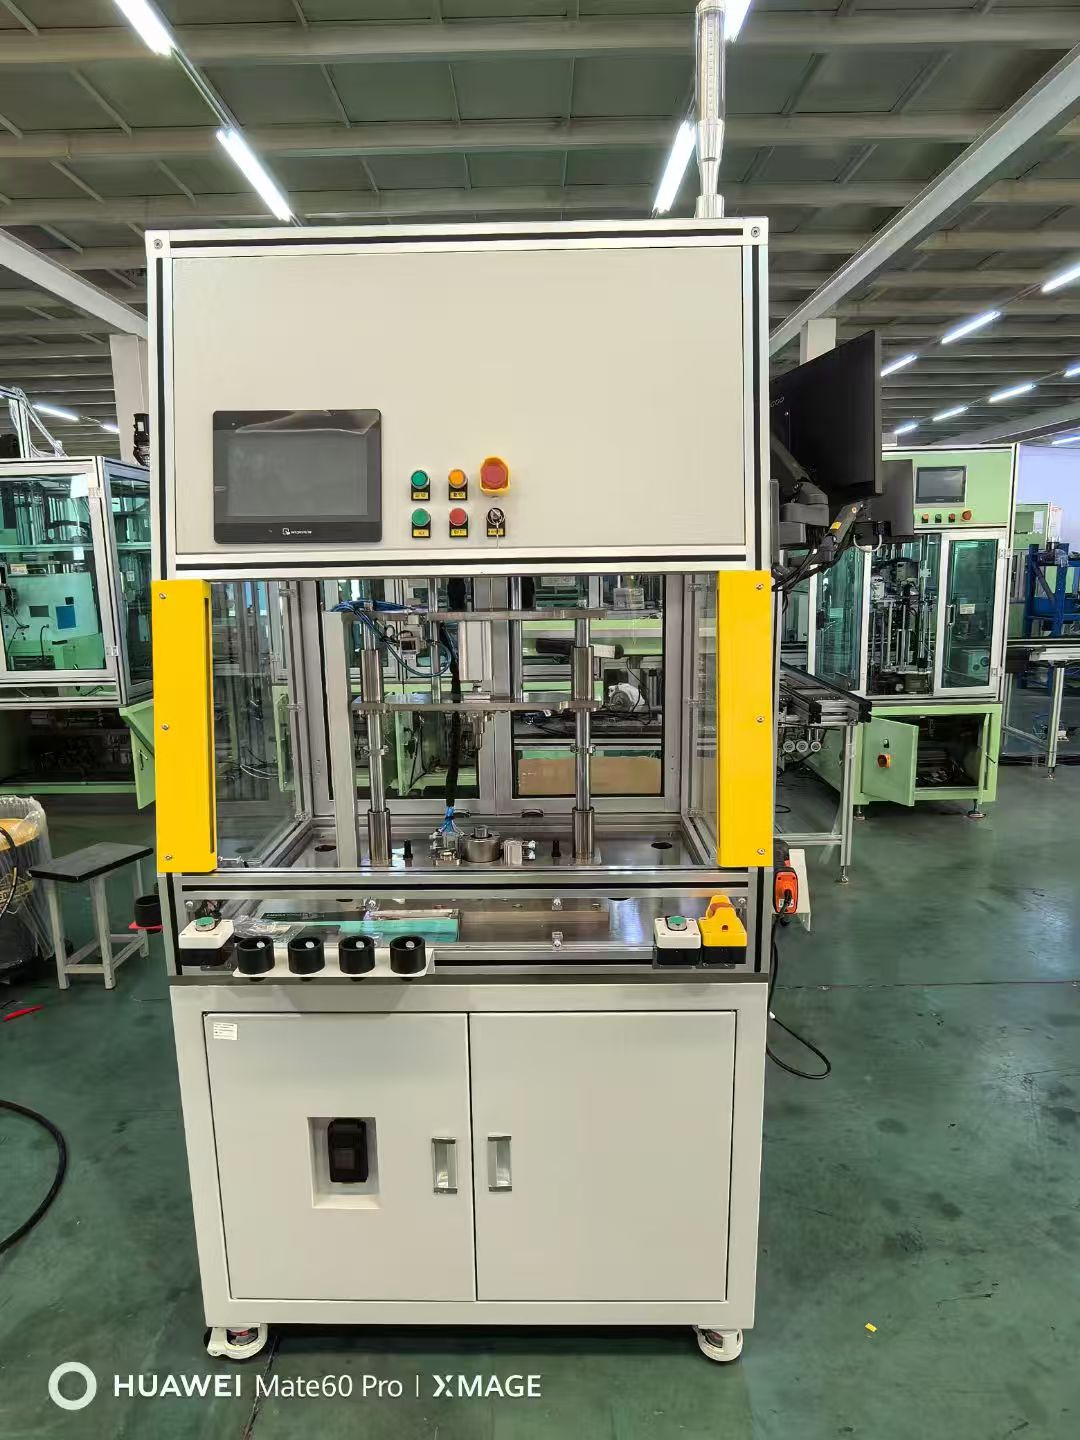
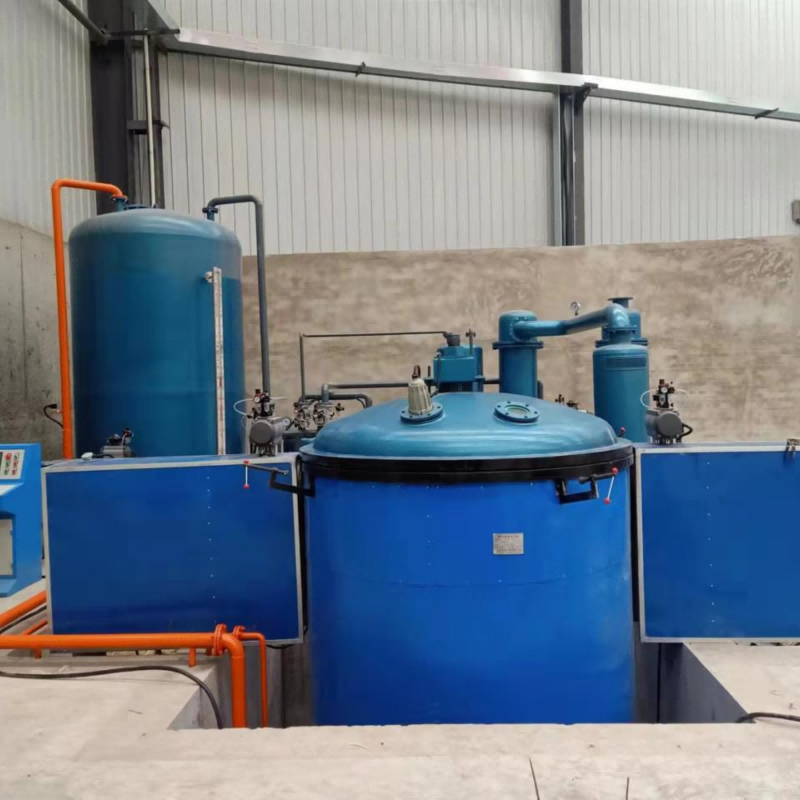
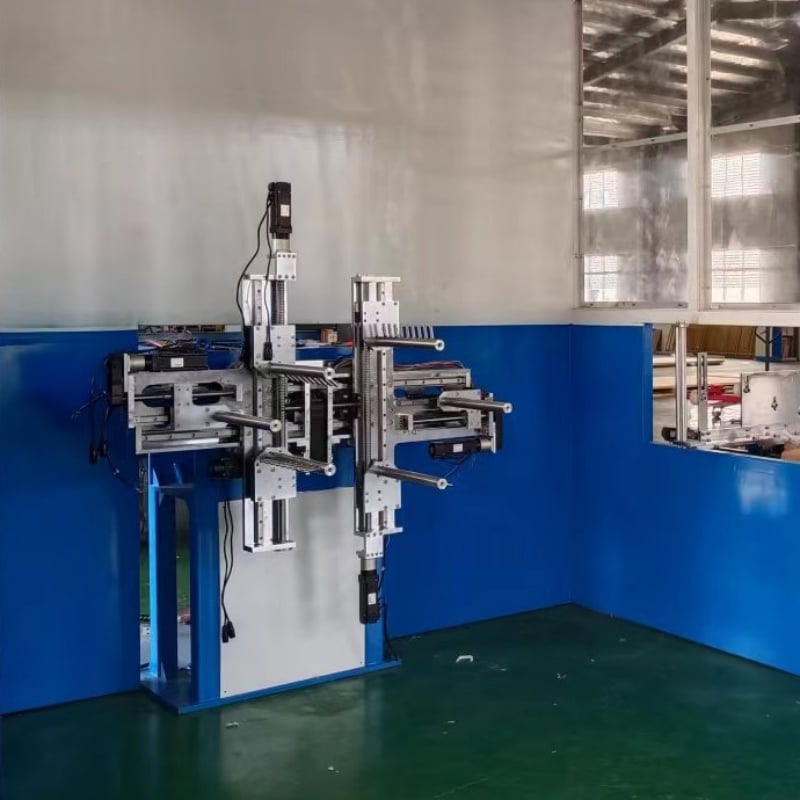
Ածխածնի մետաղալարի պրեպրեգի մեքենան ներկայացնում է բարդ կոմպոզիտային արտադրության հիմնարար տեխնոլոգիա, որը նախատեսված է բարձրորակ պրեպրեգի նյութերի արտադրման համար՝ միավորելով ածխածնի մետաղալարի ամրապնակումը ճշգրիտ վերահսկվող ռեզինային համակարգերի հետ: Այս բարդ սարքավորումը ավտոմատացնում է ածխածնի մետաղալարի գործվածքների կամ ժապավենների թերմոսետային կամ թերմոպլաստիկ ռեզիններով համալրման կարևորագույն գործընթացը՝ ստեղծելով պատրաստի օգտագործման համար կոմպոզիտային նյութեր բարդ կիրառումների համար: Ածխածնի մետաղալարի պրեպրեգի մեքենայի հիմնական գործառույթներն են՝ անընդհատ մետաղալարի մատակարարումը, պատվածքի կամ տաք հալման համակարգերի միջոցով ճշգրիտ ռեզինի կիրառումը, սահմանված ջերմաստիճանի և ճնշման պայմաններում վերահսկվող համալրումը, ինչպես նաև վերջնական պրեպրեգի նյութերի ավտոմատացված փաթեթավորումը կամ կտրումը: Առաջադեմ մոդելները սահմանված ջերմաստիճանային գոտիների համակարգ են օգտագործում՝ համալրման ընթացքում ռեզինի օպտիմալ ծագումը պահպանելու համար, ինչը երաշխավորում է ռեզինի համասեռ բաշխումը և նյութի համասեռ հատկությունները: Տեխնոլոգիական հատկանիշները ներառում են ծրագրավորելի տրամաբանական վերահսկիչներ, որոնք իրական ժամանակում վերահսկում են և ճշգրտում են մշակման պարամետրերը, լարման վերահսկման համակարգեր, որոնք կանխում են մետաղալարի վնասումը կամ ձևափոխումը, և մաքուր սենյակների համատեղելի դիզայն, որը վերացնում է աղտոտման ռիսկերը: Ժամանակակից ածխածնի մետաղալարի պրեպրեգի մեքենաները ներառում են գրավիմետրիկ մատակարարման համակարգեր ռեզինի ճշգրիտ պարունակության վերահսկման համար, ինֆրակարմիր տաքացման տարրեր արագ ջերմաստիճանի արձագանքի համար և ավտոմատացված հետնային թաղանթի կիրառում՝ պրեպրեգի սոսնձվող մակերեսի պաշտպանության համար: Ածխածնի մետաղալարի պրեպրեգի մեքենաների կիրառումը ընդգրկում է բազմաթիվ արդյունաբերություններ, որտեղ թեթև քաշի և ուժի, ինչպես նաև չափսերի կայունության պահանջները առաջնային են: Ավիատիեզերական արտադրողները հիմնվում են այս մեքենաների վրա՝ ինքնաթիռների մարմինների, թևերի և պոչային մասերի կառուցվածքային բաղադրիչներ արտադրելու համար: Ավտոմոբիլային ոլորտը օգտագործում է պրեպրեգի նյութերը EV մեքենաների մետաղալարի մարտկոցների պահպանակների, շասսիի բաղադրիչների և մեքենայի մարմնի սալիկների համար՝ մեքենայի քաշը նվազեցնելու և միաժամանակ ապահովելու անվտանգության ստանդարտները: Սպորտային ապրանքների արտադրողները մեքենայի միջոցով արտադրված պրեպրեգերի օգնությամբ ստեղծում են բարձր կատարողականությամբ հեծանիվների շրջանակներ, թենիսի ռակետներ և գոլֆի մեկենաներ: Քամու էներգիայի ընկերությունները հիմնվում են տուրբինի թեքված մասերի արտադրության համար պրեպրեգի համասեռ որակի վրա, իսկ ծովային արդյունաբերությունը արտադրում է նավային մարմինների բաղադրիչներ և մաստեր: Բժշկական սարքավորումների ոլորտը օգտագործում է պրեպրեգի նյութերը պրոթեզների և ախտորոշման սարքավորումների պահպանակների համար: Էլեկտրոնիկայի արտադրողները օգտագործում են հատուկ պրեպրեգեր սխեմատիկ տախտակների և կիսահաղորդչային մշակման սարքավորումների համար: Այս բազմաֆունկցիոնալ սարքավորումը հնարավորություն է տալիս արտադրողներին հասնել կրկնվող որակի, նվազեցնել նյութերի կորուստը և արդյունավետ մեծացնել արտադրությունը՝ միաժամանակ բավարարելով տարբեր շուկայական հատվածներում ստորագրված արդյունաբերական սպեցիֆիկացիաների և սերտիֆիկացման պահանջները:

Նոր արտադրանքի առաջարկություններ

Կառլոնային մանրաթելային պրեփրեգի մեքենայի վրա ներդրումները բերում են զգալի գործնական օգուտներ, որոնք ուղղակիորեն ազդում են արտադրության արդյունավետության եւ արտադրանքի որակի վրա: Նախ եւ առաջ, այս մեքենաները զգալիորեն բարելավում են համահունչությունը ձեռքով պտտման մեթոդների համեմատ: Նախապատրաստված նյութի յուրաքանչյուր մետր ունի նույն խարիսխի պարունակություն, մանրաթելերի կողմնորոշում եւ մեխանիկական հատկություններ, ինչը վերածվում է պատրաստի մասերի կանխատեսելի կատարման եւ զգալիորեն նվազեցնում է որակի ստուգումների ընթացքում մերժման մակարդակը: Այս համահունչությունը նշանակում է, որ արտադրողները կարող են վստահորեն բյուջե ներկայացնել պայմանագրերի համար, որոնք պահանջում են խիստ հանդուրժողականություն եւ հավաստագրման համապատասխանություն ՝ առանց անհանգստանալու խմբաքանակից խմբաքանակ փոփոխությունների մասին, որոնք խանգարում են ձեռքով տեղադրման գործընթացներին: Ավտոմատացման հնարավորությունները զգալիորեն նվազեցնում են աշխատուժի ծախսերը ՝ վերացնելով հմտ տեխնիկների անհրաժեշտությունը գործել գործիքի ձեռքով լցնելու համար, որը ժամանակատար գործ է, որը պահանջում է լայնամասշտաբ վերապատրաստում եւ առաջացնում է անհամապատասխան արդյունքներ: Միակ օպերատորը կարող է վերահսկել մեքենայի արտադրությունը, որը այլ կերպ պահանջում է բազմաթիվ աշխատողների, ազատելով անձնակազմը ավելացված արժեք ունեցող գործունեության համար, ինչպիսիք են ինժեներական աջակցությունը կամ որակի ապահովումը: Մատերալի օգտագործումը կտրուկ բարելավվում է, քանի որ մեքենան ճշգրիտորեն կիրառում է նշված խարույկի քանակը ՝ խուսափելով ձեռքով գործընթացներում սովորական ավելորդ խարույկի կիրառումից, որը ավելացնում է անպետք քաշ եւ ծախսեր ՝ վտանգելով մեխանիկական հատկությունները: Այս ճշգրտությունը սովորաբար նվազեցնում է խարիսխի սպառումը 15-25 տոկոսով, ինչը զգալի խնայողություններ է առաջացնում թանկարժեք էպոքսինային համակարգերի հետ աշխատելու դեպքում: Արտադրության արագությունը զգալիորեն մեծանում է, քանի որ մեքենաները անընդհատ աշխատում են րոպեում մի քանի մետր արագությամբ, համեմատած ձեռքով գործընթացների հետ, որոնք հասնում են այդ ծավալի միայն մասնաբաժինին: Այս արագացումը թույլ է տալիս արտադրողներին ավելի կարճ ժամանակահատվածում կատարել ավելի մեծ պատվերի կատարումը, բարելավելով կանխիկ հոսքը եւ հաճախորդների բավարարվածությունը, միաժամանակ նվազեցնելով աշխատանքային պահեստային ծախսերը: Փակ մշակման միջավայրը պաշտպանում է նյութերը փոշու, խոնավության եւ յուղերի աղտոտումից, որոնք նվազեցնում են կոմպոզիտային կատարողականը եւ առաջացնում են ծառայության ընթացքում դելամինացիայի ձախողումներ: Այս պաշտպանությունը հատկապես արժեքավոր է, երբ արտադրվում են օդատիեզերական նյութեր, որոնք ենթարկվում են խիստ որակավորման փորձարկումների, որտեղ նույնիսկ փոքր աղտոտումը հանգեցնում է նյութի թանկացման: Ջերմաստիճանի վերահսկման համակարգերը պահպանում են օպտիմալ մշակման պայմանները անկախ գործարանի շրջակա միջավայրի պայմաններից, ապահովելով ամառային արտադրության ձմեռային որակի համապատասխանությունը առանց ձեւավորման կամ ընթացակարգերի սեզոնային փոփոխությունների: Մեքենաները տեղավորվում են միատեսակ մանրաթելերի տարբեր ձեւաչափերում, ներառյալ միակողմ ժապավենները, հյուսված հյուսվածքները եւ տարածված ձգող նյութերը, ապահովելով արտադրության ճկունություն ՝ հաճախորդների տարբեր պահանջներին բավարարելու համար ՝ առանց ներդրումներ կատարելու բազմաթիվ մասնագիտացված Դիջիտալ գործընթացների վերահսկողությունը ստեղծում է մանրամասն արտադրական գրքեր, որոնք բավարարում են օդատիեզերական եւ ավտոմոբիլային հետընթացության պահանջները, փաստագրում են յուրաքանչյուր խմբաքանակի յուրաքանչյուր մշակման պարամետր եւ հնարավորություն են տալիս արագ վերլուծել արմատային պատճառը, եթե արտ Աշխատողների անվտանգությունը բարելավվում է, քանի որ օպերատորները խուսափում են չսուրացված խարույշների հետ ուղղակի շփումից, որոնք կարող են առաջացնել մաշկի զգայունացում կամ շնչառական բորբոքում, եւ փակ խարույշների կառավարման համակարգերը նվազեցնում են թռչ Մեքենաները միաժամանակ միաձուլվում են մանրաթելերի պատրաստման սարքավորումների եւ ավտոկլավի կամ փայտի ամրացման համակարգերի հետ, ստեղծելով արդյունավետ արտադրական բջիջներ, որոնք նվազագույնի հասցնում են նյութերի կառավարումը եւ նվազեցնում են փոխադրման գործողությունների ընթացքում աղտոտման ռիսկ Ներդրումների վերադարձը սովորաբար տեղի է ունենում 2-4 տարվա ընթացքում աշխատուժի, նյութերի եւ կոտրվածքների նվազեցման խնայողությունների միջոցով, միաժամանակ ընդլայնելով հասցեագրվող շուկաները կարգավորվող արդյունաբերություններում որակի զգայուն հաճախորդներին սպասարկելու բարելավված կարողության միջոցով:

Վերջին նորություններ

2026 թվականի հունվարի 15՝ օդի սառեցման սարքերի BLDC շարժիչների արտադրական գիծը ուղարկվեց Հնդկաստան

08

Apr

2026 թվականի հունվարի 15՝ օդի սառեցման սարքերի BLDC շարժիչների արտադրական գիծը ուղարկվեց Հնդկաստան

ՏԵՍՆԵԼ ԱՎԵԼԻՆ
2025 թվականի օգոստոսի 30-ին՝ 45 Վտ օդի սառեցման սարքի ODU BLDC շարժիչի հավաքման գծի ստուգումը Հնդկաստանի հաճախորդի կողմից

08

Apr

2025 թվականի օգոստոսի 30-ին՝ 45 Վտ օդի սառեցման սարքի ODU BLDC շարժիչի հավաքման գծի ստուգումը Հնդկաստանի հաճախորդի կողմից

ՏԵՍՆԵԼ ԱՎԵԼԻՆ
2026 թվականի հունվարի 5-ին՝ բարձր լարման շարժիչների համար CNC սարքավորում սարքավորումների ուղարկումը Ուզբեկստան (UZ)

07

Apr

2026 թվականի հունվարի 5-ին՝ բարձր լարման շարժիչների համար CNC սարքավորում սարքավորումների ուղարկումը Ուզբեկստան (UZ)

ՏԵՍՆԵԼ ԱՎԵԼԻՆ

Ստացեք անվճար գնահատական

Մեր ներկայացուցիչը շուտով կապվի ձեզ հետ:
Էլ. փոստ
Անուն
Շարժական հեռախոս / WhatsApp
Ընկերության անվանում
Հաղորդագրություն
0/1000

ածխածնի մանրաթելի պրեպրեգի մեքենա

Ճշգրտված սմոլայի վերահսկման տեխնոլոգիա՝ բարձրորակ նյութային հատկությունների համար

Ճշգրտված սմոլայի վերահսկման տեխնոլոգիա՝ բարձրորակ նյութային հատկությունների համար

Ժամանակակից ածուխային մետաղալարի պրեպրեգ մեքենաների մեջ ինտեգրված ճշգրտության ռեզինի կառավարման տեխնոլոգիան ներկայացնում է մի հեղափոխական ձեռքբերում, որը հիմնարարորեն փոխում է կոմպոզիտային նյութերի որակը և աշխատանքային բնութագրերը: Այս բարդ համակարգը օգտագործում է գրավիմետրիկ չափման պոմպներ՝ իրական ժամանակում վիսկոզության մոնիտորինգի հետ միասին, որպեսզի ճշգրտորեն ապահովի նշված ռեզինի պարունակությունը՝ սովորաբար նպատակային արժեքներից մինուս կամ պլյուս երկու տոկոս սխալով: Այս ճշգրտությունը կարևորագույնն է, քանի որ ռեզինի պարունակությունը ուղղակիորեն որոշում է վերջնական պրեպրեգ նյութի մեխանիկական հատկությունները, սառեցման վարքագիծը և մշակման բնութագրերը: Ռեզինի ավելցուկը ստեղծում է ծանր, ռեզինով հարուստ շերտավորումներ, որոնք հակ tendency են միկրոճեղքերի առաջացման և մանրաթելերի ծավալային բաժնի նվազման, ինչը վտանգում է ուժի և քաշի հարաբերությունը: Ռեզինի անբավարար քանակը թողնում է չոր տեղեր, որտեղ մանրաթելերը ամբողջությամբ չեն թրջվում, ստեղծելով լարվածության կենտրոններ, որոնք բեռնվածության տակ վաղաժամկետ ավարտի սկիզբն են դնում: Կառավարման համակարգը շարունակաբար չափում է ռեզինի հոսքի արագությունը՝ օգտագործելով Կորիոլիսի ուժի մետրեր, որոնք հայտնաբերում են զանգվածի հոսքը՝ անկախ ջերմաստիճանի փոփոխությամբ առաջացած վիսկոզության փոփոխություններից, այդպիսով երաշխավորելով ճշգրտությունը՝ նույնիսկ արտադրական շիֆտերի ընթացքում շրջակա միջավայրի պայմանների փոփոխության դեպքում: Ավելի բարդ մեքենաները ներառում են փակ օղակի հետադարձ կապ, որտեղ տեղադրված սենսորները չափում են հենց առաջ ներծծված նյութի իրական ռեզինի պարունակությունը՝ օգտագործելով բետա-ճառագայթների կլանման կամ կապացիտետի չափման մեթոդներ, իսկ պոմպերի արագությունները ավտոմատաբար ճշգրտվում են՝ որևէ շեղում ուղղելու համար, մինչև նյութի կարևոր կորուստ տեղի ունենա: Այս անմիջական ճշգրտման հնարավորությունը կանխում է սպեցիֆիկացիայից դուրս նյութի արտադրությունը, որը պահանջում է թանկարժեք վերացում և վերաարտադրման համար ժամանակի կորուստ: Ջերմաստիճանի կառավարման ենթահամակարգը պահպանում է ռեզինի վիսկոզությունը մի շատ նեղ սահմաններում՝ ապահովելու մանրաթելերի ամբողջական թրջումը՝ առանց չափից շատ հոսքի, որը կարող է առաջացնել ռեզինի պակաս ունեցող եզրեր կամ անհամասեռ բաշխում: Բազմագոտեյին տաքացման տարրերը թույլ են տալիս անկախ կառավարել տարբեր մշակման փուլերը՝ սկզբնական մանրաթելերի տարածման ժամանակ ավելի սառը գոտիներ օգտագործելով՝ ռեզինի վաղաժամկետ առաջացումը կանխելու համար, ներծծման ժամանակ ավելի տաք գոտիներ օգտագործելով՝ վիսկոզությունը նվազեցնելու համար մանրաթելերի փունջերի մեջ ներթափանցման համար, և վերահսկվող սառեցման գոտիներ օգտագործելով՝ հաջորդ մշակման գործողությունների համար սկավառակային կպչունությունը մեծացնելու համար: Թերմոպլաստիկ պրեպրեգների դեպքում համակարգը հասնում է պոլիմերային մատրիցները հալեցնելու համար անհրաժեշտ բարձր ջերմաստիճանների՝ միաժամանակ ճշգրտորեն վերահսկելով մնալու ժամանակը՝ ջերմային վնասվածքը կանխելու համար, որը կվտանգեր մեխանիկական հատկությունները: Հաճախորդների համար ստացված գործնական առավելությունները դրսևորվում են բազմաթիվ եղանակներով, որոնք ուղղակիորեն ազդում են շահաբերության և մրցակցային դիրքի վրա: Օդագնացության ոլորտի հաճախորդները ստանում են առաջին անգամ հաստատված որակավորում, քանի որ նյութի հատկությունները մնում են սպեցիֆիկացիայի սահմաններում ամբողջ արտադրական շարքի ընթացքում, ինչը վերացնում է գործընթացի փոփոխականությունների պատճառով առաջացող թանկարժեք և ժամանակատար վերաորակավորման ցիկլերը: Ավտոմոբիլային արտադրողները նվազեցնում են նախատիպերի կրկնության ցիկլերը, քանի որ մեքենայով արտադրված պրեպրեգից պատրաստված մասերը ցուցաբերում են կանխատեսելի վերականգնվելու հատկություն և սառեցման կծկման աստիճան, ինչը թույլ է տալիս ճշգրիտ գործիքային համապատասխանեցում կատարել սկզբնական արտադրանքների վրա՝ այլ ոչ թանկարժեք փորձարկումների և ճշգրտման փուլերի փոխարեն: Սպորտային ապրանքների արտադրողները ապահովում են համապատասխան արտադրանքի կայուն աշխատանքային բնութագրեր, ինչը մեծացնում է ապրանքանիշի հեղինակությունը, քանի որ յուրաքանչյուր թենիսի մեկենաս կամ հեծանիվի շրջանակ ունի նույն կոշտություն և վիբրացիայի թուլացման բնութագրեր, որոնց վրա հենվում են մարզիկները: Նյութի բարելավված համասեռությունը հնարավորություն է տալիս իրականացնել թեթևացման ծրագրեր, որտեղ ինժեներները վստահությամբ նշանակում են ավելի բարակ շերտավորումներ՝ իմանալով, որ նյութը վստահելիորեն կապահովի նախագծային հատկությունները՝ առանց գործընթացի փոփոխականության հաշվի առնելու համար անհրաժեշտ ապահովագրային գործակիցների: Այս քաշի նվազեցումը անմիջապես բերում է տրանսպորտային կիրառումներում վառելիքի ավելի բարձր օգտագործման արդյունավետության և վերականգնվող ապրանքներում ավելի բարձր աշխատանքային բնութագրերի, որտեղ յուրաքանչյուր գրամը կարևոր է մրցակցային առավելություն ձեռք բերելու համար մարզիկների համար:
Ավտոմատացված արտադրական արդյունավետություն, որը վերափոխում է արտադրության տնտեսությունը

Ավտոմատացված արտադրական արդյունավետություն, որը վերափոխում է արտադրության տնտեսությունը

Ածխածնի մետաղալարի նախնական պատրաստված մեքենաների կողմից ապահովվող ավտոմատացված արտադրական արդյունավետությունը հիմնարարորեն վերակառուցում է բաղադրյալ նյութերի արտադրության տնտեսագիտությունը՝ հնարավորություն տալով ձեռնարկություններին շահութաբերորեն մեծացնել իրենց գործունեությունը՝ միաժամանակ պահպանելով caրգավորված շուկայի բարձր հատվածների կողմից պահանջվող որակի ստանդարտները: Ի տարբերություն ձեռքով կատարվող նախնական պատրաստված արտադրության, որն անհրաժեշտաբար պահանջում է մասնագետ տեխնիկների մասնակցություն՝ կատարելով մեկնաբանված գործողություններ, որոնք բնորոշվում են բնական փոփոխականությամբ և հոգնածության պայմաններում որակի աստիճանական վատթարացմամբ, ավտոմատացված համակարգերը աշխատում են անընդհատ՝ առաջին հերթից մինչև երրորդ հերթի աշխատանքային ժամերի ընթացքում միևնույն արագությամբ և անվերապահ ճշգրտությամբ: Մեքենաները մշակում են նյութը 2-ից 15 մետր ամեն րոպե արագությամբ՝ կախված գործվածքի քաշից և խեժի համակարգից, ինչը ներկայացնում է 5–10 անգամ ավելի բարձր արտադրողականություն, քան ձեռքով մեթոդները, որոնք նույնիսկ փորձառու օպերատորների կողմից սովորաբար հասնում են մեկ րոպեում մետրի մի մասին: Այս կտրուկ արագության աճը հնարավորություն է տալիս արտադրողներին մեկ ավտոմատացված գծով ապահովել այն արտադրական ծավալները, որոնք ավանդաբար պահանջում էին մի քանի ձեռքով աշխատող կայաններ, ինչը թույլ է տալիս կենտրոնացնել արտադրությունը փոքր տարածքում՝ միաժամանակ նվազեցնելով յուրաքանչյուր միավորի վրա հաշվարկվող վարչական ծախսերը: Անընդհատ աշխատանքի հնարավորությունը նշանակում է, որ արտադրական ցիկլերը կարող են տևել մի քանի հերթի ընթացքում՝ առանց ձեռքով գործընթացների կանգնեցման և վերսկսման հետ կապված սկզբնական կարգավորման ժամանակի և նյութերի կորուստների, քանի որ մասնակի խոնավացված նյութերը ստիպված են վերացվել: Ժամանակակից մեքենաները սարքավորված են արագ փոխարինման համակարգերով, որոնք թույլ են տալիս արագ փոխել տարբեր մետաղալարի տեսակներ, լայնություններ կամ խեժի բաղադրություններ՝ փոխարինման ժամանակը չափվելով րոպեներով, այլ ոչ թե ժամերով, ինչը մաքսիմալացնում է արտադրական աշխատաժամերի օգտագործումը և հնարավորություն է տալիս տնտեսապես արդյունավետ արտադրել փոքր սերիաներ, որոնք ծառայում են մասնագիտացված կիրառումներին: Ավտոմատացված լարման վերահսկման համակարգերը կանխում են մետաղալարի վնասումն ու ձևաբեկումը, որոնք բնորոշ են ձեռքով մշակման ժամանակ, երբ անհամաչափ ձգման ուժերը առաջացնում են ալիքավորված մետաղալարեր, որոնք վնասում են մեխանիկական հատկությունները և վատացնում են տեսանելի կիրառումների էստետիկ տեսքը: Ճշգրիտ լարման պահպանումը ապահովում է, որ մետաղալարերը մնան ուղիղ և համաչափ բաշխված նյութի լայնությամբ, ինչը մաքսիմալացնում է ամրացման արդյունավետությունը և թույլ է տալիս ստեղծել ավելի բարակ շերտավորումներ, որոնք հասնում են նույն ամրության՝ նյութի ավելի քիչ ծախսերով: Մեքենաները սարքավորված են օպտիկական զննման համակարգերով, որոնք իրական ժամանակում հայտնաբերում են աղտոտում, խեժի պակաս ունեցող տեղամասեր կամ մետաղալարի անհամապատասխանություն, իսկ ազդված հատվածները ավտոմատաբար նշվում են հեռացման համար՝ այն դեպքում, երբ այդպիսի արտադրանքը չի թույլատրվում մտնել արտադրության մեջ, որտեղ այն կառաջացներ մասնակի մերժում վերջնական զննման ժամանակ՝ արժեքավոր մասերի համար: Այս տողային որակի ապահովման համակարգը կտրուկ նվազեցնում է մասնակի մերժման մակարդակը մասնակի մշակման փուլում, որտեղ նյութի արժեքը միավորվում է աշխատավարձի և սարքավորումների ծախսերի հետ՝ ստեղծելով մերժման ծախսեր, որոնք 5–20 անգամ բարձր են նախնական պատրաստված նյութի հիմնական արժեքից: Աշխատավարձի արդյունավետության բարելավումը չի սահմանափակվում ուղղակի շահագործմամբ, այլ ընդգրկում է նաև վերևի և ներքևի հոսքի գործողությունները, քանի որ համաչափ նյութի հատկությունները պարզեցնում են շերտավորման պլանավորումը, նվազեցնում են ավտոկլավի ցիկլերի տատանումները և նվազեցնում են վերջնական ամրացման հետ կապված զննման անհրաժեշտությունը: Արտադրողները հաղորդում են, որ ձեռքով արտադրությունից ավտոմատացված արտադրության անցման ժամանակ յուրաքանչյուր միավորի վրա աշխատավարձի ծախսերը նվազում են 40–60 %-ով, իսկ խոշոր ծավալների արտադրության դեպքում խնայողությունները ավելի են մեծանում, քանի որ ֆիքսված սարքավորումների ծախսերը բաշխվում են ավելի մեծ արտադրանքի վրա: Թվային գործընթացի վերահսկման համակարգերը ստեղծում են լիարժեք արտադրական տվյալներ, որոնք հնարավորություն են տալիս իրականացնել անընդհատ բարելավման նախաձեռնություններ և նույնիսկ ժամանակի ընթացքում հայտնաբերել օպտիմալացման հնարավորություններ՝ ավելի շատ բարելավելով արդյունավետությունը: Հաճախորդները շահում են ավելի կարճ առաքման ժամանակահատվածներից, քանի որ արտադրողները ավելի արագ են կատարում պատվերները, ինչպես նաև բարելավված ժամանակին առաքման ցուցանիշներից, որոնք պարզեցնում են մատակարարային շղթայի պլանավորումը, իսկ հաճախ նաև ավելի ցածր մեկ միավորի գներից՝ արդյունավետության խնայողությունները մասնակիորեն փոխանցվելով հաճախորդներին մրցակցային շուկայական դինամիկայի շնորհիվ: Արտադրողների համար բարելավված տնտեսագիտությունը հնարավորություն է տալիս ներգրավվել գնի նկատմամբ զգայուն շուկայի հատվածներում, որոնք ավանդաբար անտնտեսական էին ձեռքով արտադրության մեթոդներով, ինչը ընդլայնում է թիրախային շուկաները և մեծացնում է արտադրական հզորության օգտագործման մակարդակը՝ ավելի արդյունավետ բաշխելով ֆիքսված ծախսերը: Բարձր արտադրողականությունը, աշխատավարձի պահանջների նվազումը, մերժման մակարդակի իջեցումը և որակի համաչափության բարելավումը միասին ստեղծում են համոզիչ ներդրումների վերադարձ, որը սովորաբար արդարացնում է սարքավորումների ձեռքբերումը՝ նույնիսկ միջին ծավալների արտադրության դեպքում, երբ ավտոմատացված լուծումները նախկինում համարվում էին տնտեսապես սահմանային:
Բազմաձև հնարավորություններ՝ բավարարելով տարբեր կիրառման պահանջները

Բազմաձև հնարավորություններ՝ բավարարելով տարբեր կիրառման պահանջները

Առաջադեմ ածխածնային մետաղալարի պրեպրեգ մեքենաների մեջ ներդրված բազմաձև հնարավորությունը արտադրողներին տրամադրում է բացառիկ ճկունություն՝ հնարավորություն տալով մեկ արտադրական հարթակի միջոցով բավարարել տարբեր սպառողների պահանջները և կիրառման սպեցիֆիկացիաները, ինչը վերացնում է մի քանի մասնագիտացված համակարգերի անհրաժեշտությունը, որոնք զբաղեցնում են արժեքավոր հարկային տարածք և կապված են մեծ կապիտալային ռեսուրսների հետ: Այս ճկուն մեքենաները հնարավորություն են տալիս մշակել տարբեր մանրաթելային ձևավորումներ, այդ թվում՝ միաուղղության ժապավեններ՝ սկսած 25 մմ նեղ լայնությամբ, որոնք օգտագործվում են մանրաթելային պտտման կիրառումներում, մինչև 2 մետր լայնությամբ լայն ժապավեններ՝ օդանավերի մարմնի պանելների համար, մետաղալարի մետաղալարային մատերիալներ՝ պարզ, թեք և սատեն մետաղալարային ձևավորումներով, որոնք ապահովում են հավասարակշռված հատկություններ և լավ ձևավորվելու հատկություն բարդ կոնտուրների համար, ինչպես նաև նորարարական տարածված մանրաթելային նյութեր, որտեղ մանրաթելային փաթեթները սեղմվում են՝ ստեղծելու արտասովոր բարակ ամրացումներ բարձր կատարողականության կիրառումների համար: Ռեզինային համակարգերի համատեղելիությունը ընդգրկում է թերմոսետային քիմիական բաղադրություններ՝ ստանդարտ էպոքսիդներ, ամրացված էպոքսիդային բաղադրություններ ռետինային կամ թերմոպլաստիկ մոդիֆիկատորներով վնասի դիմացկունության համար, բարձր ջերմաստիճանային բիսմալեիմիդներ և պոլիիմիդներ շարժիչների բաղադրիչների համար, ֆենոլային նյութեր հրդեհի վտանգի բարձր մակարդակ պահանջող կիրառումների համար, ինչպես նաև ցիանատային էստերներ ռադիոկայանների համար, որտեղ անհրաժեշտ է ցածր դիէլեկտրիկ հատկություն, ինչպես նաև ավելի կարևոր դառնալու թերմոպլաստիկ մատրիցներ՝ PEEK, PPS և PA միացություններ, որոնք թույլ են տալիս ավտոկլավից դուրս կոնսոլիդացիա և հնարավոր վերամշակում: Այս լայն նյութային համատեղելիությունը հնարավորություն է տալիս արտադրողներին արագ արձագանքել սպառողների սպեցիֆիկացիաներին՝ առանց նոր արտադրական մեթոդների հաստատման հետ կապված ժամանակավոր հետաձգումների և ռիսկերի, ինչը մրցակցային առավելություն է տալիս արագ զարգացող շուկաներում, որտեղ նյութային տեխնոլոգիաները շարունակաբար զարգանում են: Մեքենաները սարքավորված են կարգավորելի գործընթացային պարամետրերով, այդ թվում՝ բազմաթիվ տաքացման գոտիների անկախ կառավարում (սկսած մթնոլորտային ջերմաստիճանից մինչև 400 °C), որոնք նախատեսված են թերմոպլաստիկ մշակման համար, փոփոխական գծային արագություններ՝ տարբեր ռեզինային վիսկոզությունների և մանրաթելային ձևավորումների համար, ինչպես նաև ծրագրավորելի ներծծման ճնշման կարգավորումներ, որոնք օպտիմալացնում են ռեզինի ներծծումը տարբեր մետաղալարային կառուցվածքների համար՝ սկսած բարձր ճնշում պահանջող խիտ մետաղալարային ձևավորումներից մինչև ձևավորման խախտումը կանխելու համար մեղմ մշակման պահանջող բաց մետաղալարային ձևավորումներ: Լայնության կարգավորման հնարավորությունները թույլ են տալիս մշակել նյութեր լաբորատորային մասշտաբի 50 մմ նմուշներից (որոնք օգտագործվում են նյութերի մշակման համար) մինչև լիարժեք արտադրական լայնություններ, ինչը հնարավորություն է տալիս կատարել հետազոտական և մշակման աշխատանքներ արտադրական սարքավորումների վրա, որոնք ապահովում են, որ նախատիպային նյութերը ճշգրիտ ներկայացնեն արտադրական բնութագրերը՝ առանց լաբորատորային սարքավորումներից արտադրական սարքավորումների անցման ժամանակ մասշտաբի մեծացման ռիսկերի ներմուծման: Ետնային թաղանթի համակարգերը համատեղելի են տարբեր ազատման թղթերի, թերմոպլաստիկ թաղանթների և մասնագիտացված լայներների հետ՝ կախված հետագա մշակման պահանջներից, իսկ ավտոմատ միացման հայտնաբերման և մշակման համակարգը կանխում է գործընթացի ընդհատումները, երբ անընդհատ արտադրական գործընթացի ընթացքում անհրաժեշտ է թաղանթի փոխարինում: Առաջադեմ մեքենաները ներառում են մոդուլային դիզայն, որտեղ տարբեր ներծծման մեթոդներ կարող են տեղադրվել նույն հիմնական հարթակի վրա, առաջարկելով տարբեր տարբերակներ՝ լուծույթի պատվածք (որտեղ ռեզինը լուծված է թռչուն լուծիչներում և հետագայում չորացվում է), տաք հալման պատվածք (որտեղ պինդ ռեզինային թաղանթները հալվում են և լամինացվում են մանրաթելերի վրա) և ուղղակի հեղուկ ներծծում՝ չափավորվող ռոլիկների կամ պատվածքի դաստակների միջոցով: Այս մոդուլային կառուցվածքը հնարավորություն է տալիս արտադրողներին ընտրել տվյալ ռեզինային համակարգերի և մանրաթելային ձևավորումների համար օպտիմալ ներծծման մեթոդը, այնուհետև վերակազմավորել սարքավորումները՝ առանց ամբողջ մեքենայի փոխարինման, երբ արտադրանքի խառնուրդը փոխվում է: Հաճախորդների համար այս ճկունության գործնական առավելությունները դրսևորվում են ավելի արագ արձագանքմամբ հատուկ պահանջներին, ավելի կարճ առաջարկությունից մինչև առաքում ժամանակահատվածներով, քանի որ արտադրողները վստահությամբ կարող են առաջարկել տարբեր սպեցիֆիկացիաներ՝ իմանալով, ո что իրենց սարքավորումները կարող են այդ պահանջները բավարարել, ինչպես նաև ավելի լայն նյութային տարբերակների հասանելիությամբ, որոնք թույլ են տալիս կատարողականության օպտիմալացում՝ այլ կերպ առաջացող համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության համար համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինել համատեղելիության սահմանափակումների պատճառով համատեղելիության համար ստիպված լինե......

Ստացեք անվճար գնահատական

Մեր ներկայացուցիչը շուտով կապվի ձեզ հետ:
Էլ. փոստ
Անուն
Շարժական հեռախոս / WhatsApp
Ընկերության անվանում
Հաղորդագրություն
0/1000