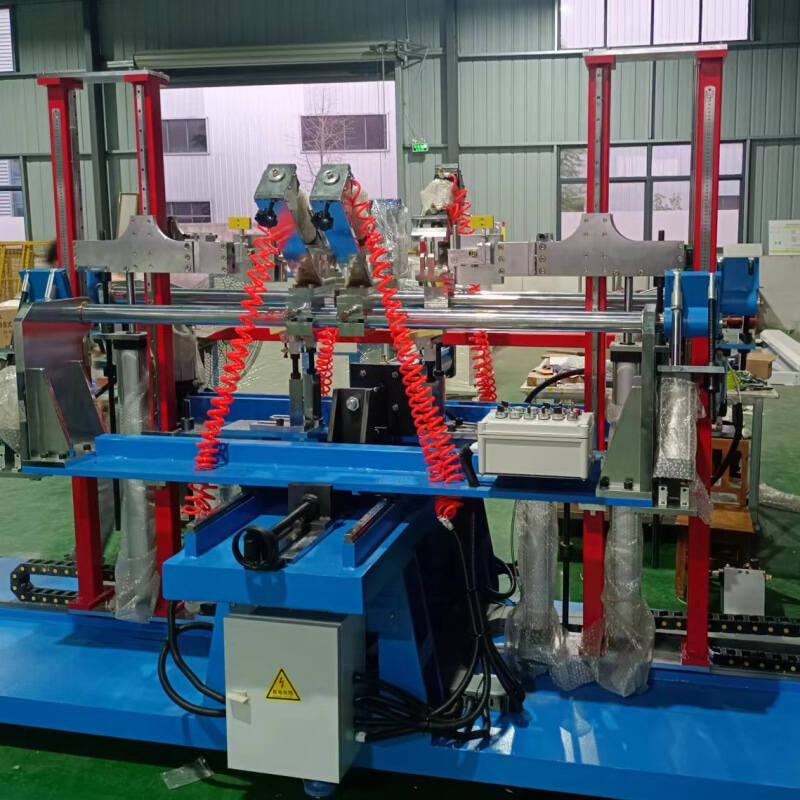
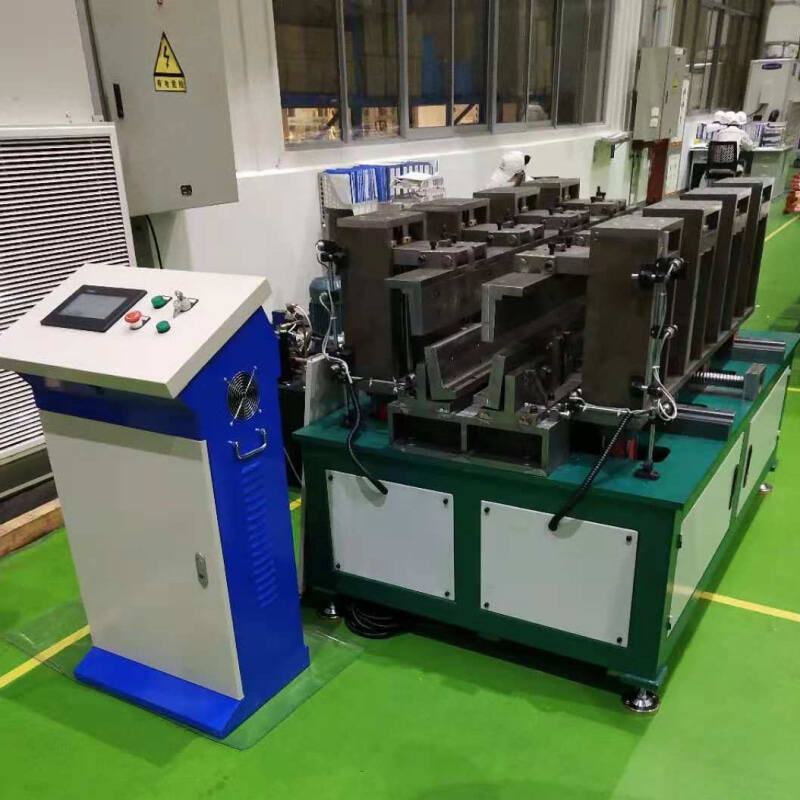
Machine à préimprégné en fibre de carbone : Solutions de fabrication avancées pour une production supérieure de composites

Obtenir un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom
Téléphone mobile / WhatsApp
Nom de l'entreprise
Message
0/1000

machine à préimprégnés en fibre de carbone

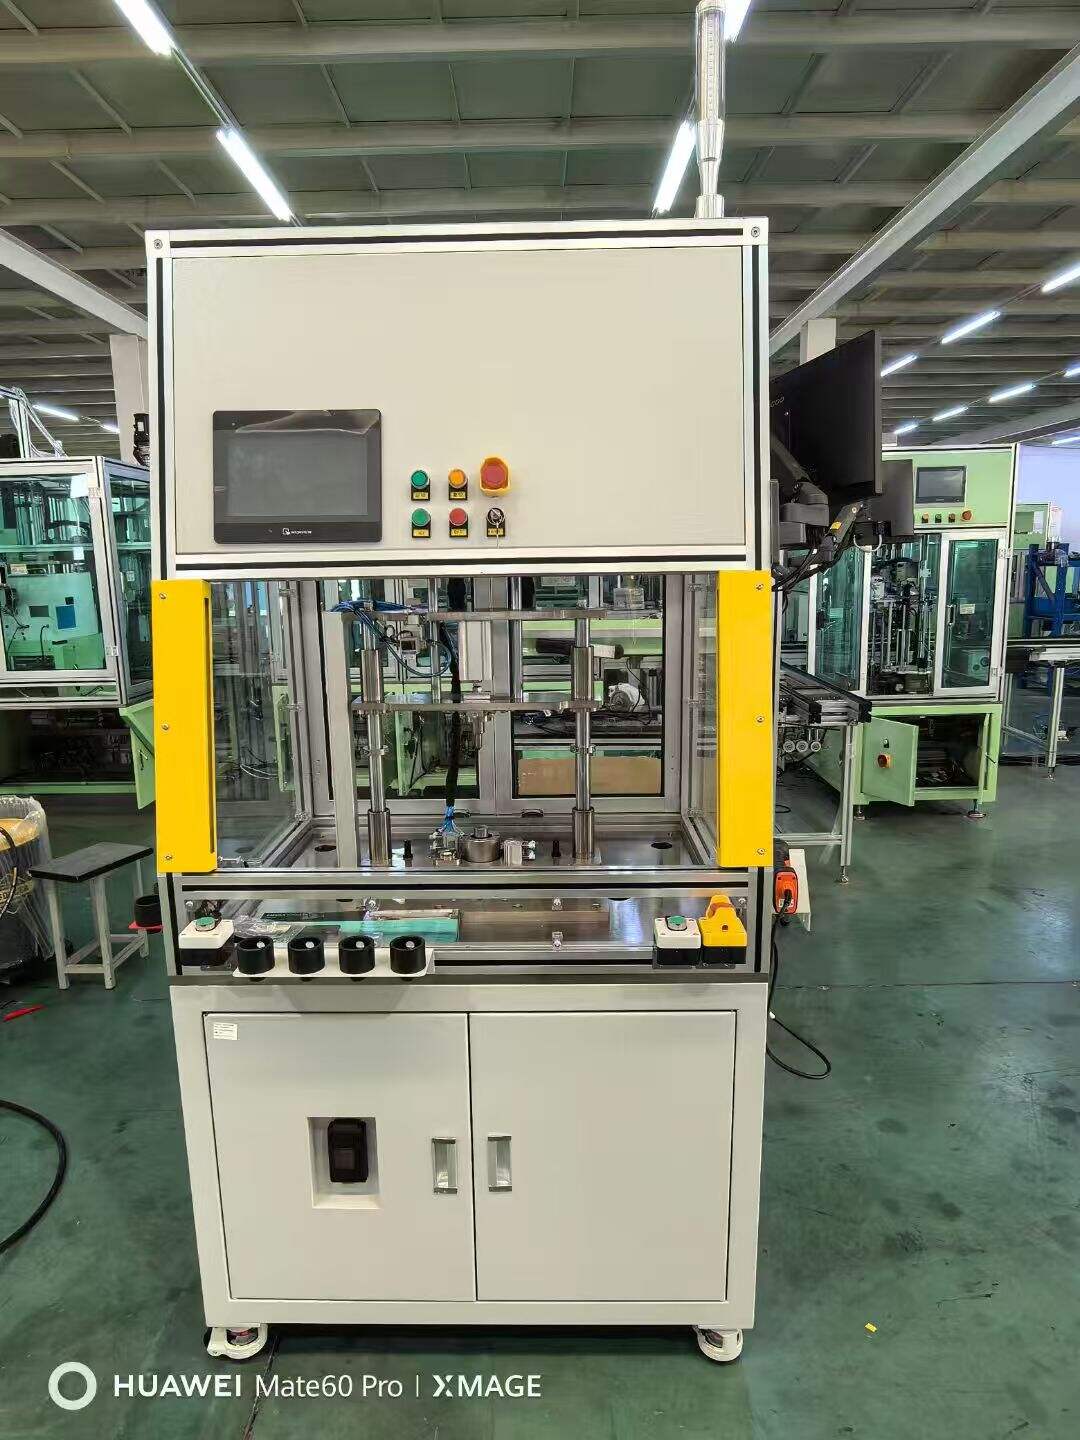
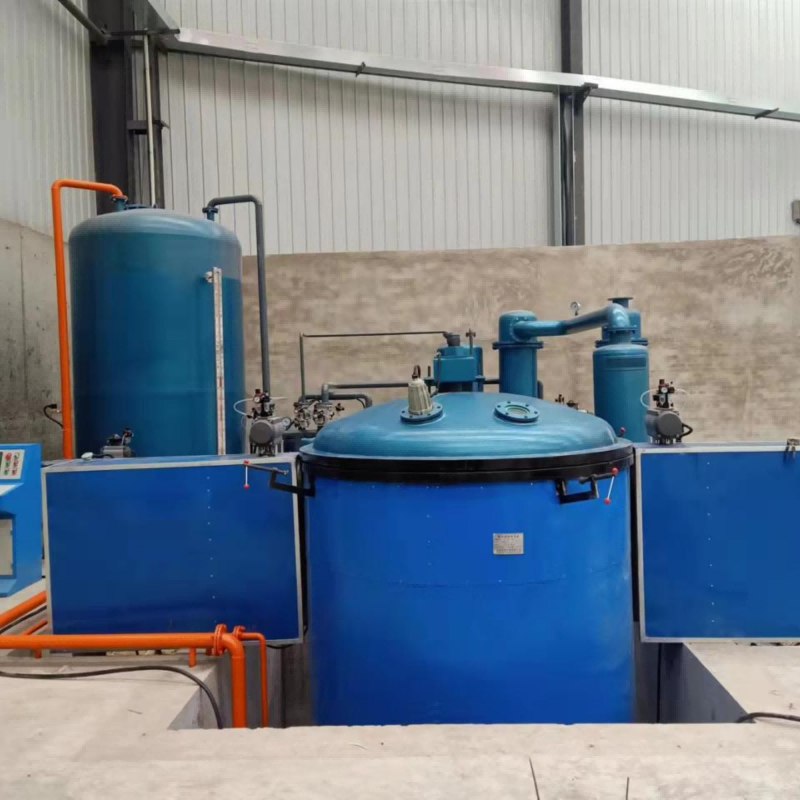
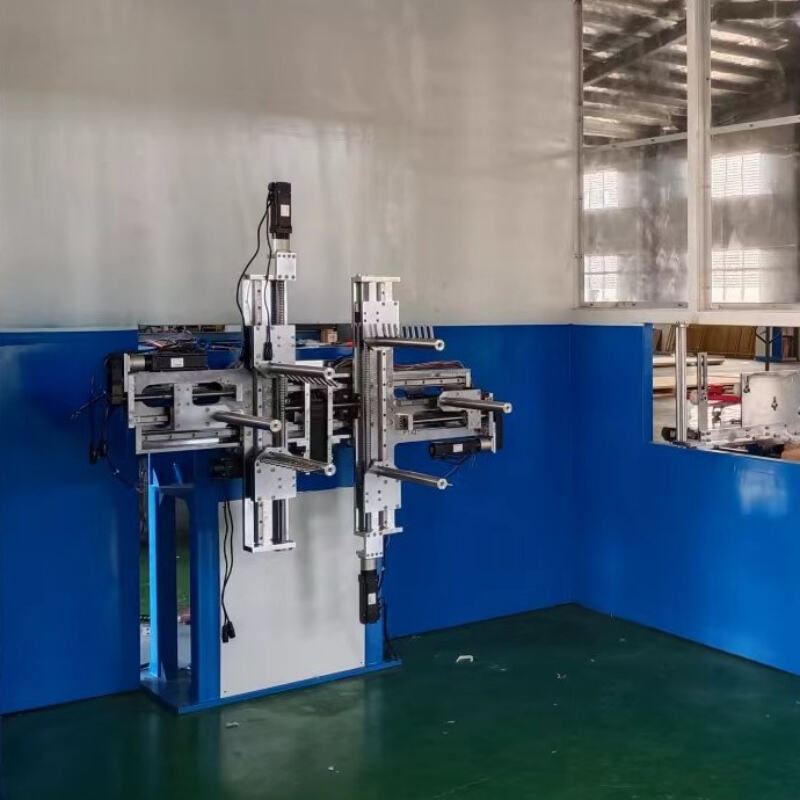
La machine à préimprégnés en fibre de carbone représente une technologie fondamentale dans la fabrication avancée de composites, conçue pour produire des matériaux préimprégnés de haute qualité combinant un renfort en fibre de carbone avec des systèmes de résine précisément contrôlés. Cet équipement sophistiqué automatise le processus critique d’imprégnation de tissus ou de rubans en fibre de carbone par des résines thermodurcissables ou thermoplastiques, créant ainsi des matériaux composites prêts à l’emploi destinés à des applications exigeantes. Les fonctions principales d’une machine à préimprégnés en fibre de carbone comprennent l’alimentation continue des fibres, l’application précise de la résine via des systèmes de revêtement ou de fusion à chaud, l’imprégnation contrôlée sous des conditions spécifiques de température et de pression, ainsi que le bobinage ou la découpe automatisés des matériaux préimprégnés finis. Les modèles les plus avancés sont dotés de systèmes de chauffage à zones multiples permettant de maintenir une viscosité optimale de la résine tout au long du processus d’imprégnation, garantissant ainsi une répartition uniforme et des propriétés matérielles constantes. Les caractéristiques technologiques englobent des automates programmables (API) qui surveillent et ajustent en temps réel les paramètres de traitement, des systèmes de contrôle de la tension empêchant les dommages ou la déformation des fibres, ainsi que des conceptions compatibles avec les salles blanches afin d’éliminer tout risque de contamination. Les machines modernes à préimprégnés en fibre de carbone intègrent des systèmes d’alimentation gravimétrique pour un contrôle précis de la teneur en résine, des éléments chauffants infrarouges assurant une réponse rapide en température, et une application automatisée de film de support protégeant la surface collante des préimprégnés. Les applications des machines à préimprégnés en fibre de carbone couvrent plusieurs secteurs industriels où légèreté, résistance et stabilité dimensionnelle sont primordiales. Les fabricants aérospatiaux s’appuient sur ces machines pour produire des composants structurels destinés aux fuselages, ailes et empennages des aéronefs. Le secteur automobile utilise les matériaux préimprégnés pour les boîtiers de batteries des véhicules électriques (VE), les composants de châssis et les panneaux de carrosserie, permettant de réduire le poids des véhicules tout en respectant les normes de sécurité. Les fabricants d’articles de sport créent des cadres de vélo hautes performances, des raquettes de tennis et des tiges de clubs de golf à l’aide de préimprégnés produits par machine. Les entreprises du secteur éolien dépendent d’une qualité constante des préimprégnés pour la fabrication des pales d’éoliennes, tandis que les industries marines fabriquent des éléments de coque et des mâts. Le secteur des dispositifs médicaux utilise les matériaux préimprégnés pour les prothèses et les enveloppes d’équipements de diagnostic. Les fabricants d’électronique emploient des préimprégnés spécialisés pour les cartes de circuits imprimés et les équipements de traitement des semi-conducteurs. Cet équipement polyvalent permet aux fabricants d’atteindre une qualité reproductible, de minimiser les pertes de matière et de développer efficacement leur production, tout en répondant aux exigences rigoureuses en matière de spécifications industrielles et de certifications dans des segments de marché variés.

Recommandations de nouveaux produits

L’investissement dans une machine à préimprégnés en fibre de carbone offre des avantages pratiques substantiels qui influencent directement l’efficacité de la fabrication et la qualité des produits. Tout d’abord, ces machines améliorent considérablement la reproductibilité par rapport aux méthodes d’imprégnation manuelles. Chaque mètre de matériau préimprégné présente une teneur en résine identique, une orientation identique des fibres et des propriétés mécaniques identiques, ce qui se traduit par des performances prévisibles des pièces finies et réduit fortement les taux de rejet lors des contrôles qualité. Cette reproductibilité permet aux fabricants de soumissionner en toute confiance pour des marchés exigeant des tolérances serrées et le respect de normes de certification, sans craindre les variations d’un lot à l’autre qui caractérisent les procédés de pose manuelle. Les capacités d’automatisation réduisent sensiblement les coûts de main-d’œuvre en éliminant le besoin de techniciens qualifiés chargés de mouiller manuellement les tissus — une tâche chronophage nécessitant une formation approfondie et produisant des résultats inconstants. Un seul opérateur peut superviser la production automatisée qui, autrement, exigerait plusieurs travailleurs, libérant ainsi du personnel pour des activités à forte valeur ajoutée telles que le soutien technique ou l’assurance qualité. L’utilisation des matériaux s’améliore de façon spectaculaire, car la machine applique précisément la quantité de résine spécifiée, évitant ainsi l’excès de résine courant dans les procédés manuels, qui accroît inutilement le poids et le coût tout en dégradant les propriétés mécaniques. Cette précision permet généralement de réduire la consommation de résine de quinze à vingt-cinq pour cent, générant des économies significatives lors de l’utilisation de systèmes époxy coûteux. La vitesse de production augmente sensiblement, puisque les machines fonctionnent en continu à des vitesses pouvant atteindre plusieurs mètres par minute, contre seulement une fraction de cette cadence avec les procédés manuels. Cette accélération permet aux fabricants de livrer des commandes plus importantes dans des délais plus courts, améliorant ainsi la trésorerie et la satisfaction client, tout en réduisant les coûts liés aux stocks en cours de fabrication. L’environnement de traitement clos protège les matériaux contre la contamination par la poussière, l’humidité et les huiles, facteurs susceptibles de dégrader les performances des composites et de provoquer des délamination en service. Cette protection s’avère particulièrement précieuse lors de la fabrication de matériaux destinés à l’aéronautique, soumis à des essais de qualification rigoureux, où même une contamination mineure entraîne le rejet coûteux du matériau. Les systèmes de régulation thermique maintiennent des conditions optimales de traitement, quelles que soient les conditions ambiantes de l’atelier, garantissant ainsi une qualité de production estivale identique à celle obtenue en hiver, sans ajustements saisonniers des formulations ou des procédures. Les machines acceptent divers formats de fibres, notamment les bandes unidirectionnelles, les tissus tissés et les matériaux à fils étalés, offrant une flexibilité de fabrication permettant de répondre à des exigences clients variées sans avoir à investir dans plusieurs systèmes spécialisés. La surveillance numérique du procédé génère des registres de production détaillés, satisfaisant aux exigences de traçabilité de l’aéronautique et de l’automobile, et documentant chaque paramètre de traitement pour chaque lot, ce qui permet une analyse rapide des causes profondes en cas de défaillance survenant des années après la production. La sécurité des opérateurs s’améliore, car ceux-ci évitent tout contact direct avec les résines non durcies, susceptibles de provoquer des sensibilisations cutanées ou des irritations respiratoires, tandis que les systèmes clos de manipulation des résines minimisent les émissions de composés organiques volatils, nécessitant sinon des infrastructures de ventilation coûteuses et des autorisations environnementales. Les machines s’intègrent parfaitement aux équipements en amont de préparation des fibres et aux systèmes de cuisson en autoclave ou en four situés en aval, créant des cellules de production efficaces qui réduisent la manutention des matériaux et les risques de contamination lors des opérations de transfert. Le retour sur investissement intervient généralement au bout de deux à quatre ans, grâce aux économies combinées réalisées sur les coûts de main-d’œuvre, de matériaux et de déchets, tout en élargissant simultanément les marchés accessibles grâce à une capacité accrue de servir des clients exigeants en matière de qualité, notamment dans des secteurs réglementés.

Actualités récentes

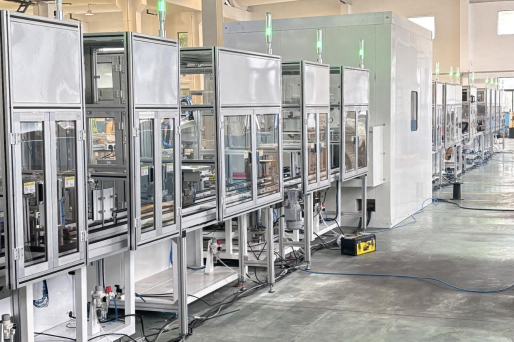
15 janvier 2026 : Expédition vers l’Inde de la ligne de production de moteurs BLDC pour climatiseurs

08

Apr

15 janvier 2026 : Expédition vers l’Inde de la ligne de production de moteurs BLDC pour climatiseurs

VOIR PLUS
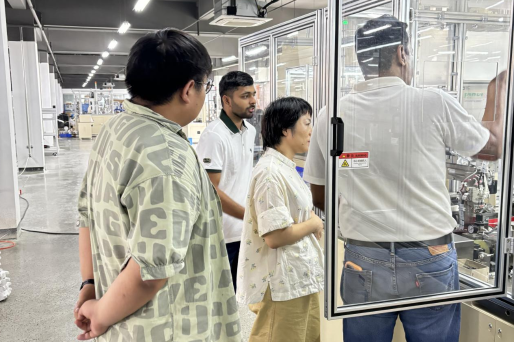
30 août 2025, inspection de la ligne d’assemblage du moteur BLDC pour unité extérieure (ODU) de climatiseur de 45 W, effectuée par un client indien

08

Apr

30 août 2025, inspection de la ligne d’assemblage du moteur BLDC pour unité extérieure (ODU) de climatiseur de 45 W, effectuée par un client indien

VOIR PLUS
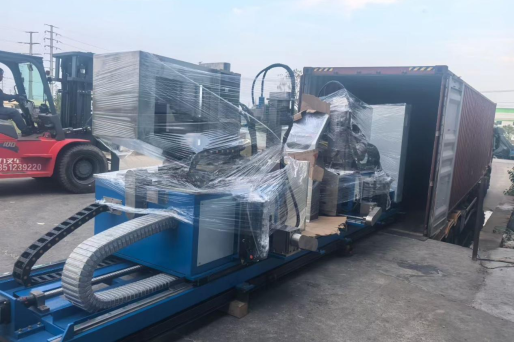
5 janvier 2026, machine à former des bobines CNC pour moteurs haute tension expédiée vers l’Ouzbékistan (UZ)

07

Apr

5 janvier 2026, machine à former des bobines CNC pour moteurs haute tension expédiée vers l’Ouzbékistan (UZ)

VOIR PLUS

Obtenir un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom
Téléphone mobile / WhatsApp
Nom de l'entreprise
Message
0/1000

machine à préimprégnés en fibre de carbone

Technologie de contrôle précis de la résine pour des propriétés matérielles supérieures

Technologie de contrôle précis de la résine pour des propriétés matérielles supérieures

La technologie de contrôle précis de la résine intégrée aux machines modernes de préimprégnation en fibre de carbone constitue une avancée révolutionnaire qui transforme fondamentalement la qualité et les caractéristiques de performance des matériaux composites. Ce système sophistiqué utilise des pompes de dosage gravimétriques couplées à une surveillance en temps réel de la viscosité afin de délivrer exactement la teneur en résine spécifiée, avec des tolérances généralement comprises dans une fourchette de ± 2 % par rapport aux valeurs cibles. Une telle précision s’avère absolument critique, car la teneur en résine détermine directement les propriétés mécaniques, le comportement de durcissement et les caractéristiques de mise en œuvre du matériau préimprégné fini. Un excès de résine produit des stratifiés lourds, riches en résine, sujets aux microfissures et à une fraction volumique de fibres réduite, ce qui altère le rapport résistance/poids. Une quantité insuffisante de résine laisse des zones sèches où les fibres ne sont pas complètement imprégnées, créant des concentrations de contraintes susceptibles d’initier une rupture prématurée sous charge. Le système de commande mesure en continu les débits de résine à l’aide de débitmètres à force de Coriolis, capables de détecter le débit massique indépendamment des variations de viscosité induites par la température, garantissant ainsi une précision même lorsque les conditions ambiantes fluctuent au cours des postes de production. Les machines les plus avancées intègrent une boucle de régulation fermée dans laquelle des capteurs en ligne mesurent la teneur réelle en résine du matériau fraîchement imprégné à l’aide de techniques d’absorption de rayons bêta ou de mesure de capacité, ajustant automatiquement les vitesses des pompes pour corriger toute déviation avant qu’un gaspillage important de matière ne se produise. Cette capacité de correction immédiate empêche la fabrication de matériaux hors spécification, qui nécessiteraient une élimination coûteuse et des retards de planning pour leur reproduction. Le sous-système de régulation thermique maintient la viscosité de la résine dans la fenêtre étroite requise pour une imprégnation complète des fibres, sans écoulement excessif susceptible de provoquer des bords appauvris en résine ou une distribution non uniforme. Des éléments chauffants à zones multiples permettent un contrôle indépendant des différentes étapes du procédé : des zones plus froides lors de l’étalage initial des fibres afin d’éviter une avancée prématurée de la résine, des zones plus chaudes pendant l’imprégnation pour réduire la viscosité et favoriser la pénétration dans les faisceaux de fibres, et des zones de refroidissement contrôlé augmentant la tack (adhérence initiale) pour les opérations ultérieures de manutention. Pour les préimprégnés thermoplastiques, le système atteint les températures élevées nécessaires à la fusion des matrices polymères tout en contrôlant précisément le temps de séjour afin d’éviter toute dégradation thermique susceptible de compromettre les propriétés mécaniques. Les bénéfices pratiques pour les clients se manifestent de plusieurs façons, ayant un impact direct sur la rentabilité et le positionnement concurrentiel. Les clients du secteur aérospatial obtiennent une qualification réussie dès la première tentative, car les propriétés du matériau restent constamment dans les limites des spécifications sur l’ensemble des séries de production, éliminant ainsi les cycles coûteux et chronophages de requalification déclenchés par des variations du procédé. Les constructeurs automobiles réduisent le nombre d’itérations de prototypes, car les pièces fabriquées à partir de préimprégnés issus de machines présentent un retour élastique (spring-back) et un retrait de durcissement prévisibles, permettant une compensation précise des outillages dès les premières fabrications, plutôt qu’un affinage coûteux basé sur des essais et erreurs. Les fabricants d’articles de sport assurent une performance produit constante, renforçant ainsi la réputation de leur marque : chaque raquette de tennis ou cadre de vélo présente des caractéristiques identiques de rigidité et d’amortissement des vibrations, sur lesquelles les athlètes comptent pleinement. La cohérence accrue du matériau permet de mener à bien des initiatives de légèreté, où les ingénieurs peuvent spécifier en toute confiance des stratifiés plus minces, sachant que le matériau délivrera de façon fiable les propriétés attendues sans avoir à appliquer des coefficients de sécurité destinés à compenser les variabilités du procédé. Cette réduction de poids se traduit directement par une amélioration de l’efficacité énergétique dans les applications de transport et par des performances accrues dans les produits récréatifs, où chaque gramme compte pour les athlètes compétitifs en quête d’avantages marginaux.
Efficacité de production automatisée qui transforme l’économie manufacturière

Efficacité de production automatisée qui transforme l’économie manufacturière

L’efficacité de production automatisée offerte par les machines à préimprégnés en fibre de carbone restructure fondamentalement l’économie de la fabrication des composites, permettant aux entreprises de développer leurs activités de manière rentable tout en préservant les normes de qualité exigées par les segments de marché haut de gamme. Contrairement à la production manuelle de préimprégnés, qui nécessite des techniciens qualifiés effectuant des tâches répétitives comportant une variabilité intrinsèque et une dégradation de la qualité liée à la fatigue, les systèmes automatisés fonctionnent en continu à des vitesses constantes, avec une précision inébranlable, du premier au troisième quart de travail. Ces machines traitent les matériaux à des vitesses allant de deux à quinze mètres par minute, selon le grammage du tissu et le système de résine utilisé, ce qui représente une amélioration de débit de cinq à dix fois par rapport aux méthodes manuelles, qui atteignent typiquement seulement des fractions de mètre par minute, même avec des opérateurs expérimentés. Cette augmentation spectaculaire de la vitesse permet aux fabricants de satisfaire des volumes de production auparavant nécessitant plusieurs postes manuels grâce à une seule ligne automatisée, concentrant ainsi la production sur une surface au sol réduite tout en diminuant les frais généraux alloués par unité. La capacité de fonctionnement continu signifie que les cycles de production peuvent s’étendre sur plusieurs quarts de travail sans les temps de réglage ni les pertes de matériau associés à l’arrêt et au redémarrage des procédés manuels, où les matériaux partiellement imprégnés doivent être écartés. Les machines modernes sont équipées de systèmes de changement rapide permettant de passer d’un type de fibre à un autre, d’une largeur à une autre ou d’une formulation de résine à une autre, avec des temps de changement mesurés en minutes plutôt qu’en heures, maximisant ainsi le temps de fonctionnement productif et rendant économiquement viable la production de petites séries destinées à des applications spécialisées. Les systèmes automatisés de contrôle de la tension évitent les dommages et la déformation des fibres observés lors de la manipulation manuelle, où des forces de traction inconstantes provoquent des ondulations altérant les propriétés mécaniques et l’apparence esthétique dans les applications visibles. Le maintien précis de la tension garantit que les fibres restent droites et uniformément réparties sur toute la largeur du matériau, optimisant ainsi l’efficacité du renfort et permettant des stratifiés plus minces, capables d’atteindre une résistance équivalente avec un coût matériel moindre. Ces machines intègrent des systèmes de détection automatique des défauts basés sur l’inspection optique, identifiant en temps réel les contaminations, les zones sous-imprégnées ou les désalignements de fibres, et marquant automatiquement les sections concernées pour retrait, plutôt que de laisser entrer dans la chaîne de production des matériaux défectueux qui entraîneraient des rejets coûteux des pièces lors de l’inspection finale. Cette assurance qualité en ligne réduit considérablement les taux de rebut au stade de fabrication des pièces, où le coût du matériau s’ajoute aux frais de main-d’œuvre et d’outillage, faisant grimper le coût d’un rejet à cinq à vingt fois la valeur du préimprégné brut. Les gains de productivité de la main-d’œuvre vont au-delà de l’exploitation directe pour englober les activités en amont et en aval : la constance des propriétés du matériau simplifie la planification des opérations de stratification, réduit les variations des cycles des autoclaves et diminue les besoins en inspection post-cuisson. Les fabricants signalent une réduction des coûts de main-d’œuvre de 40 à 60 % par unité lors de la transition de la production manuelle vers la production automatisée, les économies augmentant avec les volumes plus élevés, où les coûts fixes d’équipement se répartissent sur des quantités de production plus importantes. Les systèmes numériques de commande de procédé génèrent des données de production exhaustives, permettant de mettre en œuvre des initiatives d’amélioration continue et d’identifier des opportunités d’optimisation qui renforcent progressivement l’efficacité. Les clients bénéficient de délais de livraison plus courts, car les fabricants exécutent les commandes plus rapidement, d’une amélioration de la performance en matière de livraison à date — ce qui simplifie la planification de la chaîne logistique — et souvent de prix unitaires inférieurs, puisque les économies d’efficacité se répercutent partiellement sur les clients via la dynamique concurrentielle du marché. Pour les fabricants, cette amélioration de la rentabilité leur permet de conquérir des segments de marché sensibles aux prix, qui étaient auparavant jugés économiquement non viables avec des méthodes de production manuelles, élargissant ainsi les marchés adressables et augmentant les taux d’utilisation des installations, ce qui répartit plus efficacement les coûts fixes. La combinaison d’un débit accru, de besoins réduits en main-d’œuvre, de taux de rebut plus faibles et d’une meilleure constance de la qualité génère un retour sur investissement convaincant, justifiant généralement l’acquisition de l’équipement, y compris pour des applications à volume moyen, où les solutions automatisées apparaissaient auparavant économiquement marginales.
Capacité polyvalente multi-format répondant à des exigences d’application variées

Capacité polyvalente multi-format répondant à des exigences d’application variées

La polyvalence multiformat intégrée dans les machines avancées de préimprégnation en fibre de carbone offre aux fabricants une flexibilité exceptionnelle pour répondre aux exigences variées de leurs clients et aux spécifications d’application à l’aide d’une seule plateforme de production, éliminant ainsi le besoin de plusieurs systèmes spécialisés qui consomment un espace au sol précieux et des ressources financières importantes. Ces machines adaptables traitent divers formats de fibres, notamment des bandes unidirectionnelles dont la largeur varie de vingt-cinq millimètres étroits, utilisés pour les applications d’enroulement filamentaire, à deux mètres de large, destinés aux panneaux de fuselage aéronautique ; des tissus tissés en armure toile, armure sergée et armure satinée, qui offrent des propriétés équilibrées et une bonne drapabilité sur des contours complexes ; ainsi que des matériaux innovants à fils étalés (« spread tow »), où les faisceaux de fibres sont aplaties afin de créer des renforts ultrafins destinés aux applications hautes performances. La compatibilité avec les systèmes de résine s’étend à l’ensemble des chimies thermodurcissables, y compris les époxydes standards, les formulations époxyde renforcées avec des modificateurs caoutchouteux ou thermoplastiques pour améliorer la tolérance aux dommages, les bismaléimides et polyimides à haute température destinés aux composants moteur, les phénoliques pour les applications critiques en matière de résistance au feu, et les esters de cyanate pour les radomes exigeant de faibles propriétés diélectriques, ainsi qu’aux matrices thermoplastiques de plus en plus importantes, telles que le PEEK, le PPS et les composés de polyamide (PA), qui permettent une consolidation hors autoclave et une recyclabilité potentielle. Cette large compatibilité matérielle permet aux fabricants de répondre rapidement aux spécifications clients sans subir les retards ni les risques liés à la qualification de nouvelles méthodes de production, leur conférant ainsi un avantage concurrentiel sur des marchés en évolution rapide, où les progrès technologiques des matériaux se poursuivent sans interruption. Les machines sont dotées de paramètres de processus réglables, notamment un contrôle indépendant de plusieurs zones chauffantes couvrant une plage allant de la température ambiante à quatre cents degrés Celsius pour le traitement des thermoplastiques, des vitesses linéaires variables adaptées aux différentes viscosités de résine et aux formats de fibres, ainsi que des réglages programmables de pression d’imprégnation optimisant la pénétration de la résine selon l’architecture du tissu — des armures serrées nécessitant une pression élevée aux armures ouvertes requérant un traitement doux afin d’éviter toute déformation. Les capacités de réglage de la largeur permettent de traiter des matériaux allant des échantillons de cinquante millimètres à l’échelle laboratoire, utilisés pour le développement de matériaux, jusqu’aux largeurs complètes de production, ce qui autorise des activités de recherche et développement directement sur les équipements de production, garantissant ainsi que les matériaux prototypes reflètent fidèlement les caractéristiques de production, plutôt que d’introduire des risques liés à l’augmentation d’échelle lors de la transition depuis les équipements de laboratoire. Les systèmes de film support acceptent divers papiers séparateurs, films thermoplastiques et liners spécialisés, selon les exigences de traitement en aval, avec une détection et une gestion automatiques des raccords empêchant toute interruption de processus lorsque les rouleaux de film doivent être remplacés pendant des cycles de production continue. Les machines les plus avancées intègrent des conceptions modulaires permettant d’installer différentes méthodes d’imprégnation sur une même plateforme de base, offrant notamment le revêtement par solution (où la résine dissoute dans des solvants volatils est appliquée puis séchée), le revêtement par fusion à chaud (où des films de résine solide sont fondus et laminés sur les fibres) et l’imprégnation liquide directe à l’aide de rouleaux doseurs ou de filières de revêtement. Cette modularité permet aux fabricants de sélectionner la méthode d’imprégnation optimale pour un système de résine et un format de fibre donnés, puis de reconfigurer l’équipement à mesure que le mix produit évolue, sans avoir à remplacer l’ensemble de la machine. Les avantages pratiques pour les clients se traduisent par une meilleure réactivité face aux exigences personnalisées, des délais plus courts entre la soumission du devis et la livraison, car les fabricants peuvent établir des devis avec confiance pour des spécifications variées, sachant que leurs équipements sont capables de les réaliser, ainsi qu’un accès à un éventail plus large d’options matérielles permettant une optimisation des performances, plutôt que d’accepter des compromis imposés par les limites de production des fournisseurs. Les fabricants desservant le marché aéronautique accordent une importance particulière à cette polyvalence, car les programmes de certification exigent souvent des formes exactes de matériaux et des conditions de traitement spécifiques, variant d’un modèle d’avion à l’autre et selon l’emplacement des composants, ce qui requiert une grande flexibilité de production afin de conserver le statut de fournisseur unique pour plusieurs programmes simultanément. Les fabricants automobiles tirent profit de cette capacité lors du lancement de nouvelles plateformes véhicules, où les premiers prototypes peuvent utiliser des matériaux différents de ceux des véhicules de série, permettant ainsi aux fournisseurs de soutenir les programmes de développement sans devoir maintenir des lignes de production distinctes. Cette polyvalence permet également aux fabricants de saisir des opportunités dans plusieurs segments de marché, réduisant ainsi les risques commerciaux grâce à la diversification tout en tirant parti des investissements existants dans les équipements, plutôt que de devoir se spécialiser verticalement dans un seul marché — ce qui accroît leur vulnérabilité face à la cyclicité sectorielle. Les instituts de recherche et les développeurs de matériaux apprécient particulièrement cette capacité multiformat, car elle permet des études systématiques de l’influence de l’architecture des fibres et de la chimie des résines sur les propriétés des préimprégnés et leur comportement en cours de transformation, accélérant ainsi les cycles d’innovation qui conduisent au développement de matériaux de nouvelle génération. L’investissement dans des équipements polyvalents génère généralement une valeur à long terme supérieure à celle des machines spécialisées mono-usage, car il permet d’accommoder l’évolution du mix produit sans risque d’obsolescence, de maintenir des taux d’utilisation élevés alors que la demande du marché fluctue entre les applications, et d’offrir une flexibilité stratégique pour saisir des opportunités émergentes à mesure que les matériaux composites pénètrent de nouveaux secteurs industriels à la recherche de solutions d’allégement et d’amélioration des performances.
Obtenir un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom
Téléphone mobile / WhatsApp
Nom de l'entreprise
Message
0/1000