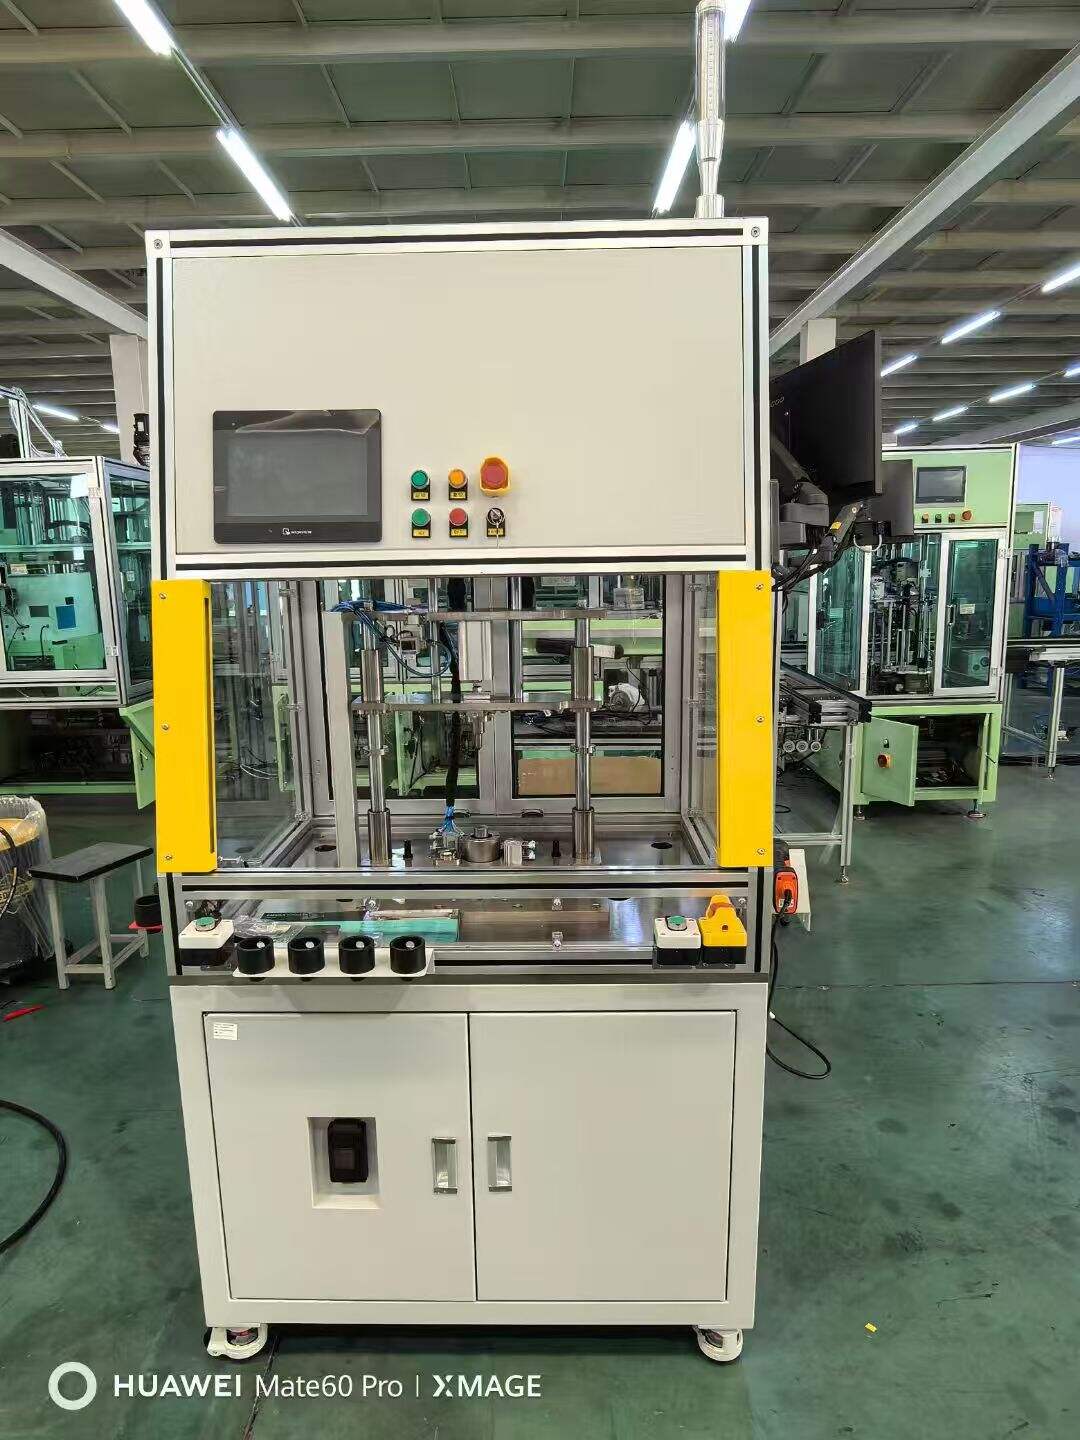
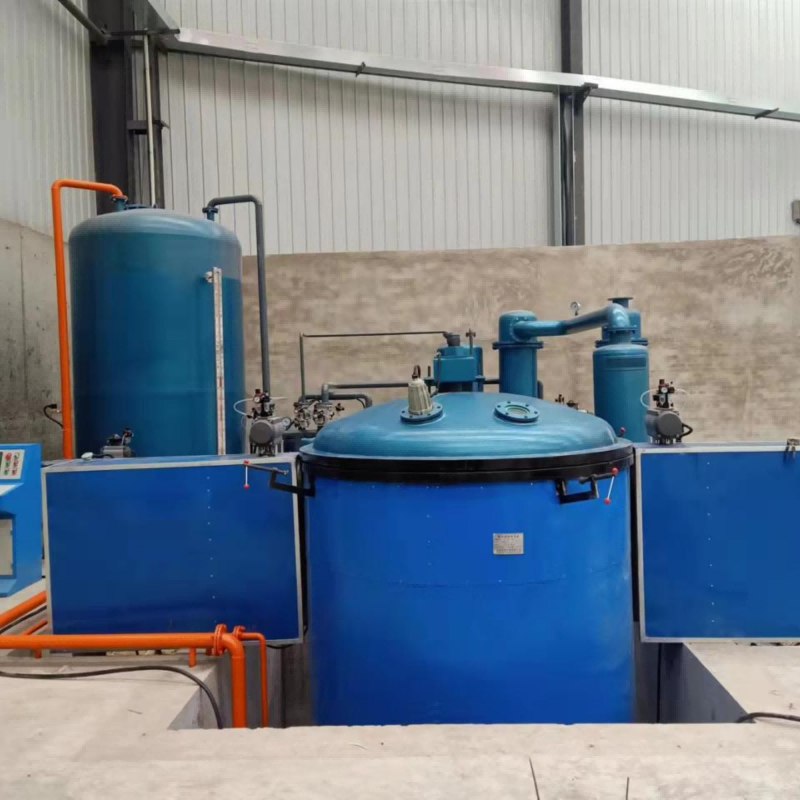
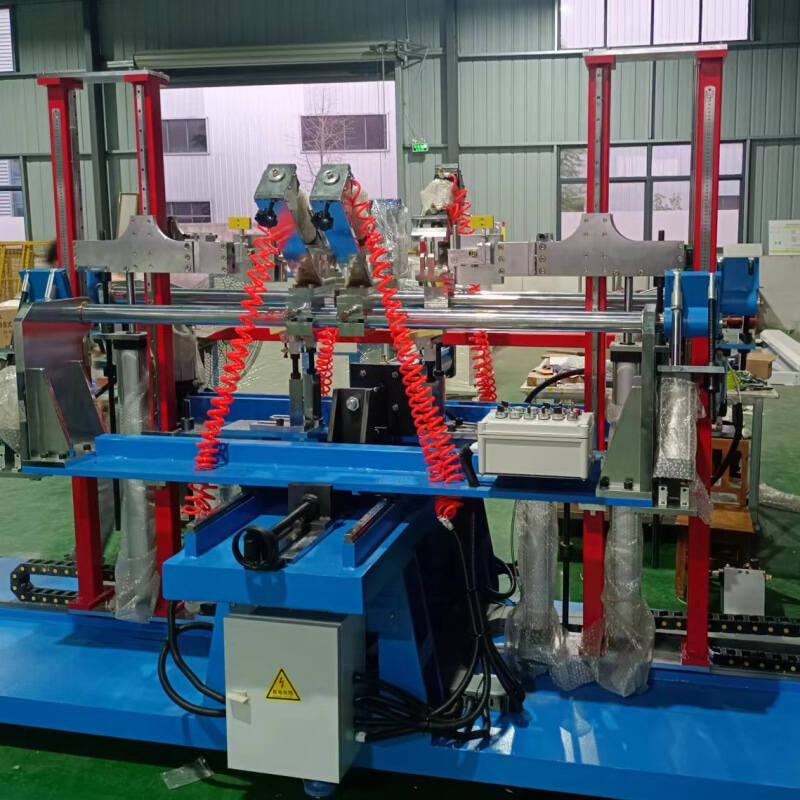
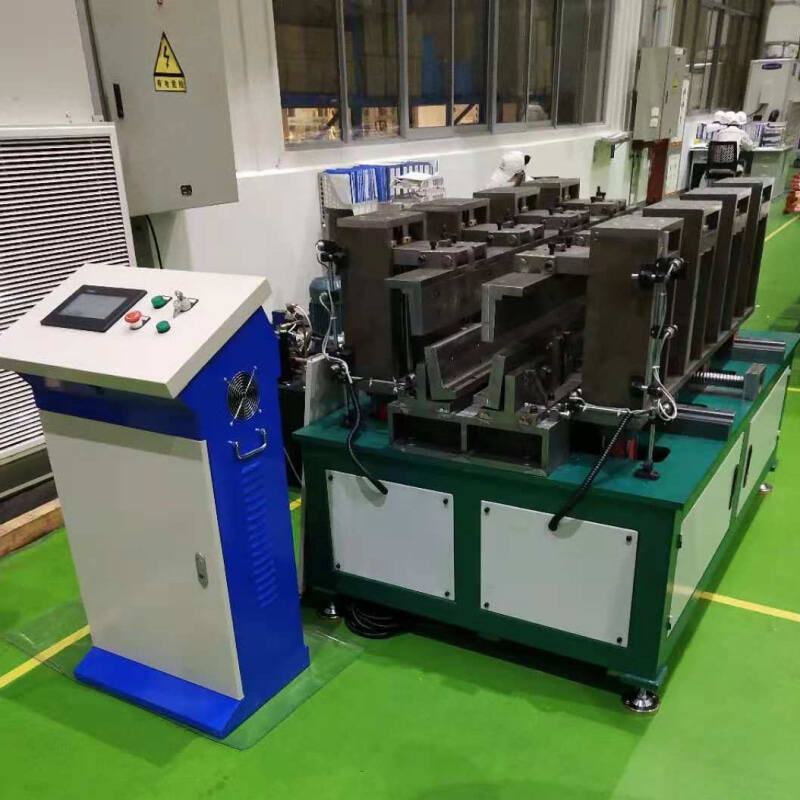
Машина для виготовлення наперед пропитаних вуглецевих волокон: передові рішення у сфері виробництва для високоякісного виробництва композитів

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім'я
Мобільний телефон / WhatsApp
Назва компанії
Повідомлення
0/1000

машина для виготовлення препрегу з вуглецевого волокна

Машина для виготовлення преґріґу з вуглецевого волокна є ключовою технологією у високотехнологічному виробництві композитів, призначеною для виробництва високоякісних преґріґів, що поєднують армування з вуглецевого волокна з точно контрольованими системами смол. Це складне обладнання автоматизує критичний процес пропитування тканин або стрічок із вуглецевого волокна термореактивними або термопластичними смолами, створюючи готові до використання композитні матеріали для вимогливих застосувань. Основні функції машини для виготовлення преґріґу з вуглецевого волокна включають безперервну подачу волокна, точне нанесення смоли за допомогою систем нанесення покриття або гарячого розплаву, контрольоване пропитування за певних температурних і тискових умов, а також автоматичне намотування або різання готових преґріґів. У передових моделях використовуються багатозонні системи нагріву, які забезпечують оптимальну в’язкість смоли протягом усього процесу пропитування, що гарантує рівномірний розподіл та стабільні властивості матеріалу. Технологічні особливості включають програмовані логічні контролери, що в реальному часі відстежують і корегують параметри процесу, системи контролю натягу, які запобігають пошкодженню або деформації волокна, а також конструкції, сумісні з чистими приміщеннями, що елімінують ризики забруднення. Сучасні машини для виготовлення преґріґу з вуглецевого волокна оснащені гравіметричними системами подачі для точного контролю вмісту смоли, інфрачервоними нагрівальними елементами для швидкої реакції на зміни температури та автоматичними системами нанесення підкладної плівки для захисту липкої поверхні преґріґу. Застосування машин для виготовлення преґріґу з вуглецевого волокна охоплює кілька галузей, де надзвичайно важливі легкість, міцність і розмірна стабільність. Виробники авіаційної техніки використовують ці машини для виготовлення конструктивних елементів фюзеляжів, крил і хвостових частин літаків. Автомобільна галузь використовує преґріґи для корпусів акумуляторів електромобілів (EV), елементів шасі та кузовних панелей, що зменшують масу транспортного засобу, не порушуючи стандартів безпеки. Виробники спортивного інвентарю створюють високопродуктивні рами велосипедів, ракетки для тенісу та валіки для гольфу за допомогою преґріґів, виготовлених на таких машинах. Компанії, що займаються вітроенергетикою, покладаються на постійну якість преґріґів для виробництва лопатей турбін, а морська промисловість виготовляє елементи корпусів і щогли. У сфері медичного обладнання преґріґи застосовують для виготовлення протезів та корпусів діагностичного обладнання. Виробники електроніки використовують спеціалізовані преґріґи для друкованих плат та обладнання для обробки напівпровідників. Це універсальне обладнання дозволяє виробникам забезпечувати повторювану якість, мінімізувати відходи матеріалів та ефективно нарощувати обсяги виробництва, одночасно відповідаючи жорстким галузевим специфікаціям і вимогам щодо сертифікації в різних ринкових сегментах.

Нові рекомендації щодо продукту

Інвестування в обладнання для виготовлення преґрівів із вуглецевого волокна забезпечує значні практичні переваги, які безпосередньо впливають на ефективність виробництва та якість продукції. По-перше, таке обладнання суттєво підвищує стабільність порівняно з ручними методами пропитки. Кожен метр преґріву має однаковий вміст смоли, однакову орієнтацію волокон та ідентичні механічні властивості, що забезпечує передбачувану роботу готових деталей і значно знижує частку браку під час контролю якості. Ця стабільність дозволяє виробникам з впевненістю подавати пропозиції щодо контрактів із жорсткими допусками та вимогами до сертифікації, не хвилюючись про відхилення від партії до партії, характерні для ручного накладання. Автоматизація дозволяє суттєво скоротити витрати на робочу силу, усуваючи потребу в кваліфікованих техніках для ручного пропитування тканин — трудомісткої операції, що вимагає тривалого навчання й дає нестабільні результати. Один оператор може керувати виробництвом на машині, яке в іншому випадку вимагало б кількох працівників, звільняючи персонал для виконання завдань із доданою вартістю, наприклад, інженерної підтримки чи забезпечення якості. Використання матеріалів стає значно ефективнішим, оскільки машина наносить точно ту кількість смоли, яка вказана в специфікації, уникнувши надлишкового нанесення смоли, поширеного при ручних процесах, що додає непотрібну масу й витрати, а також погіршує механічні властивості. Така точність зазвичай зменшує споживання смоли на 15–25 %, забезпечуючи суттєве зниження витрат при роботі з дорогими епоксидними системами. Швидкість виробництва суттєво зростає, оскільки машини працюють безперервно зі швидкістю до кількох метрів за хвилину, тоді як ручні процеси забезпечують лише частку цієї продуктивності. Таке прискорення дозволяє виробникам виконувати великі замовлення в коротші терміни, покращуючи оборотність коштів і задоволеність клієнтів, а також зменшуючи витрати на незавершене виробництво. Закрите середовище обробки захищає матеріали від забруднення пилом, вологою та оліями, що погіршують характеристики композитів і призводять до розшарування в експлуатації. Ця захисна функція особливо важлива при виробництві матеріалів авіаційного класу, які підлягають суворим кваліфікаційним випробуванням, де навіть незначне забруднення призводить до дорогостоячого відхилення матеріалу. Системи контролю температури підтримують оптимальні умови обробки незалежно від зовнішніх умов на виробництві, забезпечуючи однакову якість продукції влітку й взимку без сезонних коригувань формул або технологічних процесів. Обладнання сумісне з різними форматами волокон — включаючи однонапрямлені стрічки, ткані матеріали та матеріали з розтягнутими нитками, — забезпечуючи гнучкість виробництва для задоволення різноманітних вимог замовників без необхідності інвестування в кілька спеціалізованих систем. Цифровий моніторинг процесу формує детальні виробничі записи, які відповідають вимогам авіаційної та автомобільної галузей щодо прослідковуваності, документуючи всі параметри обробки для кожної партії й дозволяючи швидко виявити первинну причину в разі відмов у експлуатації через роки після виробництва. Безпека працівників поліпшується, оскільки оператори уникують прямого контакту з незатверділою смолою, що може викликати подразнення шкіри або респіраторні реакції, а закриті системи обробки смоли мінімізують виділення летких органічних сполук, для нейтралізації яких потрібна дорога вентиляційна інфраструктура та екологічні дозволи. Обладнання безперешкодно інтегрується з вищестоящим обладнанням для підготовки волокон і нижчестоящими системами затвердіння (автоклавами або печами), створюючи ефективні виробничі ланцюги, що мінімізують обробку матеріалів і зменшують ризики забруднення під час транспортування. Термін окупності інвестицій зазвичай становить від двох до чотирьох років за рахунок комбінованих економій на робочій силі, матеріалах та зниженні відходів, водночас розширюючи ринки збуту за рахунок підвищеної здатності обслуговувати клієнтів, які високо цінують якість, у регульованих галузях.

Останні новини

15 січня 2026 року лінія виробництва BLDC-двигунів для кондиціонерів відправлена до Індії

08

Apr

15 січня 2026 року лінія виробництва BLDC-двигунів для кондиціонерів відправлена до Індії

ПЕРЕГЛЯНУТИ БІЛЬШЕ
30 серпня 2025 року інспекція збірної лінії BLDC-двигунів для зовнішнього блоку кондиціонера потужністю 45 Вт за замовленням індійського клієнта

08

Apr

30 серпня 2025 року інспекція збірної лінії BLDC-двигунів для зовнішнього блоку кондиціонера потужністю 45 Вт за замовленням індійського клієнта

ПЕРЕГЛЯНУТИ БІЛЬШЕ
5 січня 2026 року CNC-верстат для формування котушок для високовольтних двигунів відправлено до УЗ (Узбекистан)

07

Apr

5 січня 2026 року CNC-верстат для формування котушок для високовольтних двигунів відправлено до УЗ (Узбекистан)

ПЕРЕГЛЯНУТИ БІЛЬШЕ

Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім'я
Мобільний телефон / WhatsApp
Назва компанії
Повідомлення
0/1000

машина для виготовлення препрегу з вуглецевого волокна

Точна технологія контролю смоли для вдосконалення властивостей матеріалу

Точна технологія контролю смоли для вдосконалення властивостей матеріалу

Технологія точного контролю смоли, інтегрована в сучасні установки для виробництва наперед пропитаних вуглецевих волокон (prepreg), є проривним досягненням, яке кардинально змінює якість композитних матеріалів та їх експлуатаційні характеристики. Ця складна система використовує вагові дозувальні насоси у поєднанні з моніторингом в’язкості в реальному часі, забезпечуючи точно заданий вміст смоли з допусками, зазвичай не перевищуючими ±2 % від цільових значень. Така точність є абсолютно критичною, оскільки вміст смоли безпосередньо визначає механічні властивості, поведінку під час затвердіння та технологічні характеристики готового prepreg-матеріалу. Надлишок смоли призводить до утворення важких, багатосмолистих шарів, схильних до мікротріщин та зниження об’ємної частки волокна, що погіршує співвідношення міцності до маси. Недостатній вміст смоли залишає «сухі» ділянки, де волокна не отримують повної пропитки, створюючи концентрації напружень, що провокують передчасне руйнування під навантаженням. Система контролю безперервно вимірює витрату смоли за допомогою коріолісових витратомірів, які визначають масову витрату незалежно від змін в’язкості, спричинених коливаннями температури, забезпечуючи високу точність навіть за умов змінних зовнішніх параметрів протягом виробничих змін. У передових машинах реалізована замкнена система зворотного зв’язку: вбудовані датчики вимірюють фактичний вміст смоли в недавно пропитаному матеріалі за допомогою методів поглинання бета-випромінювання або ємнісного вимірювання й автоматично коригують швидкість насосів для усунення будь-яких відхилень до того, як виникне значне відходження матеріалу. Така можливість негайної корекції запобігає виробництву матеріалу, що не відповідає специфікації, і, як наслідок, дорогостоячому його утилізації та затримкам у виробничому графіку через необхідність повторного випуску. Підсистема температурного контролю підтримує в’язкість смоли в узькому діапазоні, необхідному для повної пропитки волокон без надмірного розтікання, що могло б призвести до утворення країв, бідних смолою, або нерівномірного розподілу. Багатозонні нагрівальні елементи дозволяють незалежно регулювати різні етапи процесу: прохолодніші зони під час початкового розведення волокон запобігають передчасному просоченню смоли; тепліші зони під час пропитки знижують в’язкість для глибшого проникнення в пучки волокон; контрольовані зони охолодження підвищують липкість матеріалу для подальших операцій обробки. Для термопластичних prepreg-матеріалів система досягає підвищених температур, необхідних для плавлення полімерної матриці, одночасно точно контролюючи тривалість перебування матеріалу в розплавленому стані, щоб запобігти термічному розкладу, який погіршив би механічні властивості. Практичні переваги для клієнтів проявляються кількома способами, що безпосередньо впливають на рентабельність та конкурентоспроможність. Клієнти з авіакосмічної галузі досягають успішної кваліфікації з першої спроби, оскільки властивості матеріалу залишаються в межах специфікаційних допусків протягом усього виробничого циклу, що усуває дорогі та тривалі процедури повторної кваліфікації, спричинені технологічними відхиленнями. Виробники автомобілів скорочують цикли прототипування, оскільки деталі, виготовлені з prepreg-матеріалу, виробленого на таких машинах, демонструють прогнозований пружний відскік та усадку під час затвердіння, що дозволяє точно компенсувати інструмент уже на перших виробничих партіях замість дорогостовних ітерацій методом проб і помилок. Виробники спортивного інвентарю забезпечують стабільні експлуатаційні характеристики продукції, що сприяє формуванню репутації бренду: кожна ракетка для тенісу чи рама велосипеда має однакову жорсткість та властивості гашення вібрацій — саме ці параметри є критичними для спортсменів. Підвищена однорідність матеріалу сприяє ініціативам зі зменшення маси: інженери з впевненістю можуть проектувати тонші шари, знаючи, що матеріал надійно забезпечить розрахункові властивості без додаткових коефіцієнтів запасу, які раніше вимагалися для компенсації технологічної невизначеності. Таке зменшення маси безпосередньо покращує паливну ефективність у транспортних засобах та підвищує експлуатаційні характеристики рекреаційних товарів, де кожен грам має значення для спортсменів, що прагнуть навіть незначних переваг.
Автоматизована ефективність виробництва, що трансформує економіку виробництва

Автоматизована ефективність виробництва, що трансформує економіку виробництва

Автоматизована ефективність виробництва, забезпечена машинами для виготовлення наперед пропитаних вуглецевих волокон (prepreg), фундаментально змінює економіку виробництва композитів, даючи підприємствам змогу масштабувати операції з прибутковістю й одночасно зберігати стандарти якості, що вимагаються преміальними сегментами ринку. На відміну від ручного виробництва prepreg, яке вимагає кваліфікованих техніків, що виконують повторювані завдання з притаманною їм варіативністю та зниженням якості через втомлюваність, автоматизовані системи працюють безперервно з постійною швидкістю й незмінною точністю — від першої до третьої зміни. Швидкість обробки матеріалу становить від двох до п’ятнадцяти метрів на хвилину залежно від ваги тканини та типу смоли, що забезпечує зростання продуктивності в п’ять–десять разів порівняно з ручними методами, які, навіть за умови роботи досвідчених операторів, зазвичай досягають лише часток метра на хвилину. Це кардинальне збільшення швидкості дозволяє виробникам виконувати обсяги виробництва, раніше потребували кількох ручних робочих місць, за допомогою одного автоматизованого потоку, концентруючи виробництво на меншій площі підлоги й зменшуючи накладні витрати на одиницю продукції. Можливість безперервної роботи означає, що виробничі цикли можуть тривати протягом кількох змін без часу на налагодження та втрат матеріалу, пов’язаних із зупинкою й повторним запуском ручних процесів, де частково пропитані матеріали підлягають утилізації. Сучасні машини оснащені системами швидкої заміни, що дозволяють перемикатися між різними типами волокон, їхньою шириною або формулами смоли за кілька хвилин замість годин, максимізуючи корисний час роботи й забезпечуючи економічне виробництво невеликих партій для спеціалізованих застосувань. Автоматизовані системи контролю натягу запобігають пошкодженню й спотворенню волокон, які характерні для ручної обробки, де непостійні сили тяги призводять до хвилястих волокон, що погіршують механічні властивості й естетичний вигляд у видимих застосуваннях. Точне підтримання натягу забезпечує пряму й рівномірну розподіленість волокон по ширині матеріалу, що максимізує ефективність армування й дозволяє використовувати тонші шари, які забезпечують еквівалентну міцність при менших витратах на матеріал. Машина включає автоматизовану систему виявлення дефектів із використанням оптичних інспекційних систем, які в реальному часі виявляють забруднення, недостатню пропитку смолою або неправильне розташування волокон, автоматично позначаючи вражені ділянки для подальшого вилучення замість того, щоб допустити дефектний матеріал у виробництво, де він призвів би до дорогостоячного відхилення готових виробів під час остаточної перевірки. Цей вбудований контроль якості радикально знижує рівень браку на етапі виготовлення виробів, де вартість матеріалу поєднується з трудовими та інструментальними витратами, у результаті чого витрати на відхилення стають у п’ять–двадцять разів вищими за вартість сировинного prepreg-матеріалу. Підвищення продуктивності праці охоплює не лише безпосередню експлуатацію, а й діяльність на попередніх та наступних етапах: сталі властивості матеріалу спрощують планування ламінування, зменшують варіації циклів автоклаву та мінімізують потребу в інспекції після затвердіння. Виробники повідомляють про зниження витрат на робочу силу на 40–60 % на одиницю продукції при переході від ручного до автоматизованого виробництва prepreg; економія зростає при високих обсягах виробництва, коли фіксовані витрати на обладнання розподіляються на більшу кількість випущеної продукції. Цифрові системи контролю процесу генерують комплексні дані виробництва, що дозволяють реалізовувати ініціативи безперервного вдосконалення, виявляючи можливості оптимізації, які з часом ще більше підвищують ефективність. Клієнти отримують користь у вигляді скорочення термінів виконання замовлень, оскільки виробники швидше виконують замовлення, покращення показника своєчасної поставки, що спрощує планування ланцюгів поставок, а також часто — нижчих цін за одиницю продукції, оскільки ефективність передається частково клієнтам через конкурентну ринкову динаміку. Для виробників покращена економіка дозволяє освоювати ціново чутливі ринкові сегменти, які раніше були нерентабельними при ручному виробництві, розширюючи адресовані ринки й підвищуючи коефіцієнт використання виробничих потужностей, що ефективніше розподіляє фіксовані витрати. Поєднання вищої продуктивності, менших витрат на робочу силу, зниження рівня браку та покращеної стабільності якості забезпечує вражаючу норму прибутковості, яка зазвичай виправдовує придбання обладнання навіть для середніх обсягів виробництва, де автоматизовані рішення раніше здавалися економічно маргінальними.
Універсальні можливості роботи з багатьма форматами для задоволення різноманітних вимог застосування

Універсальні можливості роботи з багатьма форматами для задоволення різноманітних вимог застосування

Універсальні багатоформатні можливості, закладені в сучасні установки для виготовлення наперед пропитаних вуглецевих волокон (prepreg), надають виробникам надзвичайної гнучкості для задоволення різноманітних вимог споживачів та специфікацій застосування за допомогою єдиної виробничої платформи, що усуває необхідність у кількох спеціалізованих системах, які займають цінне виробниче приміщення й вимагають значних капіталовкладень. Ці адаптивні установки підтримують різні формати волокна, зокрема односпрямовані стрічки шириною від вузьких двадцяти п’яти міліметрів (для намотування ниток) до широких двох метрів (для фюзеляжних панелей у авіації), тканини з простим, саржевим і атласним переплетенням, що забезпечують збалансовані властивості й добрі драпірувальні характеристики для складних контурів, а також інноваційні матеріали з розтягнутими жгутами, у яких жгут волокна сплющують для створення надтонких армуючих елементів у високопродуктивних застосуваннях. Сумісність із смолистими системами охоплює термореактивні хімічні склади, зокрема стандартні епоксидні смоли, модифіковані епоксидні смоли з резиновими або термопластичними добавками для підвищення стійкості до пошкоджень, високотемпературні бісмалеїміди та полііміди для двигунових компонентів, фенолформальдегідні смоли для застосувань, де важлива вогнестійкість, та ціанатні естери для радомів, що вимагають низьких діелектричних властивостей, а також все більш важливі термопластичні матриці — ПЕЕК, ППС та поліамідні композиції, які дозволяють консолідацію поза автоклавом і потенційну вторинну переробку. Така широка сумісність із матеріалами дає виробникам змогу оперативно реагувати на клієнтські специфікації без затримок і ризиків, пов’язаних із кваліфікацією нових виробничих методів, забезпечуючи конкурентну перевагу на швидко змінюваних ринках, де технології матеріалів постійно розвиваються. Установки оснащені регульованими технологічними параметрами, зокрема незалежним керуванням кількома зонами нагріву в діапазоні від навколишньої температури до чотирьохсот градусів Цельсія (для обробки термопластів), змінною швидкістю лінії, що враховує різну в’язкість смол і формати волокна, та програмованими налаштуваннями тиску пропитки, які оптимізують проникнення смоли в різні архітектури тканин — від щільних переплетень, що потребують вищого тиску, до розріджених, які вимагають бережного режиму, щоб уникнути деформації. Можливість регулювання ширини дозволяє обробляти матеріали від лабораторних зразків шириною п’ятдесят міліметрів (для розробки матеріалів) до повної виробничої ширини, що забезпечує проведення науково-дослідних робіт на виробничому обладнанні, гарантує точне відтворення виробничих характеристик у прототипних матеріалах і запобігає ризикам, пов’язаним із масштабуванням при переході від лабораторного до промислового обладнання. Системи підкладних плівок підтримують різні види випускних паперів, термопластичних плівок та спеціалізованих підкладок залежно від вимог подальшої обробки, а автоматичне виявлення та обробка з’єднань забезпечують безперервність процесу під час заміни рулонів плівки в умовах тривалого виробництва. У передових установках реалізовано модульну конструкцію, що дозволяє встановлювати різні методи пропитки на одній базовій платформі: нанесення розчину (коли смола розчинена у летких розчинниках, наноситься й потім висушується), гарячу плівкову пропитку (коли тверді смолисті плівки розплавляються й ламінуються на волокна) та безпосередню рідинну пропитку за допомогою дозувальних валів або фірмових наносних головок. Така модульність дає виробникам змогу обрати оптимальний метод пропитки для конкретних смолистих систем і форматів волокна, а потім переобладнати обладнання в міру зміни асортименту продукції, не замінюючи всю установку. Практичні переваги для клієнтів проявляються у покращеній реакції на індивідуальні вимоги, скороченні строків від отримання запиту до поставки, оскільки виробники з впевненістю надають комерційні пропозиції з різноманітними специфікаціями, знаючи, що їхнє обладнання зможе їх виконати, а також у доступі до ширшого спектра матеріалів, що дозволяє оптимізувати експлуатаційні характеристики замість поступок через обмеження виробничих потужностей постачальників. Виробники для авіакосмічної галузі особливо цінують цю універсальність, оскільки програми сертифікації часто вимагають точних форм матеріалів і умов обробки, що відрізняються між різними моделями літаків і розташуванням компонентів, тож виробництво має бути гнучким, щоб зберегти статус єдиного постачальника для кількох програм одночасно. Автомобільні виробники отримують перевагу під час запуску нових платформ транспортних засобів, коли ранні прототипи можуть використовувати інші матеріали, ніж серійні автомобілі, що дозволяє постачальникам підтримувати розробничі програми без обладнання окремих виробничих ліній. Універсальність також дає виробникам змогу виходити на кілька ринкових сегментів, зменшуючи бізнес-ризики за рахунок диверсифікації й використовуючи наявні інвестиції в обладнання замість спеціалізації на окремих вертикальних ринках, що підвищує вразливість до циклічності галузі. Науково-дослідні установи та розробники матеріалів особливо цінують багатоформатну здатність, оскільки вона дозволяє систематично досліджувати, як архітектура волокна й хімічний склад смоли впливають на властивості prepreg і поведінку під час обробки, прискорюючи інноваційні цикли розробки матеріалів нового покоління. Інвестиції в універсальне обладнання, як правило, забезпечують вищу довгострокову вартість порівняно зі спеціалізованими однопрофільними установками, оскільки воно підтримує зміни в асортименті продукції без ризику застаріння, зберігає рівень завантаження при змінах ринкового попиту між різними застосуваннями та надає стратегічну гнучкість для виходу на нові ринки, оскільки композитні матеріали проникають у нові галузі, що шукать рішення для зменшення маси та підвищення експлуатаційних характеристик.
Отримати безкоштовну цитату

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім'я
Мобільний телефон / WhatsApp
Назва компанії
Повідомлення
0/1000