EN


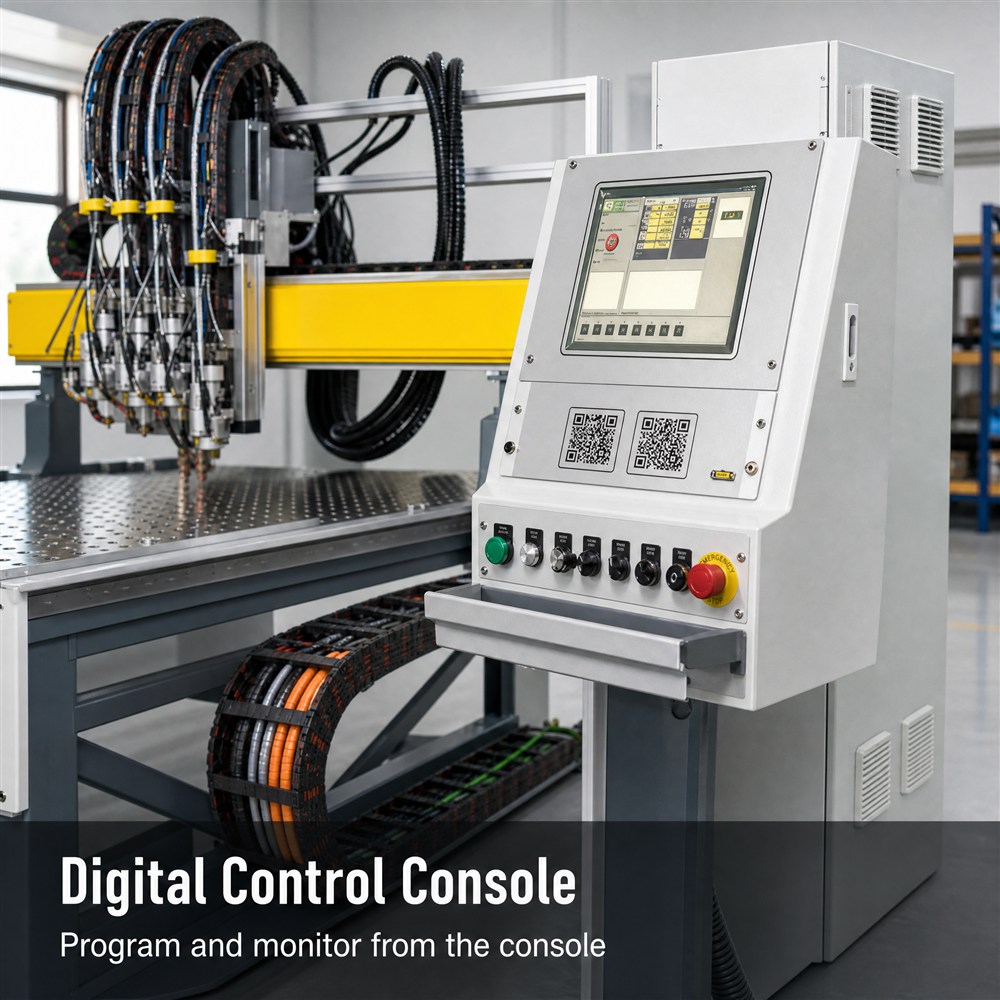
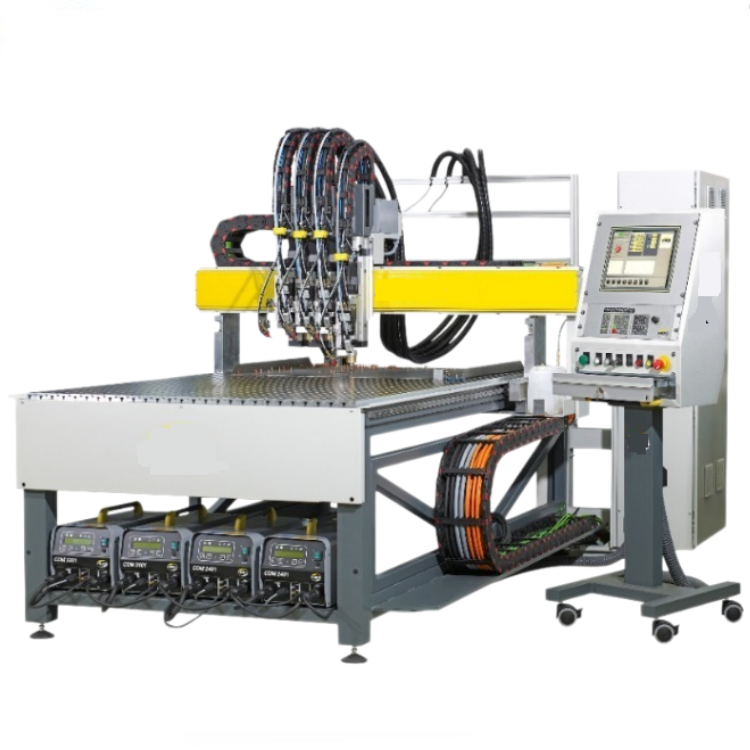
Система автоматичної точкової зварки штирів з ЧПК високої точності, автоматична подача штирів, зварювальний апарат для металевих плит
✔ Точне зварювання за допомогою ЧПК, висока стабільність параметрів
✔ Автоматична робота, економія праці
✔ Жорстка конструкція верстата, тривалий термін служби
✔ Моніторинг параметрів у реальному часі
- Огляд
- Рекомендовані товари
- Висока точність зварювання та стабільна якість
Точність позиціонування ±0,15 мм, повторювана точність ±0,1 мм. Низький рівень відшарування шпильок — 0,01 %; результати зварювання не залежать від кваліфікації оператора. - Високоекономічне автоматичне виробництво
Два живильники та дві зварювальні гармати. Програми імпортуються безпосередньо з креслень; немає потреби у складних спеціальних пристроях, швидкість перевершує ручне зварювання. - Гнучкий та налаштовуваний дизайн
Охоплює діапазон шпильок M3–M10. Зарезервований інтерфейс для робота дозволяє майбутнє оновлення системи з метою автоматичної завантаження та розвантаження. - Надійна безпека та робота з низьким рівнем шуму
Інтегровані функції захисту від перегріву, аварійної зупинки та захисту від перешкод. Рівень шуму ≤80 дБ на відстані 1 м, відповідає промисловим вимогам щодо безпеки.
Огляд продукту
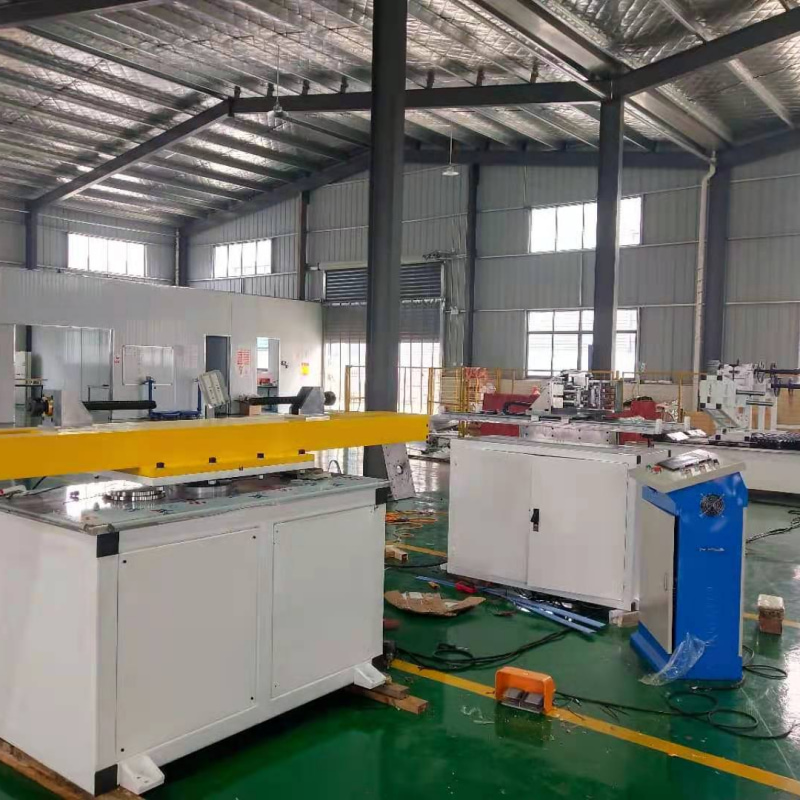
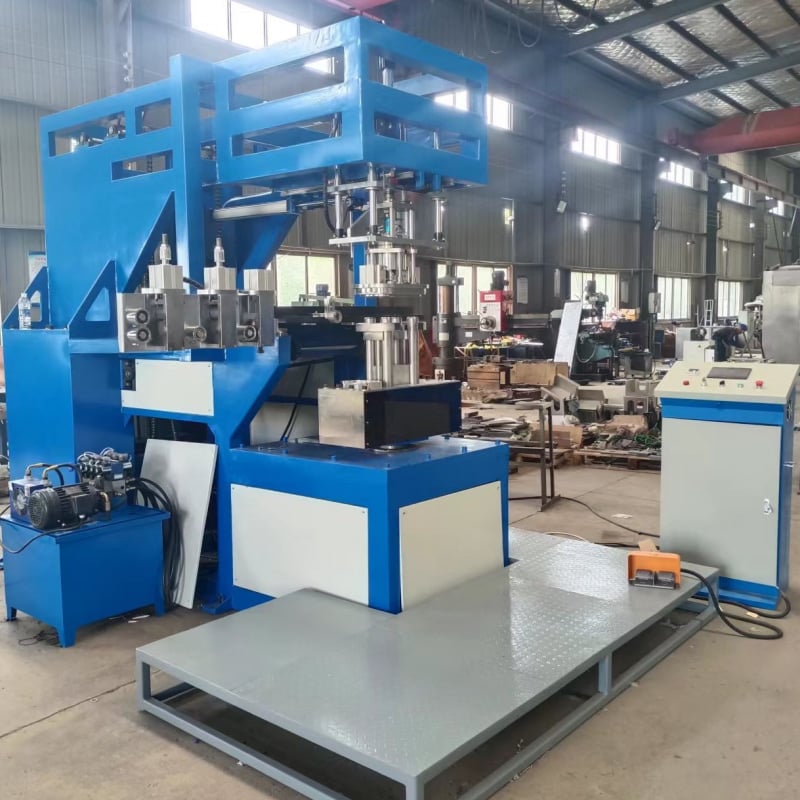
Ця система автоматичного зварювання шпильок з ЧПК розроблена для автоматичного зварювання шпильок на виробах із нержавіючої сталі та низьковуглецевої сталі й охоплює повний цикл: позиціонування виробу, автоматичну подачу шпильок, позиціонування за допомогою ЧПК та зварювання шпильок методом дугового зварювання з підтягуванням — усе це утворює повну й ефективну систему. Це рішення підходить для шпильок розміром M3–M10 (типові специфікації: M8×25, M6), швидкість зварювання — до 30 шпильок на хвилину, низький рівень відшарування шпильок, відповідає стандарту зварювання ISO 14555.
Ключові переваги
Застосування
Це обладнання широко використовується у: • виробництві електрообладнання • обробці листового металу • виробництві шаф і корпусів • обробці металевих компонентів автомобілів • виробництві металевих конструктивних деталей
Основна конфігурація обладнання
| No | Ім’я | Кількість (комплект) | Застосування обладнання |
| 1 | Джерело живлення для зварювання шпильок та зварювальний агрегат HBS | 1 | Забезпечує живлення для зварювання шпильок методом дугового зварювання з підтягуванням |
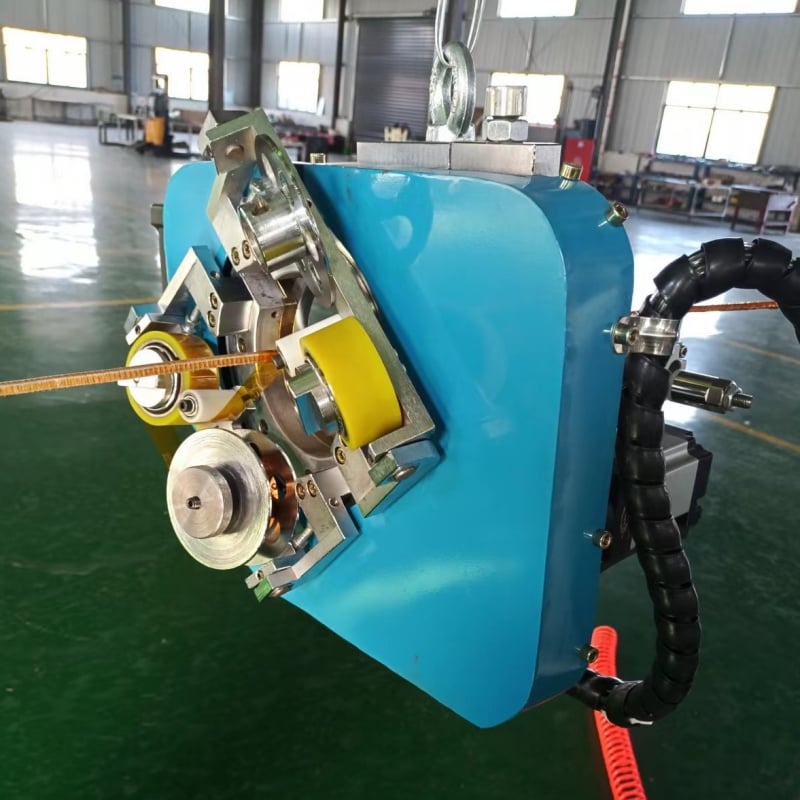
| 2 | Автоматичний зварювальний пістолет для шпильок | 2 | Повна автоматична операція зварювання шпильок |
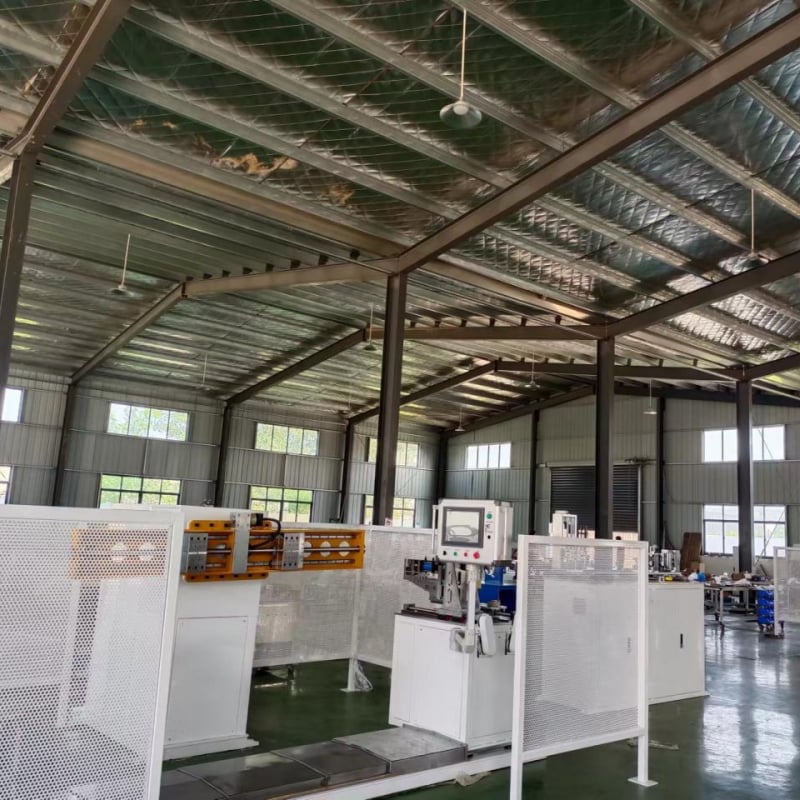
| 3 | Автоматична система подачі шпильок | 2 | Автоматичне сортування та подача шпильок |
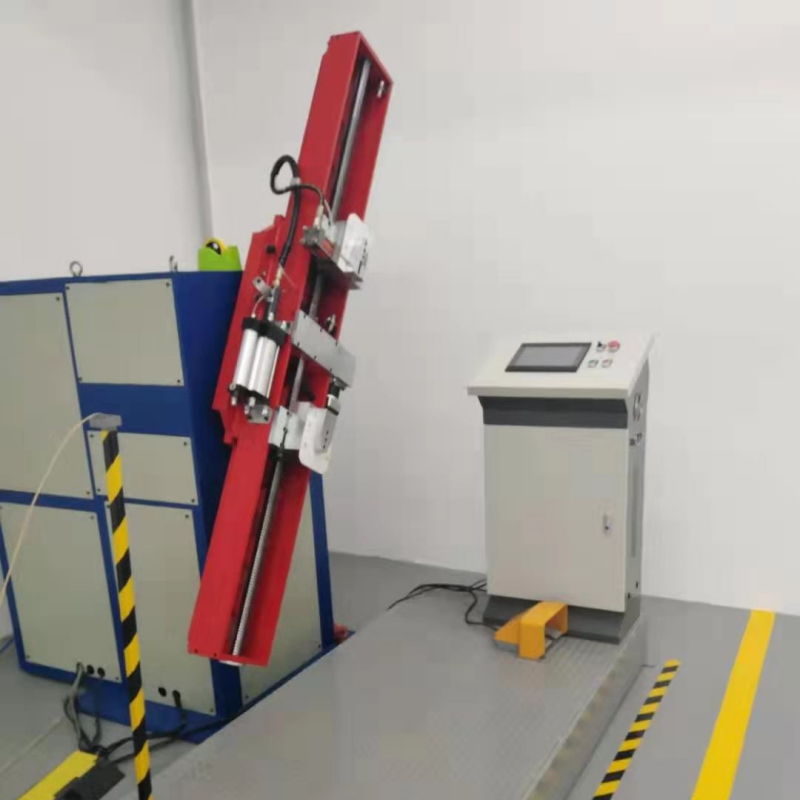
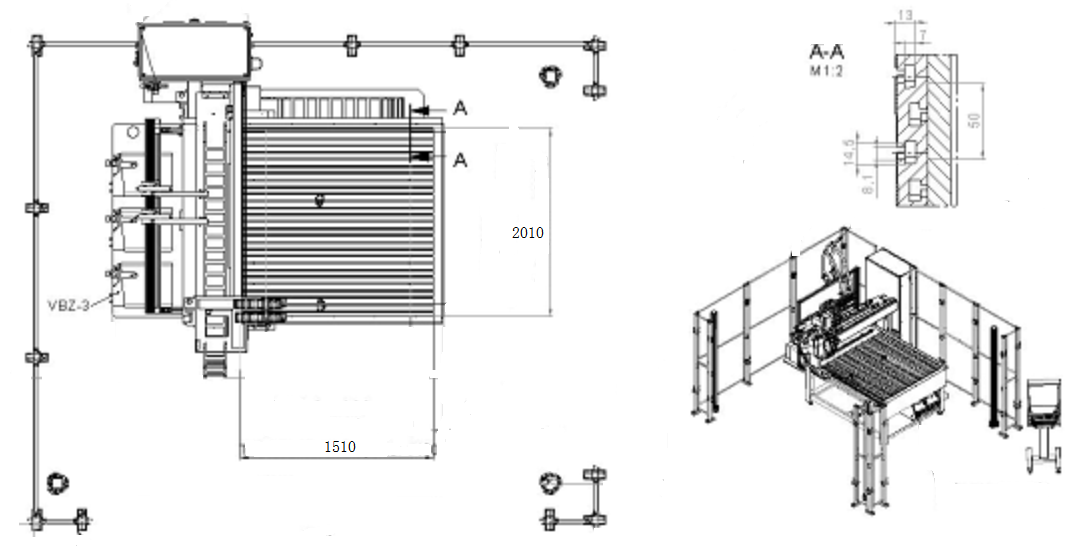
| 4 | Робочий стіл із литого заліза з Т-подібними пазами | 1 | Позиціонування й затиск заготовки |
| 5 | Промисловий комп’ютер Advantech + ПЛК Mitsubishi | 1 | Редагування програми й логічне керування |
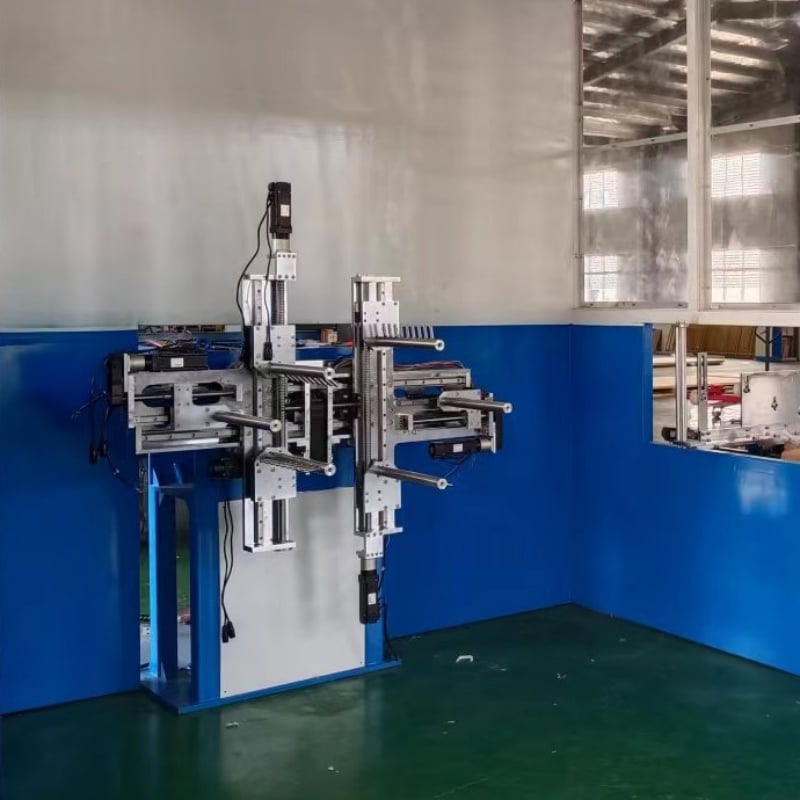
| 6 | Високоточний кульковий гвинт і лінійна направляюча | 2 | Високоточна передача по осях X/Y |
| 7 | Сервомотор Mitsubishi | 2 | Привід руху по осях X–Y |
| 8 | Пневмокомпоненти SMC | 1 | Керування затиском, подачею й заземлювальним затискачем |
| 9 | Електричний шафовий блок і блок керування | 1 | Центральне електричне керування й людино-машинна взаємодія |
ЧаП
П1: Чи може ця система обробляти шпильки різних розмірів? Так, вона підтримує шпильки M3–M10. Дві подавальні системи одночасно можуть обробляти два типи шпильок. Швидка система заміни забезпечує перехід між різними розмірами шпильок.
П2: Як забезпечується якість зварювання? Високоточне сервокерування рухом, джерело живлення для зварювання HBS, моніторинг функцій у реальному часі, відображення кодів помилок та функція блокування повторного зварювання забезпечують стабільну якість зварювання.
П3: Чи може цей верстат працювати безперервно під час масового виробництва? Так. Він має міцну сталеву рамну конструкцію та стабільну систему подачі й розрахований на тривалу безперервну промислову експлуатацію.
 |
 |